
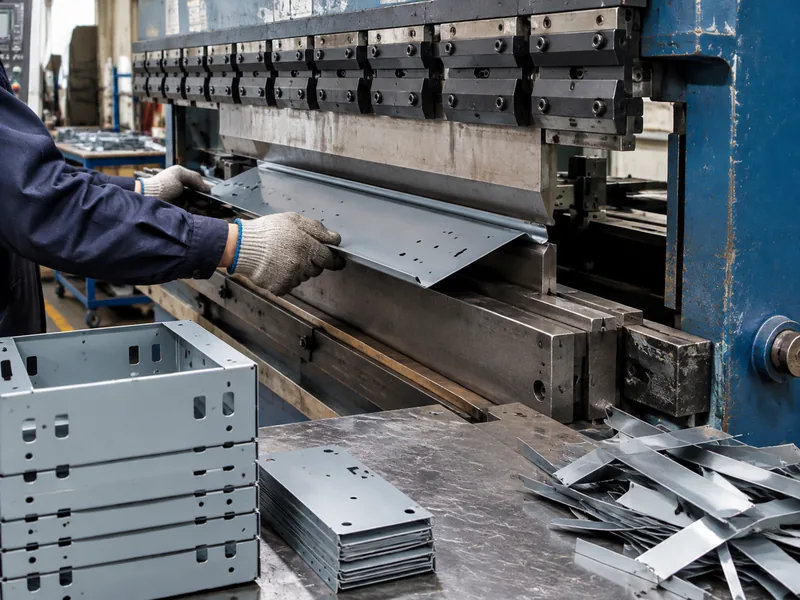
맞춤 판금 부품 — 엔클로저, 섀시, 브래킷, 패널, 기계 커버 — 를 3D 모델과 플랫 패턴 기반으로 레이저 절단, 굽힘, 성형, 용접, 조립합니다. 표면처리를 포함한 공정 체인 전체를 하나의 생산 워크플로로 처리합니다.
모든 배치는 굽힘 및 용접 요구사항에 맞는 설비에서 생산되며, 출하 전 도면 대비 치수 검사를 통과합니다.
생산 역량
- 레이저 절단, 펀칭, 굽힘 및 성형
- 용접, 리벳팅 및 조립
- 판 두께 일반적으로 0.5–6 mm
- 일반 공차 ±0.2 mm; 절단 ±0.1 mm
- 분체 도장, 양극산화, 헤어라인, 실크스크린, 레이저 마킹
대표 소재
알루미늄 5052/6061, 스테인리스강 201/304/316, 냉연강, 아연도강판, 구리 및 황동 판재.
| 재질 / 등급 | 일반적인 상태 | 절삭 가공성 | 적합한 용도 |
|---|---|---|---|
| Aluminium 6061 | T6(용체화 처리 및 시효 경화) | 용이함: 절삭성이 좋고 칩 배출이 안정적 | 브래킷, 하우징, 지그, 시제품부터 양산까지 |
| Aluminium 7075 | T6 / T651 | 다소 어려움: 공구 마모가 크고 강성 높은 셋업이 필요 | 고강도·경량이 중요한 부품. 용접에는 부적합 |
| Stainless 304 / 304L | 어닐링 | 가공 경화됨: 저속 절삭, 플러스 레이크 방식 | 일반 내식성. 식품·공정 설비 |
| Stainless 316 / 316L | 어닐링 | 304보다 점성이 높음: 공구 마모 증가 | 염화물 환경, 해양, 의료·제약 용도 |
| Carbon steel 1018 / 1045 | 압연 / 노멀라이징 | 보통: 녹 방지 처리 필요 | 축, 판재, 용접 구조물, 공구 바디 |
| Brass C360 | H02 반경질 | 매우 용이함: 고속 절삭에서 깔끔한 표면 마감 | 피팅, 부싱, 커넥터, 장식 부품 |
| Copper C110 | 어닐링 / H02 | 점착성: 날카로운 공구와 큰 경사각 필요 | 전도성, 부스바, 열 관리 |
| Titanium Grade 5 (Ti-6Al-4V) | 밀 어닐링 | 어려움: 저속 절삭, 열 관리, 공구 마모 | 항공우주, 의료, 경량 고강도 부품 |
| 엔지니어링 플라스틱(POM, PEEK, PA) | 압출 / 어닐링 | 용이함부터 점착성까지: 소프트 조와 날카로운 공구 | 절연, 저마찰, 내화학·내마모 부품 |
표면처리
분체 도장, 양극산화(Type II 및 경질), 헤어라인, 실크스크린 인쇄, 레이저 마킹; 표준 부품은 버 제거 후 납품.
| 표면 처리 | 효과 | 지정하면 좋은 경우 |
|---|---|---|
| 절삭 마감 그대로 | 공구 자국이 남음. Ra 통상 1.6-3.2 µm | 기능만 충족하면 되는 부품 |
| 비드 블라스트 | 균일한 무광 표면. 공구 자국을 흐려 줌 | 양극산화 전의 외관 부품 |
| 양극산화 Type II | 산화 피막을 형성. 색상 선택 가능 | 알루미늄 외관과 중간 수준의 내식·내마모가 필요할 때 |
| 경질 양극산화 Type III | 더 두껍고 단단한 산화 피막 | 미끄러지거나 마모되는 알루미늄 표면 |
| 크로메이트 처리 | 도전성을 유지하는 얇은 보호 피막 | 알루미늄의 전기적 접속 또는 접지 |
| 무전해 니켈 도금 | 균일하고 단단하며 내식성 있는 피막 | 마모와 부식 모두에 대응. 보어 내면 포함 |
| 아연 도금 | 경제적인 희생 양극 방식의 방식 처리 | 실내 또는 보호된 환경의 강재 부품 |
| 분체 도장 | 두껍고 내구성 있는 장식 피막 | 외관이 요구 사항일 때 |
| 부동태 처리 | 유리 철을 제거하고 산화 피막을 회복 | 가공 후 스테인리스 부품 |
| 잔류 응력 제거 / 열처리 | 가공 전후의 잔류 응력을 제거 | 가공을 견뎌야 하는 박육·조공차 부품 |
공차
일반 ±0.2 mm, 절단 ±0.1 mm, 굽힘 ±0.3 mm; 굽힘 각도 공차 ±1.0°.
| 도면 공차 표기 | 필요한 조건 | 비용과 납기에 미치는 영향 |
|---|---|---|
| 일반: ±0.25 mm / ±0.010 in | 표준 공구, 치수 검사 | 기준선: 추가 비용 없음 |
| 표준: ±0.13 mm / ±0.005 in | 양호한 상태의 공작기계, 초기 품질 검사 | 소폭 추가. 일반적인 견적 기준 |
| 조밀: ±0.025 mm / ±0.001 in | 연삭 또는 다이아몬드 공구, 온도 관리, CMM | 단계적 상승: 절삭 속도 저하 및 전수 검사 |
| 정밀: ±0.013 mm / ±0.0005 in | 마감 패스, 게이지, 환경 관리 | 가공 비용이 가격을 지배. 별도 공정인 경우가 많음 |
| 위치도 / 각도 공차 (GD&T) | 데이텀 관리, 관련 형상은 한 번의 셋업에서 가공 | 데이텀이 걸치는 셋업 수에 따라 달라짐 |
| 표면 조도 Ra 0.8 µm 이하 | 더 미세한 패스, 연마 또는 마감 패스 | 가공 시간만이 아니라 공정이 하나 추가됨 |
자주 묻는 질문
판금 부품에는 어떤 파일이 필요한가요?
이상적으로는 3D 모델(STEP)과 플랫 패턴(DXF)입니다. 3D 모델만 보유하신 경우, 엔지니어링 검토에서 굽힘 여유를 확인하고 절단 전에 플랫 패턴을 만들어 승인을 요청드립니다.
굽힘 설계 시 지켜야 할 설계 규칙은 무엇인가요?
내측 굽힘 반경을 판 두께 이상으로 유지하고, 구멍은 굽힘선에서 최소 판 두께의 2~3배 이상 떨어뜨리며, 굽힘 영역과 교차하는 형상은 피하십시오. 규칙 위반은 생산 전 DFM 피드백에서 표시해 알려드립니다.
판금 부품은 얼마나 빨리 출하되나요?
가공 자체는 복잡도와 표면처리에 따라 일반적으로 2–7영업일입니다. 분체 도장과 실크스크린은 세팅 시간이 추가되며, 전체 일정은 견적서에서 확정해 드립니다.
판금 부품 1~2개만 제작할 수도 있나요?
가능합니다. 가공 서비스와 마찬가지로 판금 가공에도 최소 주문 수량이 없습니다 — 단품 엔클로저 시제품과 소량 배치도 일상적인 주문입니다.