
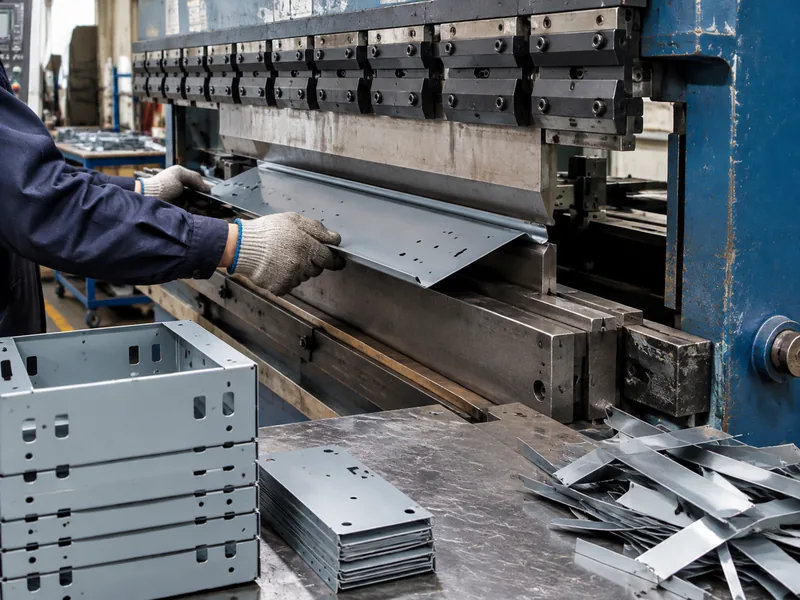
Peças personalizadas de chapa metálica — gabinetes, chassi, suportes, painéis e coberturas de máquinas — cortadas a laser, dobradas, conformadas, soldadas e montadas a partir do seu modelo 3D e desenvolvimento plano. Um único fluxo de produção cobre a cadeia de processos, incluindo o acabamento.
Cada lote é produzido em equipamentos adequados ao requisito de dobra e solda, e passa por verificações dimensionais contra o seu desenho antes do embarque.
Capacidades
- Corte a laser, puncionamento, dobra e conformação
- Soldagem, rebitagem e montagem
- Espessura de chapa típica de 0.5–6 mm
- Tolerância geral ±0.2 mm; corte ±0.1 mm
- Pintura eletrostática a pó, anodização, escovamento, serigrafia, marcação a laser
Materiais típicos
Alumínio 5052/6061, aço inoxidável 201/304/316, aço laminado a frio, aço galvanizado, chapas de cobre e latão.
| Material / liga | Estado típico | Usinabilidade | Onde se encaixa |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado e envelhecido) | Fácil: bom corte, bom controle de cavaco | Suportes, carcaças, dispositivos, protótipos rumo à produção |
| Aluminium 7075 | T6 / T651 | Mais difícil: maior desgaste de ferramenta, exige fixações rígidas | Peças de alta resistência e peso crítico; não indicada para solda |
| Stainless 304 / 304L | Recozido | Encrua: velocidades menores, avanço positivo | Resistência geral à corrosão, equipamentos alimentícios e de processo |
| Stainless 316 / 316L | Recozido | Mais tenaz que o 304: maior desgaste de ferramenta | Exposição a cloretos, ambiente marinho, setor médico e farmacêutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; exige proteção contra ferrugem | Eixos, chapas, conjuntos soldados, corpos de dispositivos |
| Brass C360 | H02 meio duro | Excelente: altas velocidades, acabamento limpo | Conexões, buchas, conectores, peças decorativas |
| Copper C110 | Recozido / H02 | Pegajosa: ferramentas afiadas e grandes ângulos de saída | Condutividade, barramentos, gestão térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recozido de laminação | Difícil: baixas velocidades, controle de calor, desgaste de ferramenta | Aeroespacial, médico e peças leves de alta resistência |
| Plásticos de engenharia (POM, PEEK, PA) | Extrudados / recozidos | De fácil a pegajosa: mordentes macios, ferramentas afiadas | Isolamento, baixo atrito, peças químicas e de desgaste |
Acabamentos
Pintura eletrostática a pó, anodização (Tipo II e dura), escovamento, serigrafia e marcação a laser; peças padrão rebarbadas.
| Acabamento | O que faz | Especificar quando |
|---|---|---|
| Como usinado | Marcas de ferramenta visíveis; Ra tipicamente 1.6-3.2 µm | A peça só precisa funcionar |
| Jateamento de microesferas | Superfície fosca uniforme, disfarça as marcas de ferramenta | Peças estéticas antes da anodização |
| Anodização Tipo II | Cria uma camada de óxido; opções de cor | Aparência de alumínio mais resistência moderada à corrosão e ao desgaste |
| Anodização dura Tipo III | Camada de óxido mais espessa e dura | Superfícies de alumínio sujeitas a deslizamento ou desgaste |
| Conversão por cromato | Película protetora fina que permanece condutiva | Aterramento ou ligação elétrica em alumínio |
| Níquel químico | Camada uniforme, dura e resistente à corrosão | Desgaste mais corrosão, inclusive dentro de furos |
| Zinco eletrolítico | Proteção sacrificial econômica contra corrosão | Peças de aço em serviço interno ou abrigado |
| Pintura a pó | Camada espessa, durável e decorativa | Quando a aparência é o requisito |
| Passivação | Remove o ferro livre e restaura o filme de óxido | Peças de aço inox após a usinagem |
| Alívio de tensões / tratamento térmico | Elimina tensões residuais antes ou depois da usinagem | Paredes finas e tolerâncias estreitas que precisam sobreviver à usinagem |
Tolerâncias
Geral ±0.2 mm, corte ±0.1 mm, dobra ±0.3 mm; tolerância de ângulo de dobra ±1.0°.
| Indicação | O que exige | Efeito no custo e no prazo |
|---|---|---|
| Geral: ±0.25 mm / ±0.010 in | Ferramentaria padrão, verificação dimensional | Linha de base: sem acréscimo |
| Padrão: ±0.13 mm / ±0.005 in | Máquina em boas condições, inspeção da primeira peça | Acréscimo pequeno; o padrão usual de orçamento |
| Estreita: ±0.025 mm / ±0.001 in | Ferramentas retificadas ou de diamante, controle de temperatura, CMM | Mudança de degrau: passes mais lentos e inspeção completa |
| Precisão: ±0.013 mm / ±0.0005 in | Passes de acabamento, calibradores, ambiente controlado | A usinagem domina o preço; frequentemente uma operação à parte |
| Posição / angularidade (GD&T) | Controle de datums, uma única fixação quando as feições se relacionam | Depende de quantas fixações o datum atravessa |
| Rugosidade Ra 0.8 µm ou menor | Passes mais finos, polimento ou passe de acabamento | Adiciona uma etapa de processo, não só tempo de usinagem |
Perguntas frequentes
Quais arquivos vocês precisam para peças de chapa metálica?
Idealmente um modelo 3D (STEP) mais o desenvolvimento plano (DXF). Se você tiver apenas o modelo 3D, nossa análise de engenharia confirmará as sobremetis de dobra e produzirá o desenvolvimento plano para a sua aprovação antes do corte.
Que regras de projeto devo seguir para dobras?
Mantenha o raio interno de dobra igual ou superior a uma espessura do material, posicione furos a pelo menos 2–3 espessuras das linhas de dobra e evite recursos que atravessem as zonas de dobra. Sinalizamos qualquer violação de regra no feedback DFM antes da produção.
Com que rapidez as peças de chapa metálica podem ser enviadas?
A fabricação em si normalmente leva 2–7 dias úteis, dependendo da complexidade e do acabamento. Pintura eletrostática e serigrafia adicionam tempo de preparação; confirmamos o cronograma completo na sua cotação.
Vocês fabricam apenas uma ou duas peças de chapa metálica?
Sim. Como no nosso serviço de usinagem, a fabricação de chapas metálicas não tem quantidade mínima de pedido — protótipos de gabinete único e pequenos lotes são pedidos rotineiros.