
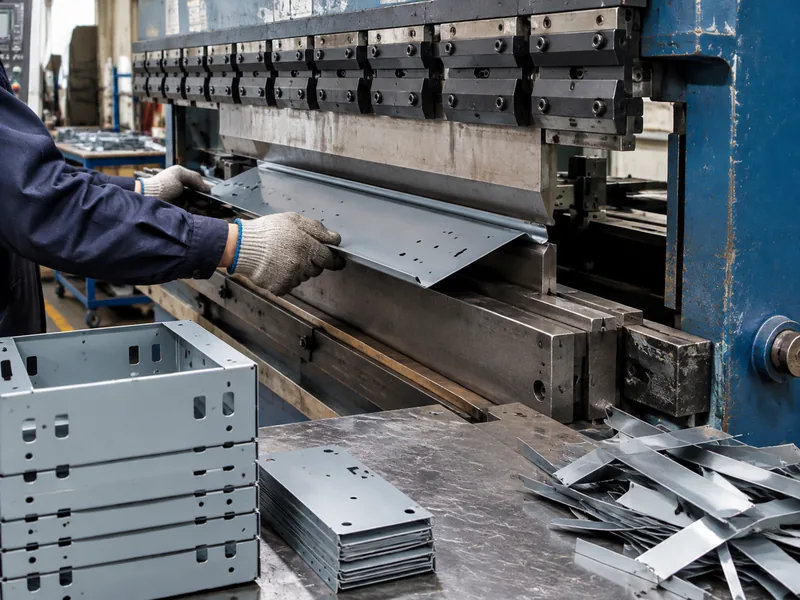
Maatwerk plaatwerkonderdelen — behuizingen, chassis, beugels, panelen en machineafdekkingen — worden vanaf uw 3D-model en vlakke patroon gelaserd, gebogen, gevormd, gelast en gemonteerd. Eén productieworkflow dekt de procesketen inclusief afwerking.
Elke partij wordt geproduceerd op apparatuur die past bij de buig- en las-eis, en doorloopt dimensionale controles tegen uw tekening vóór verzending.
Capaciteiten
- Lasersnijden, ponsen, buigen en vervormen
- Lassen, klinken en montage
- Plaatdikte 0.5–6 mm typisch
- Algemene tolerantie ±0.2 mm; snijden ±0.1 mm
- Poedercoaten, anodiseren, borstelen, zeefdruk, lasermarkering
Typische materialen
Aluminium 5052/6061, roestvast staal 201/304/316, koudgewalst staal, verzinkt staal, koper- en messingplaat.
| Materiaal / kwaliteit | Typische toestand | Verspaanbaarheid | Waar het past |
|---|---|---|---|
| Aluminium 6061 | T6 (opgelost en uitgehard) | Makkelijk: goed verspaanbaar, goede spaancontrole | Beugels, behuizingen, opspanmiddelen, prototypen richting serie |
| Aluminium 7075 | T6 / T651 | Moeilijker: meer gereedschapsslijtage, starre opspanning nodig | Hogesterkte, gewichtskritische onderdelen; niet lasbaar |
| Stainless 304 / 304L | Zachtgegloeid | Verhardt koud: lagere snelheden, positieve voeding | Algemene corrosiebestendigheid, voedings- en procestechniek |
| Stainless 316 / 316L | Zachtgegloeid | Taaiër dan 304: meer gereedschapsslijtage | Chloriden, maritiem, medische en farmaceutische omgeving |
| Carbon steel 1018 / 1045 | gewalst / genormaliseerd | Makkelijk tot gemiddeld; heeft roestbescherming nodig | Assen, platen, lasconstructies, gereedschapslichamen |
| Brass C360 | H02 halfhard | Uitstekend: hoge snelheden, mooie afwerking | Fittingen, busjes, connectoren, decoratieve onderdelen |
| Copper C110 | Zachtgegloeid / H02 | Kleverig: scherpe gereedschappen en grote spaanhoeken | Geleidbaarheid, collectoren, warmtebeheersing |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrieksgegloeid | Moeilijk: lage snelheden, warmtebeheersing, gereedschapsslijtage | Lucht- en ruimtevaart, medische techniek, lichte hogesterkte onderdelen |
| Technische kunststoffen (POM, PEEK, PA) | Geëxtrudeerd / gegloeid | Makkelijk tot kleverig: zachte klemmen, scherpe gereedschappen | Isolatie, lage wrijving, chemie- en slijtdelen |
Afwerkingen
Poedercoaten, anodiseren (Type II en hardcoat), borstelen, zeefdruk en lasermarkering; standaard onderdelen worden ontgrat.
| Afwerking | Wat het doet | Specificeren wanneer |
|---|---|---|
| Verspaand gelaten | Gereedschapssporen zichtbaar; Ra typisch 1.6-3.2 µm | Het onderdeel hoeft alleen te functioneren |
| Glasparelstralen | Egaal mat oppervlak, verbergt gereedschapssporen | Cosmetische onderdelen vóór anodiseren |
| Anodiseren Type II | Bouwt een oxidelaag op; kleuropties | Aluminium-uitstraling plus matige corrosie- en slijtvastheid |
| Hardanodiseren Type III | Dikkere, hardere oxidelaag | Glijdende of slijtende aluminiumoppervlakken |
| Chromatering | Dunne beschermende laag die geleidend blijft | Elektrisch verbinden of aarden op aluminium |
| Chemisch nikkel | Egaal, harde, corrosiebestendige laag | Slijtage plus corrosie, ook in boringen |
| Verzinken | Economische offerbescherming tegen corrosie | Stalen onderdelen binnen of onder een afdak |
| Poedercoaten | Dikke, duurzame, decoratieve laag | Uiterlijk is de eis |
| Passiveren | Verwijdert vrij ijzer en herstelt de oxidelaag | RVS-onderdelen na de verspaning |
| Spanningsarm gloeien / warmtebehandeling | Neemt restspanningen weg voor of na de bewerking | Dunne wanden en strakke toleranties die de bewerking moeten doorstaan |
Toleranties
Algemeen ±0.2 mm, snijden ±0.1 mm, buigen ±0.3 mm; buighoektolerantie ±1.0°.
| Tekenaanduiding | Wat het vereist | Effect op kosten en doorlooptijd |
|---|---|---|
| Algemeen: ±0.25 mm / ±0.010 in | Standaardgereedschap, maatcontrole | Basis: geen toeslag |
| Standaard: ±0.13 mm / ±0.005 in | Machine in goede staat, eerste-artikelcontrole | Kleine toeslag; de gebruikelijke calculatienorm |
| Strak: ±0.025 mm / ±0.001 in | Geslepen of diamantgereedschap, temperatuurbeheersing, CMM | Sprong: tragere passes plus volledige inspectie |
| Precisie: ±0.013 mm / ±0.0005 in | Finishing-passes, maten, gecontroleerde omgeving | De verspaning bepaalt de prijs; vaak een aparte bewerking |
| Positie / hoekigheid (GD&T) | Datumbeheersing, één opspanning bij samenhangende features | Hangt af van over hoeveel opspanningen de datum loopt |
| Oppervlakteruwheid Ra 0.8 µm of fijner | Fijnere instelmaten, polijsten of een afwerkpass | Voegt een processtap toe, niet alleen verspaningstijd |
Veelgestelde vragen
Welke bestanden heeft u nodig voor plaatwerkonderdelen?
Idealiter een 3D-model (STEP) plus het vlakke patroon (DXF). Heeft u alleen het 3D-model, dan bevestigt onze technische beoordeling de buigtoeslagen en produceren wij het vlakke patroon ter goedkeuring vóór het snijden.
Welke ontwerpregels moet ik volgen voor buigingen?
Houd de binnenste buigradius op minimaal één materiaaldikte, plaats gaten op ten minste 2–3 dikte-eenheden van buiglijnen en vermijd kenmerken die buigzones kruisen. Wij signaleren elke regelovertreding in de DFM-feedback vóór de productie.
Hoe snel kunnen plaatwerkonderdelen worden verzonden?
De fabricage zelf duurt doorgaans 2–7 werkdagen, afhankelijk van complexiteit en afwerking. Poedercoaten en zeefdruk kosten extra insteltijd; wij bevestigen het volledige schema in uw offerte.
Kunt u slechts één of twee plaatwerkonderdelen maken?
Ja. Net als onze bewerkingsservice heeft plaatwerkbewerking geen minimale bestelhoeveelheid — één behuizingsprototype en kleine partijen zijn routineorders.