
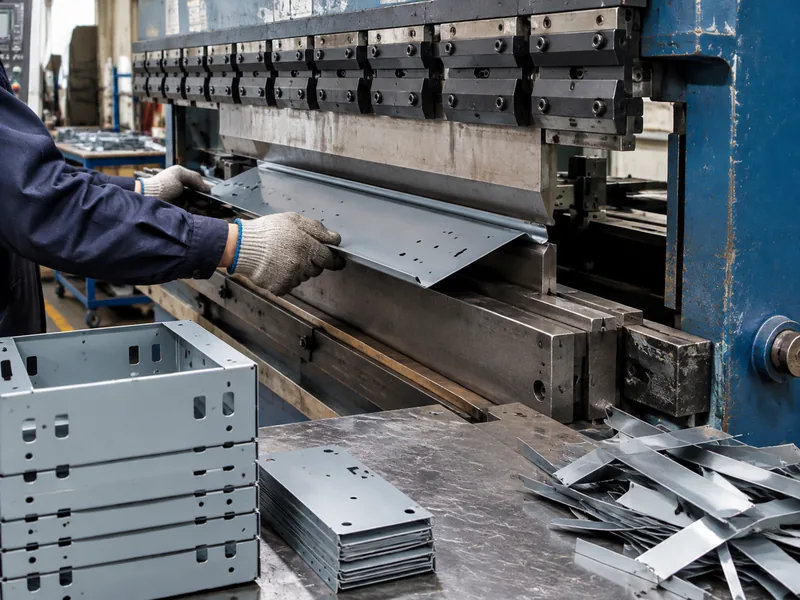
Parti in lamiera su disegno — contenitori, telai, staffe, pannelli e coperture macchina — tagliate al laser, piegate, formate, saldate e assemblate dal tuo modello 3D e dallo sviluppo piano. Un unico flusso produttivo copre l'intera catena di processo, finiture comprese.
Ogni lotto è prodotto su attrezzature adeguate ai requisiti di piega e saldatura e supera i controlli dimensionali rispetto al tuo disegno prima della spedizione.
Capacità produttive
- Taglio laser, punzonatura, piegatura e formatura
- Saldatura, rivettatura e assemblaggio
- Spessori lamiera tipici da 0.5 a 6 mm
- Tolleranza generale ±0.2 mm; taglio ±0.1 mm
- Verniciatura a polvere, anodizzazione, spazzolatura, serigrafia, marcatura laser
Materiali tipici
Alluminio 5052/6061, acciaio inox 201/304/316, acciaio laminato a freddo, acciaio zincato, lamiere di rame e ottone.
| Materiale / qualità | Stato tipico | Lavorabilità | Dove si adatta |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizzato e invecchiato) | Facile: buona lavorabilità, buon controllo del truciolo | Staffe, scatolature, attrezzature, prototipi verso la produzione |
| Aluminium 7075 | T6 / T651 | Più difficile: maggiore usura utensile, richiede attacchi rigidi | Parti ad alta resistenza e critiche per il peso; non saldabile |
| Stainless 304 / 304L | Ricotto | Incruenta: velocità più basse, avanzamento positivo | Resistenza generale alla corrosione, apparecchiature alimentari e di processo |
| Stainless 316 / 316L | Ricotto | Più tenace del 304: maggiore usura utensile | Esposizione a cloruri, ambiente marino, ambito medico e farmaceutico |
| Carbon steel 1018 / 1045 | Laminata / normalizzata | Facile o media; richiede protezione dalla ruggine | Alberi, lamiere, costruzioni saldate, corpi di attrezzatura |
| Brass C360 | H02 semiduro | Eccellente: alte velocità, finitura pulita | Raccordi, boccole, connettori, parti decorative |
| Copper C110 | Ricotto / H02 | Pastosa: utensili affilati e alti angoli di spoglia | Conducibilità, sbarre, gestione termica |
| Titanium Grade 5 (Ti-6Al-4V) | Ricotto di laminazione | Difficile: basse velocità, controllo del calore, usura utensile | Aerospazio, settore medico e parti leggere ad alta resistenza |
| Plastici tecnici (POM, PEEK, PA) | Estrusi / ricotti | Da facile a pastosa: morse morbide, utensili affilati | Isolamento, basso attrito, parti chimiche e antiusura |
Finiture
Verniciatura a polvere, anodizzazione (Tipo II e dura), spazzolatura, serigrafia e marcatura laser; parti standard sbavate.
| Finitura | Cosa fa | Specificarla quando |
|---|---|---|
| Così come lavorata | Segni utensile visibili; Ra tipico 1.6-3.2 µm | Il pezzo deve solo funzionare |
| Sabbiatura a microsfere | Superficie opaca uniforme, nasconde i segni utensile | Parti estetiche prima dell'anodizzazione |
| Anodizzazione Tipo II | Crea uno strato di ossido; opzioni di colore | Estetica dell'alluminio più moderata resistenza a corrosione e usura |
| Anodizzazione dura Tipo III | Strato di ossido più spesso e duro | Superfici in alluminio soggette a scorrimento o usura |
| Conversione al cromato | Pellicola protettiva sottile che resta conduttiva | Bonding elettrico o messa a terra sull'alluminio |
| Nichel chimico | Strato uniforme, duro e resistente alla corrosione | Usura più corrosione, incluso l'interno dei fori |
| Zincatura | Protezione sacrificale economica dalla corrosione | Parti in acciaio in servizio interno o riparato |
| Verniciatura a polvere | Strato spesso, durevole e decorativo | Quando l'aspetto è il requisito |
| Passivazione | Rimuove il ferro libero e ripristina il film di ossido | Parti in acciaio inox dopo la lavorazione |
| Distensione / trattamento termico | Elimina le tensioni residue prima o dopo la lavorazione | Pareti sottili e tolleranze ristrette che devono sopravvivere alla lavorazione |
Tolleranze
Generale ±0.2 mm, taglio ±0.1 mm, piegatura ±0.3 mm; tolleranza dell'angolo di piega ±1.0°.
| Quota indicata | Cosa richiede | Effetto su costi e tempi di consegna |
|---|---|---|
| Generale: ±0.25 mm / ±0.010 in | Utensileria standard, controllo dimensionale | Base: nessun supplemento |
| Standard: ±0.13 mm / ±0.005 in | Macchina in buono stato, verifica del primo pezzo | Supplemento contenuto; il default abituale nei preventivi |
| Ristretta: ±0.025 mm / ±0.001 in | Utensili rettificati o al diamante, controllo della temperatura, CMM | Cambio di gradino: passate più lente più ispezione completa |
| Precisione: ±0.013 mm / ±0.0005 in | Passate di finitura, misuratori, ambiente controllato | La lavorazione domina il prezzo; spesso un'operazione separata |
| Posizione / angularità (GD&T) | Controllo dei dati, un solo attacco per le quote correlate | Dipende da quanti attacchi copre il dato di riferimento |
| Rugosità Ra 0.8 µm o inferiore | Passate più fini, lucidatura o passata di finitura | Aggiunge una fase di processo, non solo tempo di lavorazione |
Domande frequenti
Quali file servono per le parti in lamiera?
L'ideale è un modello 3D (STEP) più lo sviluppo piano (DXF). Se hai solo il modello 3D, la nostra revisione tecnica confermerà gli angoli di piega e produrrà lo sviluppo piano per la tua approvazione prima del taglio.
Quali regole di progetto dovrei seguire per le pieghe?
Mantieni il raggio interno di piega pari o superiore a uno spessore di materiale, posiziona i fori ad almeno 2–3 spessori dalle linee di piega ed evita caratteristiche che intersecano le zone di piega. Eventuali violazioni vengono segnalate nel feedback DFM prima della produzione.
Con quale rapidità possono spedirsi le parti in lamiera?
La fabbricazione stessa richiede in genere 2–7 giorni lavorativi a seconda della complessità e della finitura. La verniciatura a polvere e la serigrafia aggiungono tempo di attrezzaggio; confermiamo il programma completo nel preventivo.
Potete produrre solo una o due parti in lamiera?
Sì. Come per il nostro servizio di lavorazione, la carpenteria in lamiera non ha quantità minima di ordinazione — prototipi di singoli contenitori e piccoli lotti sono ordini abituali.