
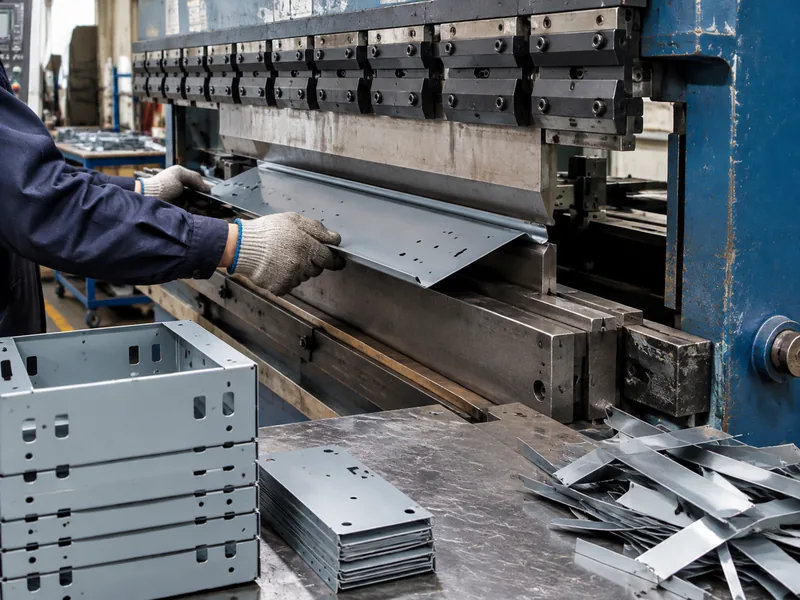
قطع الصفائح المعدنية المخصصة — الأغلفة والهياكل والحوامل والألواح وأغطية الماكينات — تُقطع بالليزر وتُثنى وتُشكَّل وتُلحم وتُجمَّع من نموذجكم ثلاثي الأبعاد والمسطح (Flat Pattern). يغطي سير إنتاج واحد سلسلة العمليات بما فيها التشطيب.
تُنتج كل دفعة على معدات ملائمة لمتطلبات الثني واللحام، وتجتاز الفحوصات الأبعادية مقابل رسمكم الهندسي قبل الشحن.
القدرات
- قطع بالليزر وتثقيب وثني وتشكيل
- لحام وتثبيت بالبرشام وتجميع
- سماكة الصفائح 0.5–6 mm معتادة
- سماحية عامة ±0.2 mm؛ والقطع ±0.1 mm
- طلاء بالمسحوق وأكسدة وتنظيف بالفرش وطباعة حريرية ووسم بالليزر
المواد النموذجية
ألومنيوم 5052/6061، فولاذ مقاوم للصدأ 201/304/316، فولاذ مدلفن على البارد، فولاذ مجلفن، صفائح نحاس ونحاس أصفر.
| المادة / الدرجة | الحالة النموذجية | قابلية التشغيل الآلي | مجالات الاستخدام |
|---|---|---|---|
| Aluminium 6061 | T6 (معالجة محاليل وتقسية) | سهلة: تشغيل جيد وضبط جيد للرايش | الحوامل والهياكل والتجهيزات والنماذج الأولية وصولًا إلى الإنتاج |
| Aluminium 7075 | T6 / T651 | أصعب: تآكل أكبر للأدوات وتتطلب تثبيتات صلبة | قطع عالية القوة حساسة للوزن؛ غير مناسبة للحام |
| Stainless 304 / 304L | المُلدَّنة (Annealed) | تتصلب بالتشغيل: سرعات أقل وتغذية موجبة | مقاومة عامة للتآكل، ومعدات الأغذية والعمليات |
| Stainless 316 / 316L | المُلدَّنة (Annealed) | أصلب من 304: تآكل أكبر للأدوات | التعرض للكلوريد والبيئات البحرية والتطبيقات الطبية والصيدلانية |
| Carbon steel 1018 / 1045 | كما تُلف / مُطبَّعة | سهلة إلى متوسطة؛ تحتاج حماية من الصدأ | أعمدة الإدارة والألواح وتركيبات اللحام وأجسام العدد |
| Brass C360 | H02 نصف صلبة | ممتازة: سرعات عالية وتشطيب نظيف | الوصلات والجلبات والموصلات والقطع الزخرفية |
| Copper C110 | مُلدَّنة / H02 | لزجة: أدوات حادة وزوايا ميول عالية | التوصيل الكهربائي وقضبان التوزيع والإدارة الحرارية |
| Titanium Grade 5 (Ti-6Al-4V) | مُلدَّنة في المصنع | صعبة: سرعات منخفضة وضبط حراري وتآكل للأدوات | الطيران والفضاء والطب وقطع خفيفة عالية القوة |
| Engineering plastics (POM, PEEK, PA) | مبثوقة / مُلدَّنة | سهلة إلى لزجة: فكوك لينة وأدوات حادة | العزل وتقليل الاحتكاك والقطع الكيميائية ومقاومة التآكل |
التشطيبات
طلاء بالمسحوق، أكسدة (النوع II والصلبة)، تنظيف بالفرش، طباعة حريرية ووسم بالليزر؛ والقطع القياسية تُنزَّع أشواكها.
| التشطيب | ما يفعله | حدده عندما |
|---|---|---|
| كما شوُئر (As machined) | آثار الأدوات ظاهرة؛ Ra معتادة 1.6–3.2 µm | القطعة مطالَبة بالعمل فقط |
| السفع بالحبيبات الزجاجية | سطح مطفي موحد يغطي آثار الأدوات | القطع الظاهرة قبل الأكسدة |
| أكسدة النوع II | تبني طبقة أكسيد؛ خيارات ألوان | مظهر الألومنيوم مع مقاومة معتدلة للتآكل والارتداء |
| أكسدة صلبة النوع III | طبقة أكسيد أسمك وأصلب | أسطح ألومنيوم انزلاقية أو معرضة للارتداء |
| التحويل بالكرومات | غشاء حماية رقيق يبقى موصلًا | التوصيل الكهربائي أو التأريض على الألومنيوم |
| النيكل الكيميائي | طبقة موحدة صلبة مقاومة للتآكل | الارتداء مع التآكل، بما في ذلك داخل التجاويف |
| الطلاء بالزنك | حماية تصاعدية اقتصادية من التآكل | قطع الفولاذ الداخلية أو في أجواء محمية |
| الطلاء بالمسحوق | طبقة سميكة متينة وزخرفية | عندما يكون المظهر هو المتطلب |
| التخميل | يزيل الحديد الحر ويعيد طبقة الأكسيد | قطع الفولاذ المقاوم للصدأ بعد التشغيل الآلي |
| تخفيف الإجهادات / المعالجة الحرارية | يخفف الإجهادات المتبقية قبل القطع أو بعده | الجدران الرقيقة والسماحيات الضيقة التي يجب أن تصمد بعد التشغيل |
السماحيات
عامة ±0.2 mm، قطع ±0.1 mm، ثني ±0.3 mm؛ وسماحية زاوية الثني ±1.0°.
| القيد في الرسم | ما يتطلبه | الأثر على التكلفة ومدة التسليم |
|---|---|---|
| عامة: ±0.25 mm / ±0.010 in | عدة قياسية وفحص أبعادي | خط الأساس: بلا زيادة |
| قياسية: ±0.13 mm / ±0.005 in | ماكينة بحالة جيدة وفحص العينة الأولى | زيادة طفيفة؛ المعيار المعتاد للتسعير |
| ضيقة: ±0.025 mm / ±0.001 in | عدة مُجلَّاة أو ماسية وضبط حراري وآلة CMM | قفزة في المتطلبات: قطوع أبطأ مع فحص كامل |
| دقيقة: ±0.013 mm / ±0.0005 in | تمريرات نهائية وعدد قياس وبيئة مضبوطة | التشغيل الآلي يحدد السعر؛ غالبًا عملية منفصلة |
| الموقع / الزاوية (GD&T) | ضبط المرجع وتثبيت واحد للسمات المترابطة | يعتمد على عدد التثبيتات التي يشملها المرجع |
| خشونة سطح Ra 0.8 µm أو أدق | تمريرات أدق وتلميع أو تمريرة تشطيب | تضيف خطوة معالجة، لا مجرد وقت تشغيل |
الأسئلة المتكررة
ما الملفات التي تحتاجونها لقطع الصفائح المعدنية؟
الأفضل نموذج ثلاثي الأبعاد (STEP) مع المسطح (DXF). وإذا كان لديكم النموذج ثلاثي الأبعاد فقط، فستؤكد مراجعتنا الهندسية بدلات الثني وتنتج المسطح لاعتمادكم قبل القطع.
ما قواعد التصميم الواجب اتباعها للثني؟
حافظوا على نصف قطر الثني الداخلي عند سماكة المادة أو أعلى منها، وضعوا الثقوب على مسافة 2–3 سماكات على الأقل من خطوط الثني، وتجنبوا السمات المتقاطعة مع مناطق الثني. ونشير إلى أي مخالفة للقواعد في ملاحظات DFM قبل الإنتاج.
ما مدى سرعة شحن قطع الصفائح المعدنية؟
يستغرق التصنيع نفسه عادةً 2–7 أيام عمل بحسب التعقيد والتشطيب. ويضيف الطلاء بالمسحوق والطباعة الحريرية وقت تثبيت؛ ونؤكد الجدول الكامل في عرض السعر.
هل يمكنكم صنع قطعة أو قطعتين فقط من الصفائح المعدنية؟
نعم. كخدمة التشغيل الآلي لدينا، لا يوجد حد أدنى لكمية الطلب في تصنيع الصفائح المعدنية — نماذج الأغلفة الفردية والدفعات الصغيرة طلبات اعتيادية.