
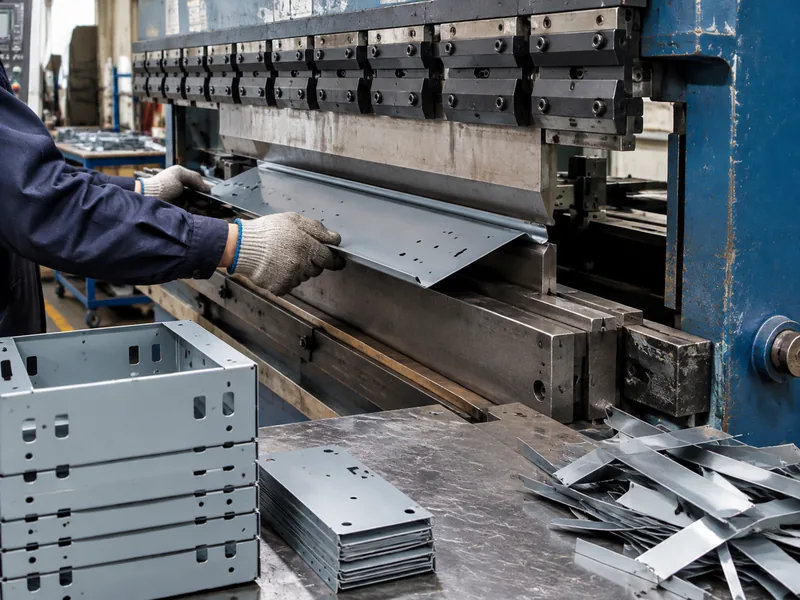
Заказные детали из листового металла — корпуса, шасси, кронштейны, панели и кожухи машин — вырезаются лазером, гнутся, формуются, свариваются и собираются по вашей 3D-модели и развёртке. Один производственный процесс охватывает всю цепочку, включая покрытия.
Каждая партия изготавливается на оборудовании, соответствующем требованиям гибки и сварки, и проходит размерные проверки по вашему чертежу перед отгрузкой.
Возможности
- Лазерная резка, пробивка, гибка и формовка
- Сварка, клёпка и сборка
- Толщина листа типично 0.5–6 мм
- Общий допуск ±0.2 мм; резка ±0.1 мм
- Порошковое покрытие, анодирование, браширование, шелкография, лазерная маркировка
Типовые материалы
Алюминий 5052/6061, нержавеющая сталь 201/304/316, холоднокатаная сталь, оцинкованная сталь, медный и латунный лист.
| Материал / марка | Типичное состояние | Обрабатываемость | Типичное применение |
|---|---|---|---|
| Aluminium 6061 | T6 (закалка и старение) | Легко: хорошо режется, хороший контроль стружки | Кронштейны, корпуса, приспособления, прототипы до серии |
| Aluminium 7075 | T6 / T651 | Сложнее: больше износ инструмента, нужна жёсткая наладка | Высокопрочные детали с критичной массой; не для сварки |
| Stainless 304 / 304L | Отожжённое | Наклёпывается: меньшие скорости, положительная подача | Общая коррозионная стойкость, пищевое и технологическое оборудование |
| Stainless 316 / 316L | Отожжённое | Прочнее 304: больше износ инструмента | Хлориды, морская среда, медицинское и фармацевтическое оборудование |
| Carbon steel 1018 / 1045 | Горячекатаное / нормализованное | От легко до средней; нужна защита от ржавчины | Валы, плиты, сварные конструкции, корпуса оснастки |
| Brass C360 | H02 полутвёрдое | Отлично: высокие скорости, чистая поверхность | Фитинги, втулки, соединители, декоративные детали |
| Copper C110 | Отожжённое / H02 | Вязкий материал: острые инструменты и большие передние углы | Электропроводность, токопроводы, термоменеджмент |
| Titanium Grade 5 (Ti-6Al-4V) | Мятоотожжённое (состояние поставки) | Трудно: низкие скорости, контроль нагрева, износ инструмента | Аэрокосмос, медицина, лёгкие высокопрочные детали |
| Инженерные пластики (POM, PEEK, PA) | Экструдированное / отожжённое | От легко до вязких: мягкие губки, острый инструмент | Изоляция, низкое трение, химстойкие и износостойкие детали |
Покрытия
Порошковое покрытие, анодирование (тип II и твёрдое), браширование, шелкография и лазерная маркировка; стандартные детали поставляются с удалёнными заусенцами.
| Покрытие | Что даёт | Когда указывать |
|---|---|---|
| После обработки | Следы инструмента видны; Ra обычно 1.6-3.2 µm | Деталь должна просто работать |
| Дробеструйная обработка | Равномерная матовая поверхность, скрывает следы инструмента | Декоративные детали перед анодированием |
| Анодирование Type II | Формирует оксидный слой; варианты цвета | Внешний вид алюминия плюс умеренная коррозионная и износостойкость |
| Твёрдое анодирование Type III | Более толстый и твёрдый оксидный слой | Скользящие или изнашиваемые алюминиевые поверхности |
| Хроматное конверсионное покрытие | Тонкая защитная плёнка, сохраняющая проводимость | Электрическое соединение или заземление на алюминии |
| Химическое никелирование | Равномерный, твёрдый, коррозионностойкий слой | Износ плюс коррозия, включая внутренние отверстия |
| Цинкование | Экономичная жертвенная защита от коррозии | Стальные детали внутри помещений или под навесом |
| Порошковое покрытие | Толстый, долговечный, декоративный слой | Когда внешний вид — требование |
| Пассивация | Удаляет свободное железо и восстанавливает оксидную плёнку | Детали из нержавеющей стали после обработки |
| Отпуск для снятия напряжений / термообработка | Снимает остаточные напряжения до или после резания | Тонкие стенки и жёсткие допуски, которые должны выдержать обработку |
Допуски
Общие ±0.2 мм, резка ±0.1 мм, гибка ±0.3 мм; допуск угла гибки ±1.0°.
| Допуск на чертеже | Что требуется | Влияние на стоимость и срок |
|---|---|---|
| Общий: ±0.25 mm / ±0.010 in | Стандартный инструмент, размерный контроль | Базовый уровень: без надбавки |
| Стандартный: ±0.13 mm / ±0.005 in | Станок в хорошем состоянии, контроль первой детали | Небольшая надбавка; обычная база для расчёта цены |
| Жёсткий: ±0.025 mm / ±0.001 in | Шлифованный или алмазный инструмент, контроль температуры, КИМ | Скачок: более медленные проходы плюс полный контроль |
| Прецизионный: ±0.013 mm / ±0.0005 in | Чистовые проходы, калибры, контролируемая среда | Механообработка определяет цену; часто отдельная операция |
| Позиция / соосность (GD&T) | Контроль баз, одна наладка для связанных элементов | Зависит от того, скольких наладок касается база |
| Шероховатость Ra 0.8 µm и выше | Меньшие шаги, полирование или чистовой проход | Добавляет этап процесса, а не только время обработки |
Часто задаваемые вопросы
Какие файлы нужны для деталей из листового металла?
В идеале 3D-модель (STEP) плюс развёртка (DXF). Если у вас только 3D-модель, наш инженерный анализ подтвердит припуски на гибку и подготовит развёртку на ваше согласование до резки.
Какие правила проектирования гибок нужно соблюдать?
Держите внутренний радиус гибки не меньше одной толщины материала, размещайте отверстия не ближе 2–3 толщин от линий гиба и избегайте элементов, пересекающих зоны гибки. Любые нарушения правил мы отмечаем в рекомендациях DFM до производства.
Как быстро отгружаются детали из листового металла?
Само изготовление обычно занимает 2–7 рабочих дней в зависимости от сложности и покрытий. Порошковое покрытие и шелкография добавляют время на наладку; полный график мы подтверждаем в коммерческом предложении.
Можете ли вы сделать всего одну-две детали из листового металла?
Да. Как и в обработке, у изготовления из листового металла нет минимального объёма заказа — одиночные корпуса-прототипы и малые партии являются обычными заказами.