
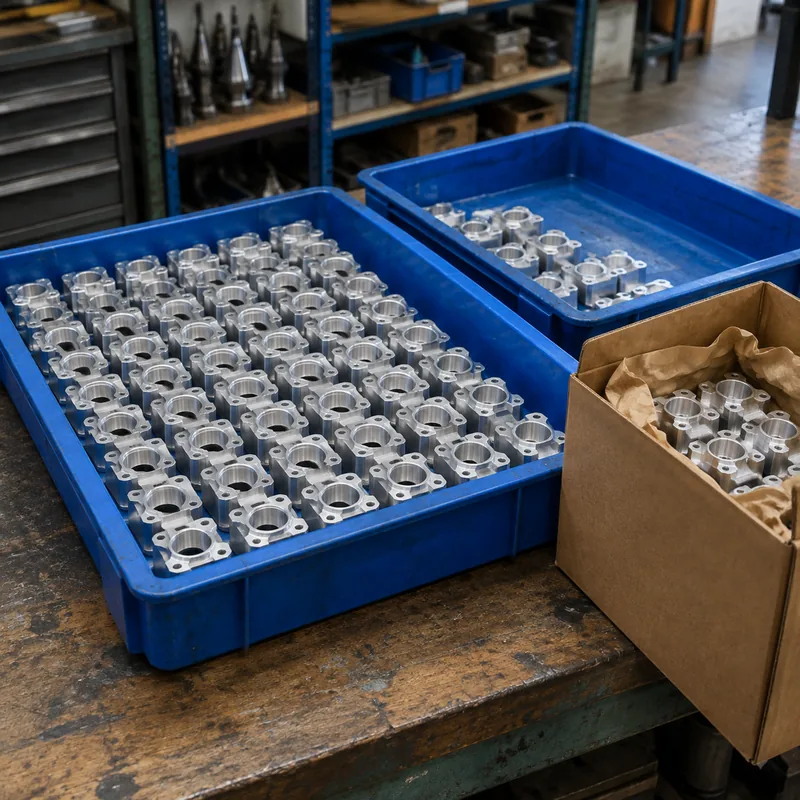
A produção CNC de baixo volume cobre séries-piloto, lotes de teste de mercado, peças de reposição e manufatura de equipamentos — tipicamente de dez a vários milhares de peças. Como as peças são usinadas, não há investimento em molde ou ferramental, e alterações de projeto entre rodadas não custam nada.
Mantemos cada série de pedido na mesma linha e preparação e documentamos os resultados da primeira peça, de modo que a peça número dez mil seja igual à peça número um. Os descontos por volume são cotados antecipadamente para que você planeje a economia do produto com honestidade.
Capacidades
- Volumes típicos de 10 a mais de 1,000 peças
- Sem investimento em ferramental ou moldes
- Mesma linha e configurações documentadas por série de pedido
- Inspeção da primeira peça e final em cada rodada
- Descontos por volume cotados antecipadamente
Materiais típicos
Ligas de alumínio, aço inoxidável, aço-carbono, latão, cobre e plásticos de engenharia — os mesmos graus usados para protótipos, de modo que a validação permanece válida.
| Material / liga | Estado típico | Usinabilidade | Onde se encaixa |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado e envelhecido) | Fácil: bom corte, bom controle de cavaco | Suportes, carcaças, dispositivos, protótipos rumo à produção |
| Aluminium 7075 | T6 / T651 | Mais difícil: maior desgaste de ferramenta, exige fixações rígidas | Peças de alta resistência e peso crítico; não indicada para solda |
| Stainless 304 / 304L | Recozido | Encrua: velocidades menores, avanço positivo | Resistência geral à corrosão, equipamentos alimentícios e de processo |
| Stainless 316 / 316L | Recozido | Mais tenaz que o 304: maior desgaste de ferramenta | Exposição a cloretos, ambiente marinho, setor médico e farmacêutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; exige proteção contra ferrugem | Eixos, chapas, conjuntos soldados, corpos de dispositivos |
| Brass C360 | H02 meio duro | Excelente: altas velocidades, acabamento limpo | Conexões, buchas, conectores, peças decorativas |
| Copper C110 | Recozido / H02 | Pegajosa: ferramentas afiadas e grandes ângulos de saída | Condutividade, barramentos, gestão térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recozido de laminação | Difícil: baixas velocidades, controle de calor, desgaste de ferramenta | Aeroespacial, médico e peças leves de alta resistência |
| Plásticos de engenharia (POM, PEEK, PA) | Extrudados / recozidos | De fácil a pegajosa: mordentes macios, ferramentas afiadas | Isolamento, baixo atrito, peças químicas e de desgaste |
Acabamentos
Gama completa de acabamentos: anodização, galvanização, pintura eletrostática a pó, passivação, polimento e marcação, aplicados de forma consistente entre rodadas.
| Acabamento | O que faz | Especificar quando |
|---|---|---|
| Como usinado | Marcas de ferramenta visíveis; Ra tipicamente 1.6-3.2 µm | A peça só precisa funcionar |
| Jateamento de microesferas | Superfície fosca uniforme, disfarça as marcas de ferramenta | Peças estéticas antes da anodização |
| Anodização Tipo II | Cria uma camada de óxido; opções de cor | Aparência de alumínio mais resistência moderada à corrosão e ao desgaste |
| Anodização dura Tipo III | Camada de óxido mais espessa e dura | Superfícies de alumínio sujeitas a deslizamento ou desgaste |
| Conversão por cromato | Película protetora fina que permanece condutiva | Aterramento ou ligação elétrica em alumínio |
| Níquel químico | Camada uniforme, dura e resistente à corrosão | Desgaste mais corrosão, inclusive dentro de furos |
| Zinco eletrolítico | Proteção sacrificial econômica contra corrosão | Peças de aço em serviço interno ou abrigado |
| Pintura a pó | Camada espessa, durável e decorativa | Quando a aparência é o requisito |
| Passivação | Remove o ferro livre e restaura o filme de óxido | Peças de aço inox após a usinagem |
| Alívio de tensões / tratamento térmico | Elimina tensões residuais antes ou depois da usinagem | Paredes finas e tolerâncias estreitas que precisam sobreviver à usinagem |
Tolerâncias
Padrão ISO 2768-m; pedidos recorrentes mantêm as tolerâncias validadas na primeira peça.
| Indicação | O que exige | Efeito no custo e no prazo |
|---|---|---|
| Geral: ±0.25 mm / ±0.010 in | Ferramentaria padrão, verificação dimensional | Linha de base: sem acréscimo |
| Padrão: ±0.13 mm / ±0.005 in | Máquina em boas condições, inspeção da primeira peça | Acréscimo pequeno; o padrão usual de orçamento |
| Estreita: ±0.025 mm / ±0.001 in | Ferramentas retificadas ou de diamante, controle de temperatura, CMM | Mudança de degrau: passes mais lentos e inspeção completa |
| Precisão: ±0.013 mm / ±0.0005 in | Passes de acabamento, calibradores, ambiente controlado | A usinagem domina o preço; frequentemente uma operação à parte |
| Posição / angularidade (GD&T) | Controle de datums, uma única fixação quando as feições se relacionam | Depende de quantas fixações o datum atravessa |
| Rugosidade Ra 0.8 µm ou menor | Passes mais finos, polimento ou passe de acabamento | Adiciona uma etapa de processo, não só tempo de usinagem |
Perguntas frequentes
Como vocês mantêm a qualidade consistente entre pedidos recorrentes?
Cada série de pedido permanece na mesma linha e preparação. A primeira peça é inspecionada e documentada, as configurações em processo são registradas e a inspeção final se repete em cada rodada. Pedidos recorrentes são verificados contra a amostra original aprovada.
Quando o CNC de baixo volume é melhor que a moldagem por injeção?
Abaixo de algumas milhares de peças, o CNC vence: sem investimento em molde, sem prazo de ferramental e total liberdade de projeto entre rodadas. A moldagem por injeção só se paga em volumes em que o custo do molde se amortiza — e apenas para plásticos. Diremos honestamente onde está o ponto de virada para a sua peça.
Posso escalar de baixo volume para rodadas maiores depois?
Sim. Escalar significa mais tempo de máquina, não um novo processo. O seu design validado, a preparação de produção e a documentação de QC são mantidos, e recotamos com descontos por volume à medida que as quantidades crescem.
Quanto custa um pedido recorrente?
Pedidos recorrentes são normalmente mais rápidos e baratos que a primeira rodada, porque a análise de engenharia e a preparação da primeira peça já foram feitas. Envie a quantidade do pedido e recotaremos com base no seu registro documentado de produção.