
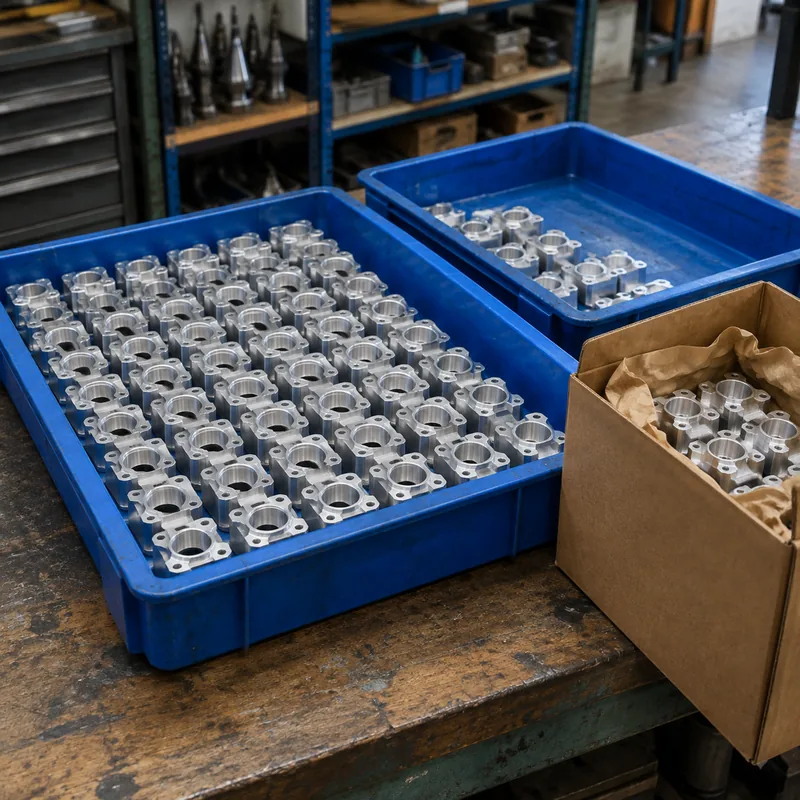
Kleine-serie CNC-productie omvat pilots, marktestpartijen, reserveonderdelen en apparatuurproductie — doorgaans van tien tot enkele duizenden stuks. Omdat onderdelen worden bewerkt, is er geen investering in mallen of gereedschap, en ontwerpwijzigingen tussen runs kosten niets.
Wij houden elke orderserie op dezelfde lijn en opspanning en documenteren de eerste-exemplaarresultaten, zodat onderdeel tienduizend gelijk is aan onderdeel één. Volumekortingen worden vooraf gequoteerd zodat u de producteconomie eerlijk kunt plannen.
Capaciteiten
- Typische volumes van 10 tot 1,000+ onderdelen
- Geen investering in gereedschap of mallen
- Dezelfde lijn en gedocumenteerde instellingen per orderserie
- Eerste-exemplaar- en eindinspectie op elke run
- Volumekortingen vooraf gequoteerd
Typische materialen
Aluminiumlegeringen, roestvast staal, koolstofstaal, messing, koper en technische kunststoffen — dezelfde kwaliteiten als voor prototypes, zodat validatie overdraagbaar is.
| Materiaal / kwaliteit | Typische toestand | Verspaanbaarheid | Waar het past |
|---|---|---|---|
| Aluminium 6061 | T6 (opgelost en uitgehard) | Makkelijk: goed verspaanbaar, goede spaancontrole | Beugels, behuizingen, opspanmiddelen, prototypen richting serie |
| Aluminium 7075 | T6 / T651 | Moeilijker: meer gereedschapsslijtage, starre opspanning nodig | Hogesterkte, gewichtskritische onderdelen; niet lasbaar |
| Stainless 304 / 304L | Zachtgegloeid | Verhardt koud: lagere snelheden, positieve voeding | Algemene corrosiebestendigheid, voedings- en procestechniek |
| Stainless 316 / 316L | Zachtgegloeid | Taaiër dan 304: meer gereedschapsslijtage | Chloriden, maritiem, medische en farmaceutische omgeving |
| Carbon steel 1018 / 1045 | gewalst / genormaliseerd | Makkelijk tot gemiddeld; heeft roestbescherming nodig | Assen, platen, lasconstructies, gereedschapslichamen |
| Brass C360 | H02 halfhard | Uitstekend: hoge snelheden, mooie afwerking | Fittingen, busjes, connectoren, decoratieve onderdelen |
| Copper C110 | Zachtgegloeid / H02 | Kleverig: scherpe gereedschappen en grote spaanhoeken | Geleidbaarheid, collectoren, warmtebeheersing |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrieksgegloeid | Moeilijk: lage snelheden, warmtebeheersing, gereedschapsslijtage | Lucht- en ruimtevaart, medische techniek, lichte hogesterkte onderdelen |
| Technische kunststoffen (POM, PEEK, PA) | Geëxtrudeerd / gegloeid | Makkelijk tot kleverig: zachte klemmen, scherpe gereedschappen | Isolatie, lage wrijving, chemie- en slijtdelen |
Afwerkingen
Volledig afwerkingsassortiment: anodiseren, plating, poedercoaten, passivering, polijsten en markering, consequent toegepast over alle runs.
| Afwerking | Wat het doet | Specificeren wanneer |
|---|---|---|
| Verspaand gelaten | Gereedschapssporen zichtbaar; Ra typisch 1.6-3.2 µm | Het onderdeel hoeft alleen te functioneren |
| Glasparelstralen | Egaal mat oppervlak, verbergt gereedschapssporen | Cosmetische onderdelen vóór anodiseren |
| Anodiseren Type II | Bouwt een oxidelaag op; kleuropties | Aluminium-uitstraling plus matige corrosie- en slijtvastheid |
| Hardanodiseren Type III | Dikkere, hardere oxidelaag | Glijdende of slijtende aluminiumoppervlakken |
| Chromatering | Dunne beschermende laag die geleidend blijft | Elektrisch verbinden of aarden op aluminium |
| Chemisch nikkel | Egaal, harde, corrosiebestendige laag | Slijtage plus corrosie, ook in boringen |
| Verzinken | Economische offerbescherming tegen corrosie | Stalen onderdelen binnen of onder een afdak |
| Poedercoaten | Dikke, duurzame, decoratieve laag | Uiterlijk is de eis |
| Passiveren | Verwijdert vrij ijzer en herstelt de oxidelaag | RVS-onderdelen na de verspaning |
| Spanningsarm gloeien / warmtebehandeling | Neemt restspanningen weg voor of na de bewerking | Dunne wanden en strakke toleranties die de bewerking moeten doorstaan |
Toleranties
Standaard ISO 2768-m; herhaalorders houden de toleranties aan die op het eerste exemplaar zijn gevalideerd.
| Tekenaanduiding | Wat het vereist | Effect op kosten en doorlooptijd |
|---|---|---|
| Algemeen: ±0.25 mm / ±0.010 in | Standaardgereedschap, maatcontrole | Basis: geen toeslag |
| Standaard: ±0.13 mm / ±0.005 in | Machine in goede staat, eerste-artikelcontrole | Kleine toeslag; de gebruikelijke calculatienorm |
| Strak: ±0.025 mm / ±0.001 in | Geslepen of diamantgereedschap, temperatuurbeheersing, CMM | Sprong: tragere passes plus volledige inspectie |
| Precisie: ±0.013 mm / ±0.0005 in | Finishing-passes, maten, gecontroleerde omgeving | De verspaning bepaalt de prijs; vaak een aparte bewerking |
| Positie / hoekigheid (GD&T) | Datumbeheersing, één opspanning bij samenhangende features | Hangt af van over hoeveel opspanningen de datum loopt |
| Oppervlakteruwheid Ra 0.8 µm of fijner | Fijnere instelmaten, polijsten of een afwerkpass | Voegt een processtap toe, niet alleen verspaningstijd |
Veelgestelde vragen
Hoe houdt u de kwaliteit consistent over herhaalorders?
Elke orderserie blijft op dezelfde lijn en opspanning. Het eerste exemplaar wordt geïnspecteerd en gedocumenteerd, de in-procesinstellingen worden vastgelegd en de eindinspectie herhaalt zich op elke run. Herhaalorders worden getoetst tegen het oorspronkelijk goedgekeurde exemplaar.
Wanneer is kleine-serie CNC beter dan spuitgieten?
Ondergrof enkele duizenden onderdelen wint CNC: geen investering in een mal, geen levertijd voor gereedschap en volledige ontwerpvrijheid tussen runs. Spuitgieten verdient zich pas terug bij volumes waar de malkost wordt afgeschreven — en alleen voor kunststoffen. Wij vertellen u eerlijk waar het omslagpunt voor uw onderdeel ligt.
Kan ik later van kleine serie naar grotere runs opschalen?
Ja. Opschalen betekent meer machine-uren, geen nieuw proces. Uw gevalideerde ontwerp, productieopspanning en QC-documentatie worden meegenomen, en wij herberekenen de prijs met volumekortingen naarmate de hoeveelheden groeien.
Wat kost een herhaalorder?
Herhaalorders zijn doorgaans sneller en goedkoper dan de eerste run, omdat de technische beoordeling en de eerste-exemplaaraanloop al zijn gedaan. Stuur de orderhoeveelheid en wij herberekenen de prijs tegen uw gedocumenteerde productiedossier.