
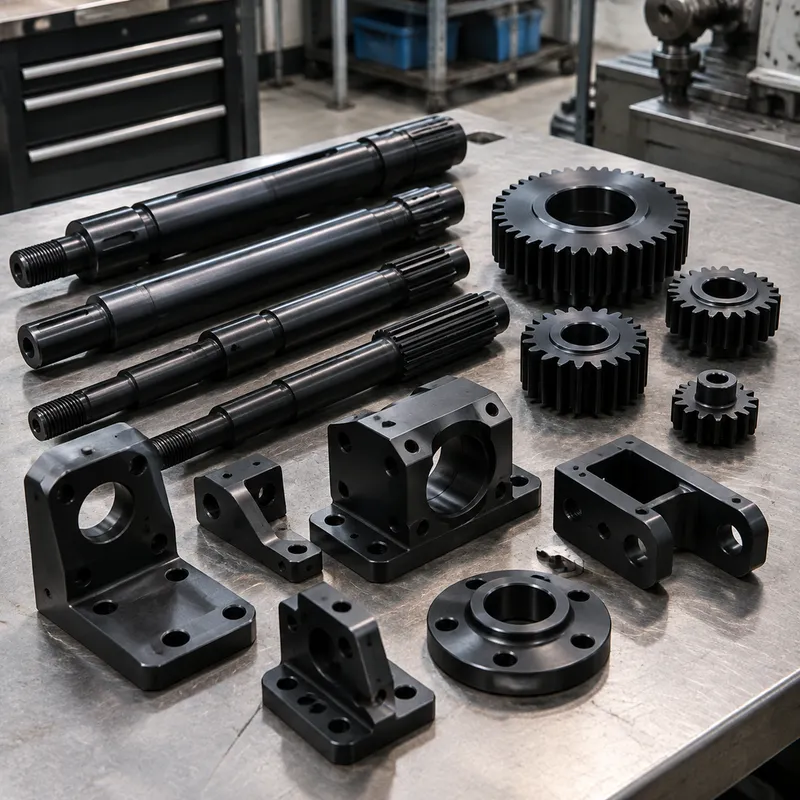
당사가 가공하는 탄소강 부품은 축, 브래킷, 핀, 기어, 스페이서 및 일반 산업 부품을 아울립니다. 용접이 쉬운 범용 부품에는 1018 저탄소강, 강도와 내마모성이 중요한 경우 1045 중탄소강, 대량 선삭 작업에는 12L14 절삭용강을 사용합니다.
탄소강의 가치가 발휘되는 지점은 열처리입니다. 담금질(전체 경화), 고주파 경화(유도 경화), 표면 경화는 같은 형상을 전혀 다른 부품으로 바꿉니다. 당사는 열처리 전에 연삭 여유와 직선도 보정을 계획하여 완제품 치수도 유지되도록 합니다.
생산 역량
- 1018/1045/12L14/A36 도면 기준 가공
- 열처리 협조 대응(전체 경화, 고주파, 표면 경화)
- 열처리 후 연삭 협조 대응
- 아연 도금 및 흑색 피막 처리
대표 소재
탄소강 1018, 1045, 12L14, 1144, A36; 합금강 등급(요청 시).
| 재질 / 등급 | 일반적인 상태 | 절삭 가공성 | 적합한 용도 |
|---|---|---|---|
| Aluminium 6061 | T6(용체화 처리 및 시효 경화) | 용이함: 절삭성이 좋고 칩 배출이 안정적 | 브래킷, 하우징, 지그, 시제품부터 양산까지 |
| Aluminium 7075 | T6 / T651 | 다소 어려움: 공구 마모가 크고 강성 높은 셋업이 필요 | 고강도·경량이 중요한 부품. 용접에는 부적합 |
| Stainless 304 / 304L | 어닐링 | 가공 경화됨: 저속 절삭, 플러스 레이크 방식 | 일반 내식성. 식품·공정 설비 |
| Stainless 316 / 316L | 어닐링 | 304보다 점성이 높음: 공구 마모 증가 | 염화물 환경, 해양, 의료·제약 용도 |
| Carbon steel 1018 / 1045 | 압연 / 노멀라이징 | 보통: 녹 방지 처리 필요 | 축, 판재, 용접 구조물, 공구 바디 |
| Brass C360 | H02 반경질 | 매우 용이함: 고속 절삭에서 깔끔한 표면 마감 | 피팅, 부싱, 커넥터, 장식 부품 |
| Copper C110 | 어닐링 / H02 | 점착성: 날카로운 공구와 큰 경사각 필요 | 전도성, 부스바, 열 관리 |
| Titanium Grade 5 (Ti-6Al-4V) | 밀 어닐링 | 어려움: 저속 절삭, 열 관리, 공구 마모 | 항공우주, 의료, 경량 고강도 부품 |
| 엔지니어링 플라스틱(POM, PEEK, PA) | 압출 / 어닐링 | 용이함부터 점착성까지: 소프트 조와 날카로운 공구 | 절연, 저마찰, 내화학·내마모 부품 |
표면처리
아연 도금, 흑색 피막 처리, 인산염 피막, 도장(요청 시), 열처리 후 연삭.
| 표면 처리 | 효과 | 지정하면 좋은 경우 |
|---|---|---|
| 절삭 마감 그대로 | 공구 자국이 남음. Ra 통상 1.6-3.2 µm | 기능만 충족하면 되는 부품 |
| 비드 블라스트 | 균일한 무광 표면. 공구 자국을 흐려 줌 | 양극산화 전의 외관 부품 |
| 양극산화 Type II | 산화 피막을 형성. 색상 선택 가능 | 알루미늄 외관과 중간 수준의 내식·내마모가 필요할 때 |
| 경질 양극산화 Type III | 더 두껍고 단단한 산화 피막 | 미끄러지거나 마모되는 알루미늄 표면 |
| 크로메이트 처리 | 도전성을 유지하는 얇은 보호 피막 | 알루미늄의 전기적 접속 또는 접지 |
| 무전해 니켈 도금 | 균일하고 단단하며 내식성 있는 피막 | 마모와 부식 모두에 대응. 보어 내면 포함 |
| 아연 도금 | 경제적인 희생 양극 방식의 방식 처리 | 실내 또는 보호된 환경의 강재 부품 |
| 분체 도장 | 두껍고 내구성 있는 장식 피막 | 외관이 요구 사항일 때 |
| 부동태 처리 | 유리 철을 제거하고 산화 피막을 회복 | 가공 후 스테인리스 부품 |
| 잔류 응력 제거 / 열처리 | 가공 전후의 잔류 응력을 제거 | 가공을 견뎌야 하는 박육·조공차 부품 |
공차
ISO 2768-m 표준; 핵심 형상 기준 ±0.01 mm (검토 후 달성 가능).
| 도면 공차 표기 | 필요한 조건 | 비용과 납기에 미치는 영향 |
|---|---|---|
| 일반: ±0.25 mm / ±0.010 in | 표준 공구, 치수 검사 | 기준선: 추가 비용 없음 |
| 표준: ±0.13 mm / ±0.005 in | 양호한 상태의 공작기계, 초기 품질 검사 | 소폭 추가. 일반적인 견적 기준 |
| 조밀: ±0.025 mm / ±0.001 in | 연삭 또는 다이아몬드 공구, 온도 관리, CMM | 단계적 상승: 절삭 속도 저하 및 전수 검사 |
| 정밀: ±0.013 mm / ±0.0005 in | 마감 패스, 게이지, 환경 관리 | 가공 비용이 가격을 지배. 별도 공정인 경우가 많음 |
| 위치도 / 각도 공차 (GD&T) | 데이텀 관리, 관련 형상은 한 번의 셋업에서 가공 | 데이텀이 걸치는 셋업 수에 따라 달라짐 |
| 표면 조도 Ra 0.8 µm 이하 | 더 미세한 패스, 연마 또는 마감 패스 | 가공 시간만이 아니라 공정이 하나 추가됨 |
자주 묻는 질문
우리 부품에는 1018과 1045 중 무엇이 적합한가요?
1018은 용접이 쉬워 범용 작업에 적합하고, 1045는 강도와 열처리가 필요한 축 및 내마모 부품에 적합합니다. 하중 조건을 보내주시면 견적 전에 권장해 드립니다.
열처리 후 변형은 어떻게 관리하나요?
응력 제거와 연삭 여유를 두고 가공하며, 설계가 허용하는 경우 최종 마감 전에 경화합니다. 핵심 공차는 열처리 전이 아니라 후에 확정합니다.
12L14는 RoHS 기준을 충족하나요?
12L14는 절삭성을 위해 납을 함유하고 있어 일부 용도에서 규제 대상입니다. RoHS가 적용되는 경우 1018 또는 무연 대체재로 가공하며, DFM 검토에서 대체를 명시해 알려드립니다.