
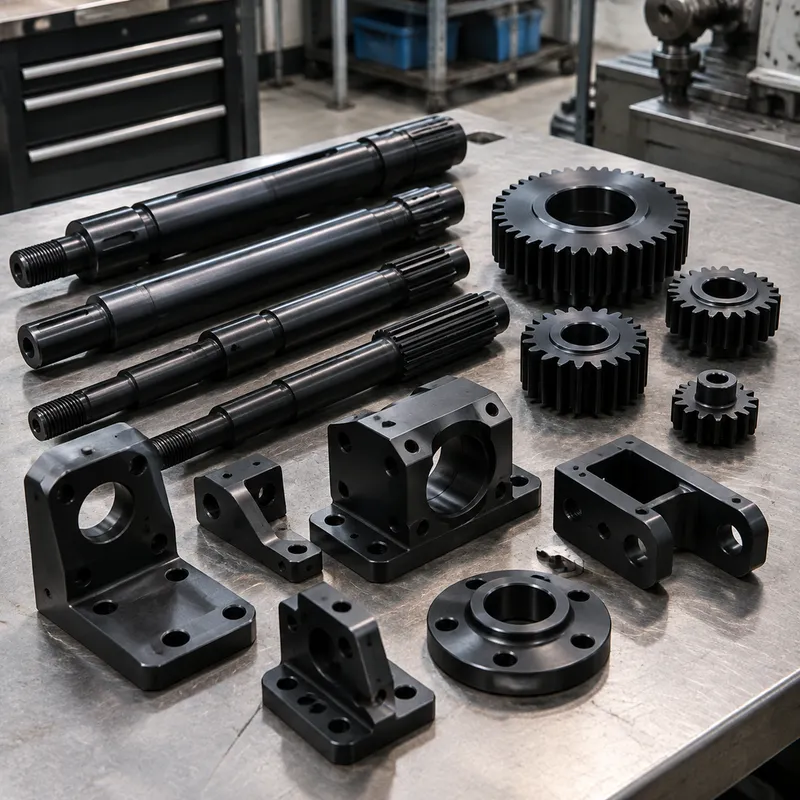
Le parti in acciaio al carbonio che lavoriamo coprono alberi, staffe, perni, ingranaggi, distanziali e componenti industriali generici: acciaio a basso carbonio 1018 per parti saldabili e polivalenti, 1045 medio carbonio dove contano resistenza e usura, acciaio a facile lavorazione 12L14 per il lavoro tornito di grande volume.
Il trattamento termico è dove l'acciaio al carbonio dà il meglio di sé — la tempra in massa, la tempra a induzione e la cementazione trasformano la stessa geometria in parti molto diverse. Programmiamo sovrametallo per rettifica e raddrizzatura prima del trattamento, così che le dimensioni finali restino in tolleranza.
Capacità produttive
- Lavorazione 1018/1045/12L14/A36 su disegno
- Coordinamento dei trattamenti termici (massa, induzione, cementazione)
- Coordinamento della rettifica post-trattamento termico
- Zincatura e finitura a ossidazione nera
Materiali tipici
Acciaio al carbonio 1018, 1045, 12L14, 1144, A36; qualità legate su richiesta.
| Materiale / qualità | Stato tipico | Lavorabilità | Dove si adatta |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizzato e invecchiato) | Facile: buona lavorabilità, buon controllo del truciolo | Staffe, scatolature, attrezzature, prototipi verso la produzione |
| Aluminium 7075 | T6 / T651 | Più difficile: maggiore usura utensile, richiede attacchi rigidi | Parti ad alta resistenza e critiche per il peso; non saldabile |
| Stainless 304 / 304L | Ricotto | Incruenta: velocità più basse, avanzamento positivo | Resistenza generale alla corrosione, apparecchiature alimentari e di processo |
| Stainless 316 / 316L | Ricotto | Più tenace del 304: maggiore usura utensile | Esposizione a cloruri, ambiente marino, ambito medico e farmaceutico |
| Carbon steel 1018 / 1045 | Laminata / normalizzata | Facile o media; richiede protezione dalla ruggine | Alberi, lamiere, costruzioni saldate, corpi di attrezzatura |
| Brass C360 | H02 semiduro | Eccellente: alte velocità, finitura pulita | Raccordi, boccole, connettori, parti decorative |
| Copper C110 | Ricotto / H02 | Pastosa: utensili affilati e alti angoli di spoglia | Conducibilità, sbarre, gestione termica |
| Titanium Grade 5 (Ti-6Al-4V) | Ricotto di laminazione | Difficile: basse velocità, controllo del calore, usura utensile | Aerospazio, settore medico e parti leggere ad alta resistenza |
| Plastici tecnici (POM, PEEK, PA) | Estrusi / ricotti | Da facile a pastosa: morse morbide, utensili affilati | Isolamento, basso attrito, parti chimiche e antiusura |
Finiture
Zincatura, ossidazione nera, fosfatazione, verniciatura su richiesta, rettifica dopo trattamento termico.
| Finitura | Cosa fa | Specificarla quando |
|---|---|---|
| Così come lavorata | Segni utensile visibili; Ra tipico 1.6-3.2 µm | Il pezzo deve solo funzionare |
| Sabbiatura a microsfere | Superficie opaca uniforme, nasconde i segni utensile | Parti estetiche prima dell'anodizzazione |
| Anodizzazione Tipo II | Crea uno strato di ossido; opzioni di colore | Estetica dell'alluminio più moderata resistenza a corrosione e usura |
| Anodizzazione dura Tipo III | Strato di ossido più spesso e duro | Superfici in alluminio soggette a scorrimento o usura |
| Conversione al cromato | Pellicola protettiva sottile che resta conduttiva | Bonding elettrico o messa a terra sull'alluminio |
| Nichel chimico | Strato uniforme, duro e resistente alla corrosione | Usura più corrosione, incluso l'interno dei fori |
| Zincatura | Protezione sacrificale economica dalla corrosione | Parti in acciaio in servizio interno o riparato |
| Verniciatura a polvere | Strato spesso, durevole e decorativo | Quando l'aspetto è il requisito |
| Passivazione | Rimuove il ferro libero e ripristina il film di ossido | Parti in acciaio inox dopo la lavorazione |
| Distensione / trattamento termico | Elimina le tensioni residue prima o dopo la lavorazione | Pareti sottili e tolleranze ristrette che devono sopravvivere alla lavorazione |
Tolleranze
Standard ISO 2768-m; ±0.01 mm ottenibile sulle caratteristiche critiche dopo revisione.
| Quota indicata | Cosa richiede | Effetto su costi e tempi di consegna |
|---|---|---|
| Generale: ±0.25 mm / ±0.010 in | Utensileria standard, controllo dimensionale | Base: nessun supplemento |
| Standard: ±0.13 mm / ±0.005 in | Macchina in buono stato, verifica del primo pezzo | Supplemento contenuto; il default abituale nei preventivi |
| Ristretta: ±0.025 mm / ±0.001 in | Utensili rettificati o al diamante, controllo della temperatura, CMM | Cambio di gradino: passate più lente più ispezione completa |
| Precisione: ±0.013 mm / ±0.0005 in | Passate di finitura, misuratori, ambiente controllato | La lavorazione domina il prezzo; spesso un'operazione separata |
| Posizione / angularità (GD&T) | Controllo dei dati, un solo attacco per le quote correlate | Dipende da quanti attacchi copre il dato di riferimento |
| Rugosità Ra 0.8 µm o inferiore | Passate più fini, lucidatura o passata di finitura | Aggiunge una fase di processo, non solo tempo di lavorazione |
Domande frequenti
1018 o 1045 per la mia parte?
Il 1018 si salda facilmente e si adatta a lavori polivalenti; il 1045 si adatta ad alberi e parti soggette a usura che richiedono resistenza e trattamento termico. Invia il caso di carico e raccomanderemo prima di quotare.
Come controllate la distorsione dopo il trattamento termico?
Lavoriamo con distensione e sovrametallo per rettifica, e tempriamo prima della finitura finale dove il progetto lo consente — le tolleranze critiche vengono eseguite dopo il trattamento termico, non prima.
Il 12L14 è ammesso ai sensi RoHS?
Il 12L14 contiene piombo per la lavorabilità ed è limitato in alcune applicazioni. Dove si applica RoHS lavoriamo 1018 o alternative senza piombo e segnaliamo la sostituzione in revisione DFM.