
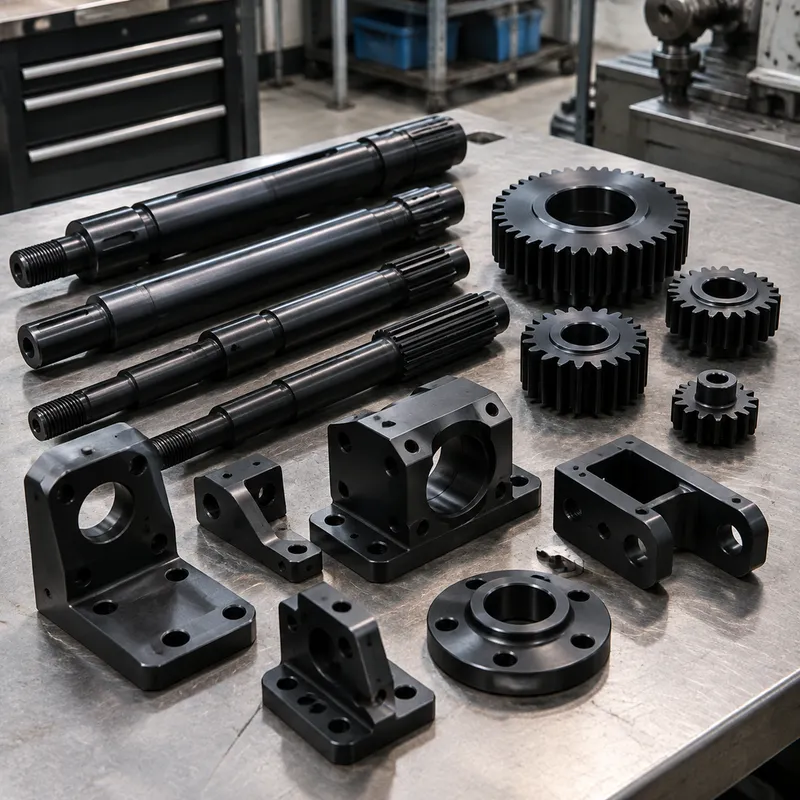
Les pièces en acier au carbone que nous usinons comprennent des arbres, des supports, des goupilles, des engrenages, des entretoises et des composants industriels généraux : 1018 acier faiblement allié pour des pièces soudables et à usage général, 1045 acier mi-dur lorsque la résistance et l'usure sont importantes, 12L 14 acier à usinabilité facile pour les pièces tournées en grande série.
Le traitement thermique est là où l'acier au carbone justifie son utilité — la trempe complète, la trempe par induction et la cémentation transforment la même géométrie en pièces très différentes. Nous planifions l'allowance de meulage et le redressement avant le traitement afin que les dimensions finales soient toujours respectées.
Capacités
- 1018/1045/12L14/A36 usinage selon le dessin
- Coordination du traitement thermique (trempe, induction, cémentation)
- Coordination du meulage après traitement thermique
- Placage de zinc et finition oxyde noir
Matériaux typiques
Acier au carbone 1018, 1045, 12L14, 1144, A36 ; nuances d'alliage sur demande.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Placage de zinc, oxyde noir, phosphate, peinture sur demande, meulage après traitement thermique.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
ISO 2768-m standard ; ±0.01 mm réalisable sur les fonctionnalités critiques après revue.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Questions fréquentes
1018 ou 1045 pour ma part ?
1018 se soude facilement et convient aux travaux généraux ; 1045 convient aux arbres et aux pièces d'usure nécessitant solidité et traitement thermique. Envoyez le cas de charge et nous recommandons avant de faire un devis.
Comment contrôlez-vous la déformation après le traitement thermique ?
Nous usinons avec un relâchement des contraintes et une marge de meulage, et nous durcissons avant la finition finale lorsque le design le permet — les tolérances critiques sont finies après le traitement thermique, pas avant.
Est-ce que 12L14 est acceptable selon RoHS ?
12L14 contient du plomb pour l'usinabilité et est restreint dans certaines applications. Là où RoHS s'applique, nous usinons 1018 ou utilisons des alternatives sans plomb et signalons la substitution lors de la revue DFM.