
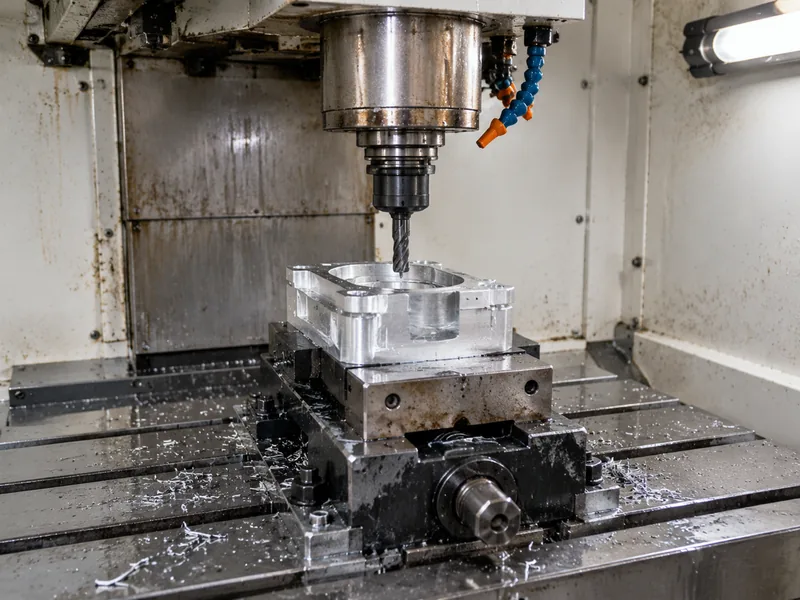
CNC加工の見積もりは単なる価格表ではありません。それは、いくつかの具体的な入力要素の合計です。指定された材料、形状に必要な機械加工時間、部品に必要な段取りとプログラミング作業、図面で要求される公差と表面仕上げ、そして発注数量です。これらのいずれか1つが変われば価格も変動します。これが、同じ図面に対して2つのサプライヤーから異なる見積もりが出される理由であり、最も早く価格を下げる方法が、サプライヤーを変えることではなく図面を少し変更することである理由です。
このページでは、PreciHubがどのように価格を構築しているかを説明します。ファイルから読み取る入力項目、見積依頼(RFQ)を送信する前に制御できる項目、そして設計者が不要な精度に対して最も頻繁にコストを払っている箇所について解説します。材料、数量、仕上げを記載した図面を送っていただければ、前提条件が明記された書面による見積もりを提供し、他の見積もりと同等の条件で比較できるようにします。
加工能力
- 図面ごとのコストレビュー:見積もりの前に形状、公差、材料、仕上げを確認し、どの特徴が価格を押し上げているかを指摘します。
- 製造性フィードバック(DFM):追加の段取り、特殊な工具、手仕上げを必要とする特徴を特定し、機能が許す範囲でより安価な代替案を提案します。
- ボリューム価格設定:段取りやプログラミングのコストが数量に応じて償却されるため、単価は下がります。ご要望に応じて、同じ部品をいくつかの数量パターンで見積もります。
- 材料のガイダンス:在庫のある一般的なグレード(6061、7075、304/316、真鍮、銅、チタン、エンジニアリングプラスチック)で見積もりを行い、グレードの選択がコストやリードタイムを増大させている場合には警告します。
- 公差のアドバイス:標準的な加工では±0.1 mmを確保します。より厳しい公差が必要な寸法のみを厳しく設定すべきであり、見積もりの前にその旨をお伝えします。
- 仕上げオプション:アルマイト処理、メッキ、粉体塗装、研磨、不動態化処理は個別の項目として見積もりされるため、各工程がどれくらいのコストを追加するかを確認できます。
主な対応材料
材料は通常、最大の単一変数です。当社はアルミニウム合金(6061、7075、5052)、ステンレス鋼(304、316、201)、炭素鋼および合金鋼、真鍮、銅、チタン、エンジニアリングプラスチック(ABS、PC、POM、PA6、PMMA、PEEK)を加工します。在庫状況、加工性、認証要件はすべて価格とリードタイムに影響するため、用途を教えていただければ、どのグレードに変更すればコストを抑えられるかをお伝えします。
| 材質 / 規格 | 標準的な状態 | 被削性 | 適する用途 |
|---|---|---|---|
| アルミニウム 6061 | T6(溶体化処理・時効硬化) | 容易:切削性が良く、切屑処理も安定 | ブラケット、ハウジング、治具、試作から量産へ |
| アルミニウム 7075 | T6 / T651 | やや難:工具摩耗が多く、剛性のあるセットアップが前提 | 高強度・軽量化が重要な部品。溶接には不向き |
| ステンレス 304 / 304L | 焼なまし | 加工硬化する:低速切削、正前角すくい角 | 一般的な耐食性。食品・プロセス設備 |
| ステンレス 316 / 316L | 焼なまし | 304より粘い:工具摩耗が増加 | 塩化物環境、海洋、医療・医薬品用途 |
| 炭素鋼 1018 / 1045 | 圧延 / 焼ならし | 容易〜中程度:錆止めが必要 | シャフト、板、溶接構造物、金型ベース |
| 真鍮 C360 | H02 半硬質 | 極めて容易:高速切削で良好な仕上げ | 継手、ブッシュ、コネクタ、装飾部品 |
| 銅 C110 | 焼なまし / H02 | 粘り材:鋭利な工具と大きなすくい角 | 導電性、ブスバー、熱管理 |
| チタン Grade 5(Ti-6Al-4V) | ミルアニール | 困難:低速切削、熱管理、工具摩耗 | 航空宇宙、医療、軽量高強度部品 |
| エンジニアリングプラスチック(POM、PEEK、PA) | 押出 / 焼なまし | 容易〜粘り材:ソフトジョーと鋭利な工具 | 絶縁、低摩擦、耐薬品・耐摩耗部品 |
仕上げ
仕上げは工程ごとに見積もられます:加工面のまま、アルマイト処理、メッキ、粉体塗装、研磨、不動態化処理、ビーズブラスト、または図面で指定された仕上げです。外観要件は通常、隠れたコストとなります。部品全体にわたる装飾的な表面は、必要な面に定義された機能的な仕上げを行うよりもはるかに高くつきます。
| 表面処理 | 効果 | 指定すべき場面 |
|---|---|---|
| 切削仕上げのまま | 工具痕が残る。Ra は通常 1.6〜3.2 µm | 機能だけが求められる部品 |
| ビードブラスト | 均一なマット面。工具痕をぼかす | アルマイト前の外観部品 |
| アルマイト タイプ II | 酸化皮膜を形成。色指定が可能 | アルミの外観と中程度の耐食・耐摩耗が要るとき |
| 硬質アルマイト タイプ III | より厚く硬い酸化皮膜 | 摺動・摩耗するアルミ面 |
| クロメート処理 | 導電性を保つ薄い保護皮膜 | アルミの電気ボンディングやアース |
| 無電解ニッケル | 均一で硬く耐食性のある皮膜 | 摩耗と腐食の両方。ボア内部も含む |
| 亜鉛めっき | 経済的な犠牲防食 | 屋内・屋外庇下の鋼部品 |
| 粉体塗装 | 厚く耐久性のある装飾皮膜 | 外観が要件のとき |
| 不動態化 | 遊離鉄を除去し酸化皮膜を回復 | 切削後のステンレス部品 |
| 焼なまし / 熱処理 | 加工前後の残留応力を除去 | 加工に耐えるべき薄肉・狭公差部品 |
公差
標準的なCNC公差は通常±0.1〜0.2 mmですが、必要な箇所については±0.05 mmまたはそれ以上の精度加工が可能です。公差はコストの増幅要因です。機能が必要とする以上に厳しい寸法公差を維持すると、検査時間の増加、切削速度の低下、不良率の上昇につながるため、見積もりの前に図面をレビューし、達成可能な内容を確認します。
| 図面指示 | 必要なこと | コストとリードタイムへの影響 |
|---|---|---|
| 一般:±0.25 mm / ±0.010 in | 標準工具、寸法検査 | 基準:上乗せなし |
| 標準:±0.13 mm / ±0.005 in | 良好な状態の工作機械、初品検査 | 小幅な上乗せ。通常の見積もり前提 |
| 精密:±0.025 mm / ±0.001 in | 研削・ダイヤモンド工具、温度管理、CMM | 段差的増加:切削が遅くなり全数検査 |
| 高精密:±0.013 mm / ±0.0005 in | 仕上げパス、ゲージ、環境管理 | 切削が価格を支配。別工程になることが多い |
| 位置度・角度度(GD&T) | データム管理、関連する形状は一体セットアップで | データムがまたぐセットアップ数に依存 |
| 表面粗さ Ra 0.8 µm 以下 | 細かい切り込み、研磨または仕上げパス | 切削時間だけでなく工程が増える |
よくある質問
CNC部品を正確に見積もるために必要な情報は何ですか?
3Dモデル(STEPまたはSTP推奨)、公差、材料、仕上げが記載された2D図面、必要数量、および検査やドキュメントに関する要件です。寸法が重要な場合は、図面に明記してください。これが、2つの見積もりを比較可能にする最大の要因です。不完全なファイルは前提に基づいた見積もりを作成することになり、その前提こそが後々価格変動の原因となります。
CNC加工コストの主な要因は何ですか?
実際には、材料(グレード、在庫形状、認証)、機械加工時間(形状が除去する金属の量と切削速度)、段取りとプログラミング(部品に必要な工程や治具の数)、公差と仕上げ(切削をどれだけ遅くする必要があるか、どれだけの検査が必要か)、そして数量(段取り費用をどれだけ分散できるか)です。設計の複雑さはこれら5つすべてに同時に影響するため、見積もりの前のDFMレビューは、後で交渉するよりも多くのコストを削減できることが多いのです。
機能を損なわずに部品のコストを削減するにはどうすればよいですか?
機能的に不要な公差を緩和し、きつい半径や深いポケットを標準的な工具サイズに置き換え、異なる基準戦略を許容して段取り回数を減らし、より加工性が高く入手しやすい材料を選択し、実際に見える面にのみ化粧仕上げを適用してください。これらはすべてサプライヤーの判断ではなく図面の決定事項です。図面を送っていただければ、お客様の部品にどの項目が適用されるかをお伝えします。
最小発注数量はありますか?また、数量は価格にどのように影響しますか?
最小発注数量はありません。単一の試作部品を発注することも可能です。段取りとプログラミングは初期費用であるため、数量が増えると単価は通常下がり、それらを吸収できるほどのロットになると横ばいになります。最初の注文が少ない場合はその旨をお知らせください。試作分と生産数量分を合わせて見積もりを行い、コミットする前にその違いを確認できるようにします。
リードタイムはどのくらいですか?また、急ぎ対応にはいくらかかりますか?
標準的な生産リードタイムは、材料の入手状況、仕上げ、検査要件に応じて、注文から15〜25日です。急ぎのスケジュールはプロジェクトごとに見積もりを行い、コストは作業が待ち時間によるものか材料調達時間によるものかによって異なります。どちらが制約となっているかをお伝えします。リードタイムと価格はここではなく、見積もり書で確定されます。