
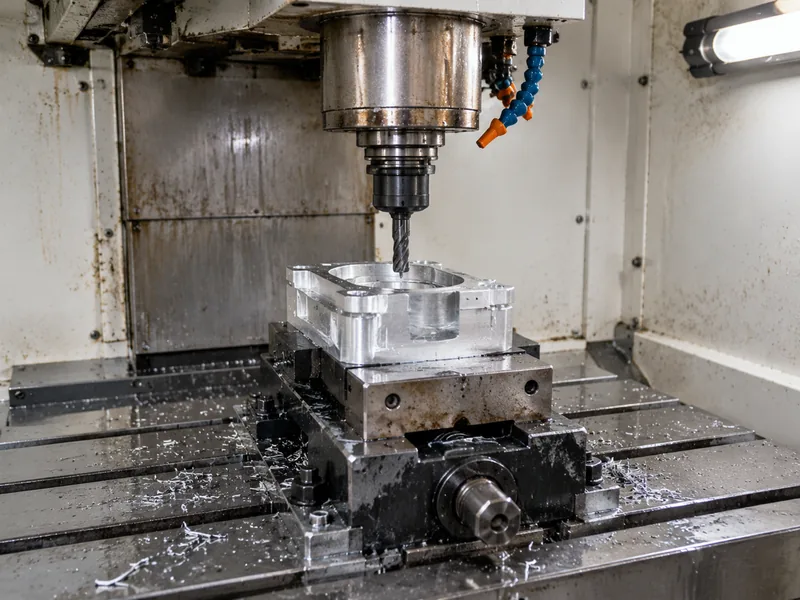
Bir CNC işleme teklifi bir fiyat listesi değildir. Birkaç somut girdinin toplamıdır: belirttiğiniz malzeme, geometrinin gerektirdiği makine süresi, parçanın ihtiyaç duyduğu bağlama ve programlama işi, teknik resmin talep ettiği tolerans ve yüzey işlemi ile sipariş ettiğiniz adet. Herhangi birini değiştirin, fiyat da değişir — iki tedarikçinin aynı teknik resmi farklı fiyatlamasının nedeni budur ve daha düşük fiyata giden en hızlı yol genellikle farklı bir tedarikçi değil, teknik resimde küçük bir değişikliktir.
Bu sayfa, CNC Machining Hub'da bir fiyatı nasıl oluşturduğumuzu açıklar: hangi girdileri dosyalarınızdan okuduğumuz, hangilerini RFQ'yu göndermeden önce sizin kontrol ettiğiniz ve tasarımcıların en sık ihtiyaç duymadıkları hassasiyet için nerede ödediği. Malzeme, adet ve yüzey işlemi belirtilmiş bir teknik resim gönderin; varsayımları belirtilmiş yazılı bir teklif alırsınız ve diğer tekliflerle eşit koşullarda karşılaştırabilirsiniz.
Yetenekler
- Teknik resim başına maliyet incelemesi: fiyatlandırmadan önce geometriyi, toleransları, malzemeyi ve yüzey işlemini okur, fiyatı hangi özelliklerin belirlediğini söyleriz.
- Üretilebilirlik geri bildirimi (DFM): ek bağlamalar, özel takımlar veya el işçiliği bitirme gerektiren özellikleri işaretler ve işlevin izin verdiği yerde daha ucuz eşdeğerler öneririz.
- Hacim fiyatlandırması: bağlama ve programlama maliyeti amorti edildikçe birim maliyet düşer; istediğinizde aynı parçayı birkaç adette fiyatlandırırız.
- Malzeme desteği: stoktan yaygın kaliteleri (6061, 7075, 304/316, pirinç, bakır, titanyum, mühendislik plastikleri) fiyatlandırır ve bir kalite seçiminin maliyeti veya teslim süresini şişirdiği durumu işaretleriz.
- Tolerans önerisi: standart işleme ±0.1 mm tutar; yalnızca daha sıkı tolerans gerektiren ölçüler daha sıkı toleranslanmalı ve bunu fiyatlandırmadan önce söyleriz.
- Yüzey işlemi seçenekleri: eloksal kaplama, galvaniz kaplama, elektrostatik toz boya, parlatma ve pasivasyon ayrı kalemler olarak fiyatlandırılır; böylece her adımın ne eklediğini görürsünüz.
Tipik malzemeler
Malzeme genellikle en büyük tekil değişkendir. Alüminyum alaşımlarını (6061, 7075, 5052), paslanmaz çelikleri (304, 316, 201), karbon ve alaşımlı çelikleri, pirinci, bakırı, titanyumu ve mühendislik plastiklerini (ABS, PC, POM, PA6, PMMA, PEEK) işliyoruz. Stok bulunurluğu, işlenebilirlik ve sertifikasyon gereksinimlerinin tümü fiyatı ve teslim süresini etkiler; uygulamayı bildirin, farklı bir kalitenin daha az maliyetle geldiği yeri söyleyelim.
| Malzeme / kalite | Tipik durum | İşlenebilirlik | Nerede kullanılır |
|---|---|---|---|
| Aluminium 6061 | T6 (çözeltilmiş ve yaşlandırılmış) | Kolay: iyi talaş kontrolü, rahat işlenir | Braketler, gövdehler, bağlama aparatları, prototipten seri üretime |
| Aluminium 7075 | T6 / T651 | Daha zor: fazla takım aşınması, rijit bağlama gerektirir | Yüksek mukavemetli, ağırlık-kritik parçalar; kaynağa uygun değil |
| Stainless 304 / 304L | Tavlanmış | Sertleşir: daha düşük devir, pozitif ilerleme | Genel korozyon direnci, gıda ve proses ekipmanları |
| Stainless 316 / 316L | Tavlanmış | 304'den daha zor: fazla takım aşınması | Klorürlü ortamlar, denizcilik, medikal ve farmasötik uygulamalar |
| Carbon steel 1018 / 1045 | Haddelenmiş / normalize | Kolaydan orta seviyeye; paslanmaya karşı korunmalı | Mil, levha, kaynaklı konstrüksiyonlar, aparat gövdeleri |
| Brass C360 | H02 yarı sert | Mükemmel: yüksek devir, temiz yüzey | Fittingler, burçlar, konektörler, dekoratif parçalar |
| Copper C110 | Tavlanmış / H02 | Yapışkan: keskin takımlar ve büyük açılar gerekir | İletkenlik, baralar, ısı yönetimi |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrika tavlamalı | Zor: düşük devir, ısı kontrolü, takım aşınması | Havacılık ve uzay, medikal, hafif yüksek mukavemetli parçalar |
| Mühendislik plastikleri (POM, PEEK, PA) | Ektrüde / tavlanmış | Kolaydan yapışkana: yumuşak ağızlar, keskin takımlar | İzolasyon, düşük sürtünme, kimya ve aşınma parçaları |
Kaplamalar
Yüzey işlemi operasyon başına fiyatlandırılır: işlenmiş hal, eloksal kaplama, galvaniz kaplama, elektrostatik toz boya, parlatma, pasivasyon, kum neşterleme veya teknik resimde belirtilen bir işlem. Kozmetik gereksinimler sıradan gizli maliyettir — tüm parçayı kaplayan dekoratif bir yüzey, yalnızca gereken yüzeylerdeki tanımlı işlevsel bir işlemden çok daha pahalıya gelir.
| Yüzey işlemi | Ne yapar | Ne zaman belirtilir |
|---|---|---|
| İşlenmiş olarak | Takım izleri görünür; Ra tipik 1.6-3.2 µm | Parça yalnızca işlevini görecekse |
| Kum veya cam bilye püskürtme | Düzgün mat yüzey, takım izlerini gizler | Eloksal öncesi kozmetik parçalar |
| Eloksal Type II | Oksit tabakası oluşturur; renk seçenekleri | Alüminyum görünümü artı orta düzey korozyon ve aşınma direnci |
| Sert eloksal Type III | Daha kalın ve sert oksit tabakası | Kayma veya aşınmaya maruz alüminyum yüzeyler |
| Kromat dönüşümü | İletkenliğini koruyan ince koruyucu film | Alüminyumda elektriksel birleştirme veya topraklama |
| Elektrosız nikel | Düzgün, sert, korozyona dayanıklı tabaka | Aşınma artı korozyon, delik iç yüzeyleri dahil |
| Çinko kaplama | Ekonomik, fedakâr korozyon koruması | İç mekân veya korumalı ortamdaki çelik parçalar |
| Toz boya | Kalın, dayanıklı, dekoratif tabaka | Görünüm şart olduğunda |
| Pasivasyon | Serbest demiri uzaklaştırır, oksit tabakasını onarır | İşleme sonrası paslanmaz çelik parçalar |
| Gerilmeye alma / ısıl işlem | İşleme öncesi veya sonrası artık gerilmeleri giderir | İşlemeye dayanması gereken ince et kalınlıkları ve sıkı toleranslar |
Toleranslar
Standart CNC toleransları tipik olarak ±0.1–0.2 mm'dir; gerektiren özelliklerde ±0.05 mm veya daha sıkı hassas işleme yapılır. Tolerans bir maliyet çarpanıdır: işlevin gerektirdiğinden daha sıkı tutulan her ölçü, ek denetim süresi, daha yavaş kesme ve daha yüksek hurda riski ekler; bu yüzden teknik resmi inceleyip fiyatlandırmadan önce neyin elde edilebilir olduğunu teyit ederiz.
| Teknik resim ibaresi | Neyi gerektirir | Maliyet ve teslim süresine etkisi |
|---|---|---|
| Genel: ±0.25 mm / ±0.010 in | Standart takım, boyut kontrolü | Referans: ek ücret yok |
| Standart: ±0.13 mm / ±0.005 in | İyi durumda tezgâh, ilk parça kontrolü | Küçük ek ücret; tekliflerde olağan varsayılan |
| Sıkı: ±0.025 mm / ±0.001 in | Taşlanmış veya elmas takım, sıcaklık kontrolü, CMM | Kademeli artış: yavaş kesimler artı tam denetim |
| Hassas: ±0.013 mm / ±0.0005 in | Bitirme geçişleri, mastarlar, kontrollü ortam | Fiyatı işleme hâkim olur; sıkça ayrı bir operasyon |
| Konum / açısallık (GD&T) | Referans kontrolü, ilişkili yüzeyler için tek bağlama | Referansın kaç bağlamaya yayıldığına bağlı |
| Yüzey pürüzlülüğü Ra 0.8 µm veya daha iyi | Daha ince geçişler, parlatma veya bitirme geçişi | Sadece işleme süresi değil ayrı bir işlem adımı ekler |
Sıkça sorulan sorular
Bir CNC parçasını doğru fiyatlandırmak için hangi bilgilere ihtiyacınız var?
Bir 3B model (tercihen STEP veya STP), tolerans, malzeme ve yüzey işlemi belirtilmiş bir 2B teknik resim, ihtiyaç duyduğunuz adet ve varsa denetim veya dokümantasyon gereksinimleri. Bir ölçü kritikse teknik resimde işaretleyin — iki teklifin karşılaştırılabilir olup olmamasında en büyük tek etken budur. Eksik dosyalar varsayımlı teklifler üretir ve fiyatların sonradan oynadığı yer varsayımlardır.
CNC işleme maliyetinin ana belirleyicileri nelerdir?
Pratikte: malzeme (kalite, stok formu, sertifikasyon), makine süresi (geometrinin ne kadar metal kaldırdığı ve hangi kesme hızlarında), bağlama ve programlama (parçanın kaç operasyon ve fikstür gerektirdiği), tolerans ve yüzey işlemi (kesmenin ne kadar yavaş olması ve ne kadar denetim gerektiği) ile adet (bağlama maliyetinin ne kadar yayıldığı). Tasarım karmaşıklığı beşini birden etkiler; bu yüzden fiyatlandırmadan önceki bir DFM incelemesi genellikle sonradan pazarlıktan daha çok tasarruf sağlar.
Parçamın maliyetini işlevini kaybetmeden nasıl düşürebilirim?
İşlevsel olarak gerekmeyen toleransları gevşetin, sıkı radyüsleri ve deri gözdeleri standart takım ölçüleriyle değiştirin, farklı bir datum stratejisine izin vererek bağlama sayısını azaltın, daha iyi işlenen veya daha kolay bulunan bir malzeme seçin ve kozmetik bitirmeyi gerçekte görünen yüzeylere erteleyin. Bunların her biri bir tedarikçi kararı değil, teknik resim kararıdır — resmi gönderin, hangilerinin parçanıza uygulandığını söyleyelim.
Minimum sipariş adedi var mı ve hacim fiyatı nasıl etkiler?
Minimum sipariş adedi yoktur: tek bir prototip parça sipariş edebilirsiniz. Bağlama ve programlama tek seferlik maliyetler olduğundan, birim fiyat normalde adet arttıkça düşer ve sürecin bunları absorbe edecek kadar uzadığı noktada düzleşir. İlk siparişiniz küçükse bunu söyleyin — prototipi ve üretim adedini birlikte fiyatlandıralım, taahhüt etmeden önce farkı görebilin.
Teslim süresi nedir ve hızlandırma ne kadara mal olur?
Standart üretim teslim süresi, malzeme bulunurluğuna, yüzey işlemine ve denetim gereksinimlerine bağlı olarak siparişten itibaren 15–25 gündür. Hızlandırılmış takvimler proje başına fiyatlandırılır ve maliyet, işin kuyruk süresinden mı yoksa malzeme süresinden mi etkilendiğine bağlıdır — hangisinin sizi kısıtladığını söyleriz. Teslim süresi ve fiyat, teklifte teyit edilir; burada değil.