
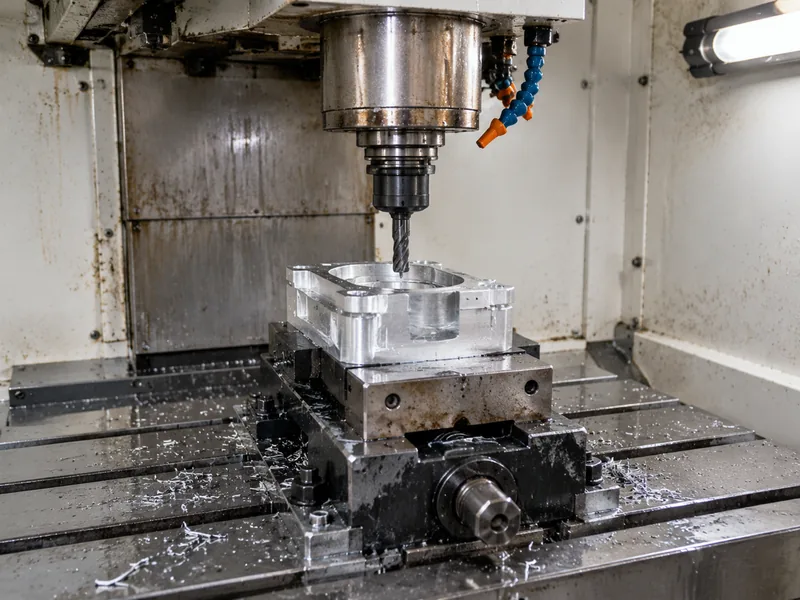
Un devis d'usinage CNC n'est pas une liste de prix. C'est la somme de quelques entrées concrètes : le matériau que vous spécifiez, le temps machine dont la géométrie a besoin, le travail de configuration et de programmation requis par la pièce, la tolérance et la finition de surface exigées par le dessin, et la quantité que vous commandez. Modifiez l'un d'eux et le prix change — c'est pourquoi deux fournisseurs peuvent deviser différemment le même dessin, et pourquoi le moyen le plus rapide d'obtenir un prix plus bas est généralement une petite modification du dessin plutôt qu'un changement de fournisseur.
Cette page explique comment nous établissons un prix chez PreciHub : quelles entrées nous lisons dans vos fichiers, lesquelles vous contrôlez avant d'envoyer la demande de devis, et où les concepteurs paient le plus souvent pour une précision dont ils n'ont pas besoin. Envoyez un dessin avec le matériau, la quantité et la finition et vous recevrez un devis écrit avec les hypothèses indiquées, afin que vous puissiez le comparer avec d'autres devis à égalité de conditions.
Capacités
- Examen des coûts par dessin : nous lisons la géométrie, les tolérances, le matériau et la finition avant de deviser, et indiquons quelles caractéristiques font augmenter le prix.
- Retour de fabricabilité (DFM) : nous signalons les caractéristiques qui imposent des configurations supplémentaires, des outils spéciaux ou une finition manuelle — et suggérons des équivalents moins coûteux lorsque la fonction le permet.
- Tarification par volume : le coût unitaire diminue à mesure que la configuration et la programmation sont amorties, c'est pourquoi nous devisons la même pièce pour plusieurs quantités sur demande.
- Conseils sur les matériaux : nous devisons les nuances courantes à partir du stock (6061, 7075, 304/316, laiton, cuivre, titane, plastiques techniques) et signalons lorsqu'un choix de nuance fait gonfler le coût ou le délai de livraison.
- Conseils sur les tolérances : l'usinage standard garantit ±0,1 mm ; seules les dimensions nécessitant des tolérances plus strictes doivent l'être, et nous vous l'indiquons avant de deviser.
- Options de finition : l'anodisation, le placage, la peinture en poudre, le polissage et la passivation sont devisés comme postes distincts afin que vous puissiez voir ce que chaque étape ajoute.
Matériaux typiques
Le matériau est généralement la plus grande variable unique. Nous usinons des alliages d'aluminium (6061, 7075, 5052), des aciers inoxydables (304, 316, 201), des aciers au carbone et alliés, du laiton, du cuivre, du titane et des plastiques techniques (ABS, PC, POM, PA6, PMMA, PEEK). La disponibilité du stock, l'usinabilité et les exigences de certification affectent à la fois le prix et le délai de livraison, alors indiquez-nous l'application et nous vous dirons où une nuance différente coûte moins cher.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
La finition est devisée par opération : telle qu'usinée, anodisation, placage, peinture en poudre, polissage, passivation, grenaillage ou une finition spécifiée par le dessin. Les exigences cosmétiques sont le coût caché habituel — une surface décorative sur toute une pièce coûte beaucoup plus cher qu'une finition fonctionnelle définie sur les faces qui en ont besoin.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
Les tolérances CNC standard sont typiquement de ±0,1–0,2 mm, avec un travail de précision à ±0,05 mm ou plus serré sur les caractéristiques qui l'exigent. La tolérance est un multiplicateur de coût : chaque dimension maintenue plus serrée que la fonction ne l'exige ajoute du temps d'inspection, une coupe plus lente et un risque plus élevé de rebut, nous examinons donc le dessin et confirmons ce qui est réalisable avant de deviser.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Questions fréquentes
Quelles informations sont nécessaires pour deviser une pièce CNC avec précision ?
Un modèle 3D (STEP ou STP préféré), un dessin 2D avec tolérances, matériau et finition, la quantité dont vous avez besoin, et toutes les exigences d'inspection ou de documentation. Si une dimension est critique, marquez-la sur le dessin — c'est le plus grand facteur déterminant si deux devis sont comparables. Les fichiers incomplets produisent des devis avec des hypothèses, et les hypothèses sont l'endroit où les prix changent plus tard.
Quels sont les principaux facteurs du coût d'usinage CNC ?
En pratique : matériau (nuance, forme du stock, certification), temps machine (combien de métal la géométrie retire et à quelles vitesses de coupe), configuration et programmation (combien d'opérations et de fixtures la pièce nécessite), tolérance et finition (combien la coupe doit être lente et combien d'inspection est requise), et quantité (sur combien le coût de configuration est réparti). La complexité de la conception affecte les cinq à la fois, c'est pourquoi une révision DFM avant deviser permet généralement d'économiser plus que les négociations par la suite.
Comment puis-je réduire le coût de ma pièce sans perdre en fonctionnalité ?
Desserrez les tolérances qui ne sont pas fonctionnellement requises, remplacez les rayons serrés et les poches profondes par des tailles d'outils standard, réduisez le nombre de configurations en autorisant une stratégie de référence différente, choisissez un matériau plus usinable ou plus disponible, et reportez la finition cosmétique sur les surfaces réellement visibles. Chacun de ces éléments est une décision de conception, pas une décision de fournisseur — envoyez le dessin et nous vous dirons lesquels s'appliquent à votre pièce.
Y a-t-il une quantité minimale de commande, et comment le volume affecte-t-il le prix ?
Il n'y a pas de quantité minimale de commande : vous pouvez commander une seule pièce prototype. Comme la configuration et la programmation sont des coûts uniques, le prix unitaire diminue normalement à mesure que la quantité augmente, puis se stabilise une fois la série assez longue pour les absorber. Si votre première commande est petite, dites-le — nous deviserons le prototype et la quantité de production ensemble afin que vous puissiez voir la différence avant de vous engager.
Quel est le délai de livraison, et que coûte l'expédition ?
Le délai de production standard est de 15 à 25 jours à compter de la commande, selon la disponibilité des matériaux, de la finition et des exigences d'inspection. Les calendriers accélérés sont devisés par projet, et le coût dépend de savoir si le travail est limité par le temps d'attente ou le temps d'approvisionnement — nous vous dirons lequel est votre contrainte. Le délai de livraison et le prix sont confirmés dans le devis, et non ici.