
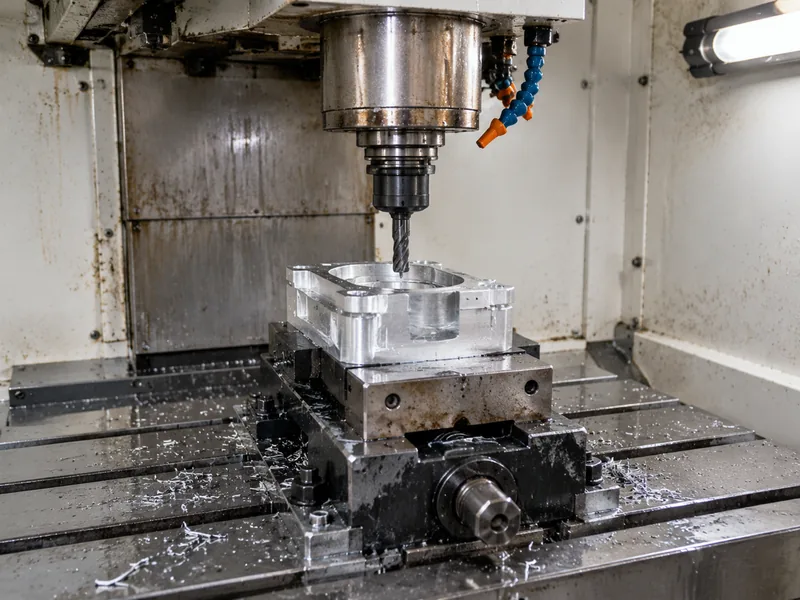
Ein Angebot für CNC-Bearbeitung ist keine Preisliste. Es ist die Summe einiger konkreter Eingaben: das von Ihnen angegebene Material, die Maschinenzeit, die die Geometrie benötigt, die Rüst- und Programmierarbeit, die das Teil erfordert, die Toleranz und Oberflächenbeschaffenheit, die die Zeichnung vorschreibt, und die bestellte Menge. Ändern Sie einen dieser Faktoren und der Preis verschiebt sich — weshalb zwei Lieferanten dieselbe Zeichnung unterschiedlich anbieten können und warum der schnellste Weg zu einem niedrigeren Preis meist eine kleine Änderung an der Zeichnung und nicht ein anderer Lieferant ist.
Diese Seite erklärt, wie wir bei PreciHub einen Preis bilden: welche Eingaben wir aus Ihren Dateien lesen, welche Sie vor dem Senden der Anfrage kontrollieren können und wo Designer am häufigsten für Präzision zahlen, die sie nicht benötigen. Senden Sie eine Zeichnung mit Material, Menge und Oberfläche und Sie erhalten ein schriftliches Angebot mit den genannten Annahmen, damit Sie es auf Augenhöhe mit anderen Angeboten vergleichen können.
Kompetenzen
- Kostenprüfung pro Zeichnung: Wir lesen vor der Angebotserstellung Geometrie, Toleranzen, Material und Oberfläche und sagen, welche Merkmale den Preis treiben.
- Feedback zur Fertigbarkeit (DFM): Wir kennzeichnen Merkmale, die zusätzliches Rüsten, Spezialwerkzeuge oder Handfinish erfordern — und schlagen dort, wo die Funktion es zulässt, günstigere Alternativen vor.
- Mengenpreisgestaltung: Die Stückkosten sinken, da Rüst- und Programmierkosten amortisiert werden, daher bieten wir dasselbe Teil auf Wunsch für mehrere Mengen an.
- Materialberatung: Wir bieten gängige Werkstoffe ab Lager (6061, 7075, 304/316, Messing, Kupfer, Titan, technische Kunststoffe) an und kennzeichnen, wenn eine Werkstoffwahl die Kosten oder die Lieferzeit in die Höhe treibt.
- Toleranzberatung: Die Standardbearbeitung hält ±0,1 mm; nur die Maße, die engere Toleranzen benötigen, sollten enger toleriert werden, und wir sagen Ihnen das vor der Angebotserstellung.
- Oberflächenoptionen: Eloxieren, Beschichten, Pulverbeschichten, Polieren und Passivieren werden als separate Posten angeboten, damit Sie sehen, was jeder Schritt hinzufügt.
Typische Werkstoffe
Material ist normalerweise die größte einzelne Variable. Wir bearbeiten Aluminiumlegierungen (6061, 7075, 5052), nichtrostende Stähle (304, 316, 201), Kohlenstoff- und Legierungsstähle, Messing, Kupfer, Titan und technische Kunststoffe (ABS, PC, POM, PA6, PMMA, PEEK). Lagerverfügbarkeit, Zerspanbarkeit und Zertifizierungsanforderungen wirken sich sowohl auf den Preis als auch auf die Lieferzeit aus. Teilen Sie uns die Anwendung mit und wir sagen Ihnen Ihnen, wo eine andere Werkstoffwahl weniger kostet.
| Werkstoff / Güte | Typischer Zustand | Zerspanbarkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 6061 | T6 (lösungsgeglüht und ausgehärtet) | Leicht: gut zerspanbar, gute Spankontrolle | Halterungen, Gehäuse, Vorrichtungen, Prototypen bis zur Serie |
| Aluminium 7075 | T6 / T651 | Schwerer: mehr Werkzeugverschleiß, versteifte Aufspannungen nötig | Hochfeste, gewichtskritische Teile; nicht zum Schweißen geeignet |
| Edelstahl 304 / 304L | Weichgeglüht | Kaltverfestigend: niedrigere Schnittgeschwindigkeiten, Positive Vorschübe | Allgemeine Korrosionsbeständigkeit, Lebensmittel- und Verfahrenstechnik |
| Edelstahl 316 / 316L | Weichgeglüht | Zäher als 304: mehr Werkzeugverschleiß | Chlorid-, Marine-, Medizin- und Pharmaanwendungen |
| Kohlenstoffstahl 1018 / 1045 | Walzblank / normalisiert | Leicht bis mittel; braucht Rostschutz | Wellen, Platten, Schweißkonstruktionen, Werkzeugkörper |
| Messing C360 | H02 halbhart | Ausgezeichnet: hohe Geschwindigkeiten, saubere Flächen | Beschläge, Buchsen, Verbinder, dekorative Teile |
| Kupfer C110 | Weichgeglüht / H02 | Zäh: scharfe Werkzeuge und große Spanwinkel | Leitfähigkeit, Stromschienen, Wärmemanagement |
| Titan Grade 5 (Ti-6Al-4V) | Wärmebehandelt | Schwierig: niedrige Geschwindigkeiten, Wärmekontrolle, Werkzeugverschleiß | Luft- und Raumfahrt, Medizintechnik, leichte Hochlastteile |
| Technische Kunststoffe (POM, PEEK, PA) | Extrudiert / getempert | Leicht bis zäh: Spannbacken weich, scharfe Werkzeuge | Isolation, Reibungsminderung, Chemie- und Verschleißteile |
Oberflächen
Die Oberflächenveredelung wird pro Vorgang angeboten: im bearbeiteten Zustand, Eloxieren, Beschichten, Pulverbeschichten, Polieren, Passivieren, Glasperlenstrahlen oder eine zeichnungsgemäße Oberfläche. Optische Anforderungen sind die üblichen versteckten Kosten — eine dekorative Fläche über ein ganzes Teil kostet viel mehr als eine definierte funktionale Oberfläche auf den Flächen, die sie benötigen.
| Veredelung | Was sie bewirkt | Angeben, wenn |
|---|---|---|
| Blank zerspant | Werkzeugspuren sichtbar; Ra typisch 1,6–3,2 µm | Das Teil muss nur funktionieren |
| Glasperlenstrahlen | Uniforme matte Oberfläche, überdeckt Werkzeugspuren | Sichtteile vor dem Eloxieren |
| Eloxal Typ II | Baut eine Oxidschicht auf; Farboptionen | Aluminium-Optik plus mäßiger Korrosions- und Verschleißschutz |
| Harteloxal Typ III | Dickere, härtere Oxidschicht | Gleitende oder belastete Aluminiumflächen |
| Chromatierung | Dünner Schutzfilm, der leitfähig bleibt | Elektrisches Bonden oder Erdung an Aluminium |
| Chemisch Nickel | Uniforme, harte, korrosionsbeständige Schicht | Verschleiß plus Korrosion, auch in Bohrungen |
| Verzinken | Wirtschaftlicher Opferschutz gegen Korrosion | Stahlteile im Innen- oder geschützten Außenbereich |
| Pulverbeschichtung | Dicke, dauerhafte, dekorative Schicht | Das Aussehen ist die Anforderung |
| Passivieren | Entfernt freies Eisen und stellt die Oxidschicht wieder her | Edelstahlteile nach der Zerspanung |
| Spannungsarmglühen / Wärmebehandlung | Baut Eigenspannungen vor oder nach der Bearbeitung ab | Dünne Wände und enge Toleranzen, die die Bearbeitung überstehen müssen |
Toleranzen
Standard-CNC-Toleranzen liegen typischerweise bei ±0,1–0,2 mm, mit Präzisionsarbeiten bis zu ±0,05 mm oder enger bei den Merkmalen, die dies erfordern. Toleranz ist ein Preismultiplikator: Jedes Maß, das enger gehalten wird als die Funktion es erfordert, fügt Prüfzeit, langsameres Schnitt und ein höheres Ausschussrisiko hinzu, daher prüfen wir die Zeichnung und bestätigen vor dem Angebot, was machbar ist.
| Zeichnungseintrag | Was er erfordert | Wirkung auf Kosten und Durchlaufzeit |
|---|---|---|
| Allgemein: ±0,25 mm / ±0,010 in | Standardwerkzeug, Maßprüfung | Basis: kein Aufschlag |
| Standard: ±0,13 mm / ±0,005 in | Maschine in gutem Zustand, Erstteilprüfung | Geringer Aufschlag; der übliche Kalkulationsstandard |
| Eng: ±0,025 mm / ±0,001 in | Geschliffene oder Diamantwerkzeuge, Temperaturkontrolle, KMG | Sprungänderung: langsamere Schnitte plus Vollprüfung |
| Präzision: ±0,013 mm / ±0,0005 in | Schlichtsäle, Lehren, kontrollierte Umgebung | Die Zerspanung bestimmt den Preis; oft ein eigenes Verfahren |
| Position / Winkeligkeit (GD&T) | Bezugskontrolle, eine Aufspannung für zusammenhängende Features | Hängt davon ab, über wie viele Aufspannungen sich der Bezug erstreckt |
| Oberfläche Ra 0,8 µm oder feiner | Feinere Zustellung, Polieren oder Schlichtdurchgang | Bringt einen Verfahrensschritt, nicht nur Zerspanungszeit |
Häufige Fragen
Welche Informationen benötigen Sie, um ein CNC-Teil genau zu kalkulieren?
Ein 3D-Modell (STEP oder STP bevorzugt), eine 2D-Zeichnung mit Toleranzen, Material und Oberfläche, die benötigte Menge und alle Prüf- oder Dokumentationsanforderungen. Wenn ein Maß kritisch ist, kennzeichnen Sie es auf der Zeichnung — das ist der wichtigste Faktor dafür, ob zwei Angebote vergleichbar sind. Unvollständige Dateien führen zu Angeboten mit Annahmen, und Annahmen sind der Grund, warum sich Preise später ändern.
Was sind die Haupttreiber für CNC-Bearbeitungskosten?
In der Praxis: Material (Werkstoff, Lagerform, Zertifizierung), Maschinenzeit (wie viel Metall die Geometrie entfernt und mit welchen Schnittgeschwindigkeiten), Rüsten und Programmieren (wie viele Operationen und Vorrichtungen das Teil benötigt), Toleranz und Oberfläche (wie langsam der Schnitt sein muss und wie viel Prüfung erforderlich ist) und Menge (wie weit die Rüstkosten verteilt werden). Die Komplexität des Designs beeinflusst alle fünf gleichzeitig, weshalb eine DFM-Prüfung vor dem Angebot meist mehr spart als Verhandlungen danach.
Wie kann ich die Kosten meines Teils senken, ohne Funktion einzubüßen?
Lockern Sie Toleranzen, die nicht funktional erforderlich sind, ersetzen Sie enge Radien und tiefe Taschen durch Standardwerkzeuggrößen, reduzieren Sie die Anzahl der Rüstvorgänge durch eine andere Bezugsstrategie, wählen Sie ein besser zerspanbares oder verfügbareres Material und schieben Sie optische Oberflächenveredelungen auf die tatsächlich sichtbaren Flächen auf. Jedes davon ist eine Zeichnungsentscheidung, keine Lieferantenentscheidung — senden Sie die Zeichnung und wir sagen Ihnen, was auf Ihr Teil zutrifft.
Gibt es eine Mindestbestellmenge und wie wirkt sich die Menge auf den Preis aus?
Es gibt keine Mindestbestellmenge: Sie können ein einzelnes Prototypenteil bestellen. Da Rüst- und Programmierkosten Einmalkosten sind, sinkt der Stückpreis normalerweise mit steigender Menge und flacht dann ab, wenn der Lauf lang genug ist, um sie zu absorbieren. Wenn Ihre erste Bestellung klein ist, sagen Sie es uns — wir bieten den Prototypen und die Produktionsmenge gemeinsam an, damit Sie den Unterschied vor der Verpflichtung sehen.
Wie ist die Lieferzeit und was kostet eine Beschleunigung?
Die Standard-Lieferzeit für die Produktion beträgt 15–25 Tage ab Bestellung, je nach Materialverfügbarkeit, Oberflächenveredelung und Prüfanforderungen. Beschleunigte Zeitpläne werden pro Projekt angeboten, und die Kosten hängen davon ab, ob die Arbeit durch Warteschlangenzeit oder Materialzeit begrenzt ist — wir sagen Ihnen, was Ihr Engpass ist. Lieferzeit und Preis werden im Angebot bestätigt, nicht hier.