
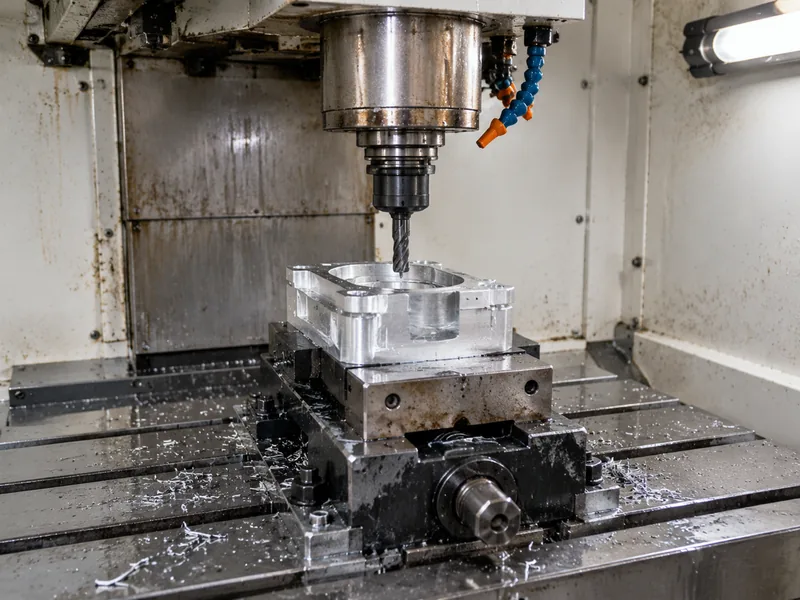
Wycena obróbki CNC nie jest cennikiem. Jest sumą kilku konkretnych czynników: materiału, który określisz, czasu maszynowego potrzebnego dla geometrii, pracy ustawieniowej i programistycznej wymaganej przez część, tolerancji i wykończenia powierzchni z rysunku oraz zamówionej ilości. Zmiana któregokolwiek z nich przesuwa cenę — dlatego dwaj dostawcy mogą różnie wycenić ten sam rysunek, a najszybszą drogą do niższej ceny jest zwykle drobna zmiana rysunku, a nie inny dostawca.
Ta strona wyjaśnia, jak budujemy cenę w CNC Machining Hub: jakie czynniki odczytujemy z Twoich plików, które z nich kontrolujesz przed wysłaniem zapytania ofertowego i gdzie projektanci najczęściej płacą za precyzję, której nie potrzebują. Wyślij rysunek z materiałem, ilością i wykończeniem, a otrzymasz pisemną wycenę z podanymi założeniami, dzięki czemu porównasz ją z innymi wycenami na równych warunkach.
Możliwości
- Przegląd kosztów dla każdego rysunku: przed wyceną czytamy geometrię, tolerancje, materiał i wykończenie oraz mówimy, które cechy napędzają cenę.
- Uwagi dotyczące technologiczności (DFM): wskazujemy cechy wymuszające dodatkowe ustawienia, narzędzia specjalne lub wykańczanie ręczne — i sugerujemy tańsze odpowiedniki tam, gdzie pozwala funkcja.
- Wyceny ilościowe: koszt jednostkowy spada w miarę amortyzacji ustawienia i programowania, więc na życzenie wyceniamy tę samą część dla kilku ilości.
- Doradztwo materiałowe: wyceniamy popularne gatunki ze stocku (6061, 7075, 304/316, mosiądz, miedź, tytan, tworzywa inżynieryjne) i sygnalizujemy, gdy wybór gatunku zawyża koszt lub czas realizacji.
- Doradztwo tolerancyjne: obróbka standardowa utrzymuje ±0.1 mm; tylko wymiary wymagające ciaśniejszych tolerancji powinny być tolerowane ciaśniej i mówimy to przed wyceną.
- Opcje wykańczania: anodowanie, powlekanie, malowanie proszkowe, polerowanie i pasywacja są wyceniane jako osobne pozycje, więc widzisz, co dodaje każdy krok.
Typowe materiały
Materiał to zwykle największa pojedyncza zmienna. Obrabiamy stopy aluminium (6061, 7075, 5052), stale nierdzewne (304, 316, 201), stale węglowe i stopowe, mosiądz, miedź, tytan i tworzywa inżynieryjne (ABS, PC, POM, PA6, PMMA, PEEK). Dostępność materiału, obrabialność i wymagania certyfikacyjne wpływają zarówno na cenę, jak i czas realizacji, więc powiedz nam o zastosowaniu, a powiemy, gdzie inny gatunek kosztuje mniej.
| Materiał / gatunek | Typowy stan | Obrabialność | Gdzie się sprawdza |
|---|---|---|---|
| Aluminium 6061 | T6 (utwardzanie roztworzeniem i starzenie) | Łatwy: dobra skrawalność, dobra kontrola wióra | Wsporniki, obudowy, przyrządy, prototypy aż po produkcję seryjną |
| Aluminium 7075 | T6 / T651 | Trudniejszy: większe zużycie narzędzia, wymaga sztywnej obróbki | Części o wysokiej wytrzymałości i krytycznej wadze; nie do spawania |
| Stainless 304 / 304L | Wyżarzony | Umocnia się przy obróbce: niższe prędkości, dodatni nacisk | Ogólna odporność na korozję, przemysł spożywczy i procesowy |
| Stainless 316 / 316L | Wyżarzony | Twardszy w obróbce niż 304: większe zużycie narzędzia | Chlorki, środowisko morskie, zastosowania medyczne i farmaceutyczne |
| Carbon steel 1018 / 1045 | Walcowany / normalizowany | Łatwy do umiarkowanego; wymaga ochrony przed rdzą | Wały, płyty, konstrukcje spawane, korpusy oprzyrządowania |
| Brass C360 | H02 półtwardy | Doskonała: wysokie prędkości, czysta powierzchnia | Złączki, tuleje, złącza, części dekoracyjne |
| Copper C110 | Wyżarzony / H02 | Kleisty: ostre narzędzia i duże kąty natarcia | Przewodność, szyny zbiorcze, zarządzanie ciepłem |
| Titanium Grade 5 (Ti-6Al-4V) | Wyżarzony w hucie | Trudny: niskie prędkości, kontrola ciepła, zużycie narzędzia | Lotnictwo i kosmonautyka, medycyna, lekkie części wysokowytrzymałe |
| Tworzywa inżynieryjne (POM, PEEK, PA) | Wytłaczane / wyżarzane | Od łatwego do kleistego: miękkie szczęki, ostre narzędzia | Izolacja, niskie tarcie, części chemiczne i odporne na zużycie |
Wykończenia
Wykańczanie jest wycenane per operacja: stan po obróbce, anodowanie, powlekanie, malowanie proszkowe, polerowanie, pasywacja, śrutowanie kulowe lub wykończenie z rysunku. Wymagania dekoracyjne to zwykły ukryty koszt — dekoracyjna powierzchnia na całej części kosztuje znacznie więcej niż określone wykończenie funkcjonalne na powierzchniach, które go potrzebują.
| Wykończenie | Co daje | Kiedy je określić |
|---|---|---|
| Po obróbce | Ślady narzędzia widoczne; Ra typowo 1.6-3.2 µm | Część musi tylko działać |
| Śrutowanie mikrokulkami | Jednolita matowa powierzchnia, maskuje ślady narzędzia | Części dekoracyjne przed eloksowaniem |
| Elokowanie Type II | Buduje warstwę tlenku; opcje kolorów | Wygląd aluminium plus umiarkowana odporność na korozję i zużycie |
| Elokowanie twarde Type III | Grubsza, twardsza warstwa tlenku | Ślizgowe lub ścierające się powierzchnie aluminiowe |
| Konwersja chromatowa | Cienka warstwa ochronna pozostająca przewodząca | Złącza elektryczne lub uziemienie na aluminium |
| Nikiel chemiczny | Jednolita, twarda, odporna na korozję warstwa | Zużycie plus korozja, także wewnątrz otworów |
| Cynkowanie | Ekonomiczna ochrona anodowa przed korozją | Części stalowe w pomieszczeniach lub pod zadaszeniem |
| Malowanie proszkowe | Gruba, trwała, dekoracyjna warstwa | Kiedy wygląd jest wymaganiem |
| Pasywacja | Usuwa wolne żelazo i odtwarza warstwę tlenku | Części ze stali nierdzewnej po obróbce |
| Wygrzewanie odprężające / obróbka cieplna | Usuwa naprężenia szczątkowe przed lub po obróbce | Cienkie ścianki i ciasne tolerancje, które muszą przetrwać obróbkę |
Tolerancje
Standardowe tolerancje CNC to zwykle ±0.1–0.2 mm, z pracą precyzyjną do ±0.05 mm lub ciaśniej na cechach, które tego wymagają. Tolerancja jest mnożnikiem kosztów: każdy wymiar trzymany ciaśniej niż wymaga funkcja dodaje czasu kontroli, wolniejsze skrawanie i wyższe ryzyko braków, dlatego przeglądamy rysunek i potwierdzamy, co jest osiągalne, przed wyceną.
| Wymagany wymiar | Co jest potrzebne | Wpływ na koszt i czas realizacji |
|---|---|---|
| Ogólny: ±0.25 mm / ±0.010 in | Narzędzia standardowe, kontrola wymiarowa | Punkt wyjścia: bez dopłaty |
| Standardowy: ±0.13 mm / ±0.005 in | Maszyna w dobrym stanie, kontrola pierwszej sztuki | Niewielka dopłata; typowy standard wyceny |
| Ciasny: ±0.025 mm / ±0.001 in | Narzędzia szlifowane lub diamentowe, kontrola temperatury, CMM | Skok jakościowy: wolniejsze przejścia plus pełna kontrola |
| Precyzyjny: ±0.013 mm / ±0.0005 in | Przejścia wykańczające, wzorce, kontrolowane środowisko | Obróbka dominuje w cenie; często osobna operacja |
| Pozycja / kątowość (GD&T) | Kontrola baz, jedno mocowanie dla powiązanych cech | Zależy od tego, przez ile mocowań przechodzi baza |
| Chropowatość Ra 0.8 µm lub mniejsza | Drobniejsze przejścia, polerowanie lub przejście wykańczające | Dodaje etap procesu, nie tylko czas obróbki |
Najczęściej zadawane pytania
Jakich informacji potrzebujecie do dokładnej wyceny części CNC?
Modelu 3D (najlepiej STEP lub STP), rysunku 2D z tolerancjami, materiałem i wykończeniem, potrzebnej ilości oraz wszelkich wymagań kontroli lub dokumentacji. Jeśli wymiar jest krytyczny, zaznacz go na rysunku — to największy pojedynczy czynnik decydujący o porównywalności dwóch wycen. Niekompletne pliki skutkują wycenami opartymi na założeniach, a założenia to miejsce, gdzie cena później się zmienia.
Jakie są główne czynniki kosztu obróbki CNC?
W praktyce: materiał (gatunek, forma zgrubna, certyfikacja), czas maszynowy (ile metalu usuwa geometria i przy jakich prędkościach skrawania), ustawienie i programowanie (ile operacji i oprzyrządowań wymaga część), tolerancja i wykończenie (jak wolno musi być skrawanie i ile kontroli jest wymagane) oraz ilość (na ile rozkłada się koszt ustawienia). Złożoność konstrukcji wpływa na wszystkie pięć naraz, dlatego przegląd DFM przed wyceną zwykle oszczędza więcej niż negocjacje po niej.
Jak obniżyć koszt części bez utraty funkcji?
Poluzuj tolerancje niewymagane funkcjonalnie, zastąp ciasne promienie i głębokie kieszenie standardowymi rozmiarami narzędzi, zmniejsz liczbę ustawień dopuszczając inną strategię baz, wybierz materiał bardziej obrabialny lub łatwiej dostępny i przenieś wykończenie dekoracyjne na powierzchnie faktycznie widocznych. Każda z tych decyzji jest decyzją rysunkową, nie dostawcy — wyślij rysunek, a powiemy, które z nich dotyczą Twojej części.
Czy istnieje minimalna wielkość zamówienia i jak wolumen wpływa na cenę?
Nie ma minimalnej wielkości zamówienia: możesz zamówić pojedynczą część prototypową. Ponieważ ustawienie i programowanie są kosztami jednorazowymi, cena jednostkowa zwykle spada wraz z ilością, a potem się stabilizuje, gdy seria jest wystarczająco długa, by je wchłonąć. Jeśli Twoje pierwsze zamówienie jest małe, powiedz to — wycenimy prototyp i ilość produkcyjną razem, abyś zobaczył różnicę przed zobowiązaniem.
Jaki jest czas realizacji i ile kosztuje przyspieszenie?
Standardowy czas realizacji produkcji to 15–25 dni od zamówienia, w zależności od dostępności materiałów, wykończenia i wymagań kontrolnych. Przyspieszone terminy są wyceniane per projekt, a koszt zależy od tego, czy wąskim gardłem jest kolejka czy czas pozyskania materiału — powiemy, które z nich dotyczy Ciebie. Czas realizacji i cena są potwierdzane w wycenie, nie tutaj.