
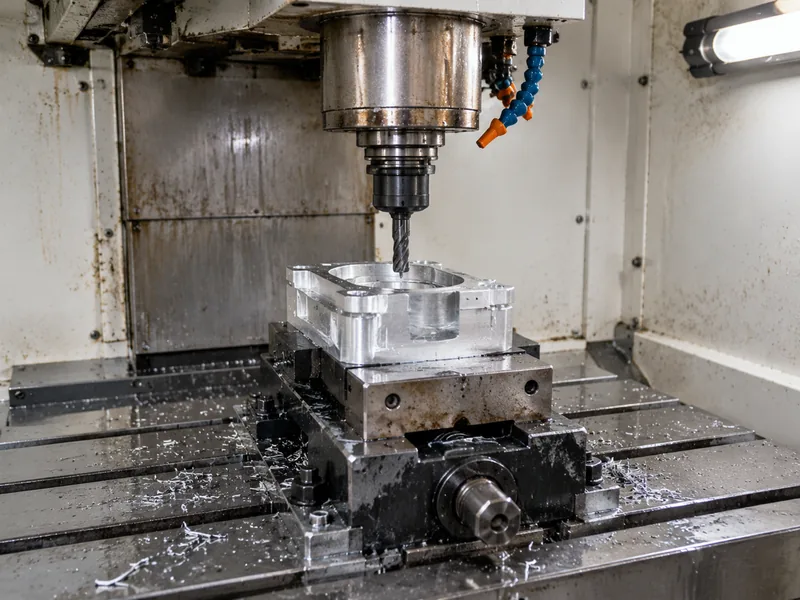
عرض سعر التشغيل الآلي CNC ليس قائمة أسعار. إنه مجموع مدخلات ملموسة قليلة: المادة التي تحددونها، ووقت الماكينة الذي تتطلبه الهندسة، وأعمال التثبيت والبرمجة التي تحتاجها القطعة، والسماحية والتشطيب السطحي الذي يفرضه الرسم الهندسي، والكمية التي تطلبونها. غيّروا أيًّا منها يتحرك السعر — ولهذا يمكن لمورِّدين أن يسعّرا الرسم الهندسي نفسه بشكل مختلف، ولهذا فإن أسرع طريق إلى سعر أقل هو غالبًا تعديل صغير في الرسم الهندسي لا مورِّد مختلف.
تشرح هذه الصفحة كيف نبني السعر في CNC Machining Hub: أي المدخلات نقرأها من ملفاتكم، وأيها تتحكمون فيه قبل إرسال طلب عرض السعر، وأين يدفع المصممون غالبًا مقابل دقة لا يحتاجونها. أرسلوا رسمًا هندسيًا بالمادة والكمية والتشطيب وستحصلون على عرض سعر مكتوب بافتراضاته المذكورة، لتقارنوه بعروض الأسعار الأخرى على قدم المساواة.
القدرات
- مراجعة تكلفة لكل رسم هندسي: نقرأ الهندسة والسماحيات والمادة والتشطيب قبل التسعير، ونقول أي السمات تحرك السعر.
- ملاحظات قابلية التصنيع (DFM): نشير إلى السمات التي تفرض تثبيتات إضافية أو عدة خاصة أو تشطيبًا يدويًا — ونقترح بدائل أرخص حيثما سمحت الوظيفة.
- تسعير الكميات: يتراجع سعر الوحدة مع استهلاك تكاليف التثبيت والبرمجة، فنسعّر القطعة نفسها بعدة كميات عند الطلب.
- إرشاد المواد: نسعّر الدرجات الشائعة من المخزون (6061 و7075 و304/316 والنحاس الأصفر والنحاس والتيتانيوم والبلاستيك الهندسي) ونشير عندما يرفع اختيار درجةٍ التكلفة أو مدة التسليم.
- نصيحة السماحيات: يحافظ التشغيل القياسي على ±0.1 mm؛ والأبعاد التي تحتاج سماحيات أضيق فقط ينبغي تقييدها بها، ونقول ذلك قبل التسعير.
- خيارات التشطيب: الأكسدة والطلاء الكهربائي والطلاء بالمسحوق والتلميع والتخميل تُسعَّر كبنود منفصلة لتروا ما تضيفه كل خطوة.
المواد النموذجية
المادة عادةً أكبر متغير منفرد. نشغّل سبائك الألومنيوم (6061 و7075 و5052)، والفولاذ المقاوم للصدأ (304 و316 و201)، والفولاذ الكربوني وسبائك الفولاذ، والنحاس الأصفر والنحاس والتيتانيوم والبلاستيك الهندسي (ABS وPC وPOM وPA6 وPMMA وPEEK). يؤثر توفر المخزون وقابلية التشغيل ومتطلبات الاعتماد في السعر ومدة التسليم معًا، فأخبرونا بالتطبيق وسنخبركم أين تكلف الدرجة الأخرى أقل.
| المادة / الدرجة | الحالة النموذجية | قابلية التشغيل الآلي | مجالات الاستخدام |
|---|---|---|---|
| Aluminium 6061 | T6 (معالجة محاليل وتقسية) | سهلة: تشغيل جيد وضبط جيد للرايش | الحوامل والهياكل والتجهيزات والنماذج الأولية وصولًا إلى الإنتاج |
| Aluminium 7075 | T6 / T651 | أصعب: تآكل أكبر للأدوات وتتطلب تثبيتات صلبة | قطع عالية القوة حساسة للوزن؛ غير مناسبة للحام |
| Stainless 304 / 304L | المُلدَّنة (Annealed) | تتصلب بالتشغيل: سرعات أقل وتغذية موجبة | مقاومة عامة للتآكل، ومعدات الأغذية والعمليات |
| Stainless 316 / 316L | المُلدَّنة (Annealed) | أصلب من 304: تآكل أكبر للأدوات | التعرض للكلوريد والبيئات البحرية والتطبيقات الطبية والصيدلانية |
| Carbon steel 1018 / 1045 | كما تُلف / مُطبَّعة | سهلة إلى متوسطة؛ تحتاج حماية من الصدأ | أعمدة الإدارة والألواح وتركيبات اللحام وأجسام العدد |
| Brass C360 | H02 نصف صلبة | ممتازة: سرعات عالية وتشطيب نظيف | الوصلات والجلبات والموصلات والقطع الزخرفية |
| Copper C110 | مُلدَّنة / H02 | لزجة: أدوات حادة وزوايا ميول عالية | التوصيل الكهربائي وقضبان التوزيع والإدارة الحرارية |
| Titanium Grade 5 (Ti-6Al-4V) | مُلدَّنة في المصنع | صعبة: سرعات منخفضة وضبط حراري وتآكل للأدوات | الطيران والفضاء والطب وقطع خفيفة عالية القوة |
| Engineering plastics (POM, PEEK, PA) | مبثوقة / مُلدَّنة | سهلة إلى لزجة: فكوك لينة وأدوات حادة | العزل وتقليل الاحتكاك والقطع الكيميائية ومقاومة التآكل |
التشطيبات
يُسعَّر التشطيب لكل عملية: كما شُغِّلت، أكسدة، طلاء كهربائي، طلاء بالمسحوق، تلميع، تخميل، سفع بالحبيبات أو تشطيب يحدده الرسم الهندسي. المتطلبات الجمالية هي التكلفة الخفية المعتادة — فالسطح الزخرفي عبر القطعة كلها يكلّف أضعاف ما يكلفه تشطيب وظيفي محدد على الأسطح التي تحتاجه فقط.
| التشطيب | ما يفعله | حدده عندما |
|---|---|---|
| كما شوُئر (As machined) | آثار الأدوات ظاهرة؛ Ra معتادة 1.6–3.2 µm | القطعة مطالَبة بالعمل فقط |
| السفع بالحبيبات الزجاجية | سطح مطفي موحد يغطي آثار الأدوات | القطع الظاهرة قبل الأكسدة |
| أكسدة النوع II | تبني طبقة أكسيد؛ خيارات ألوان | مظهر الألومنيوم مع مقاومة معتدلة للتآكل والارتداء |
| أكسدة صلبة النوع III | طبقة أكسيد أسمك وأصلب | أسطح ألومنيوم انزلاقية أو معرضة للارتداء |
| التحويل بالكرومات | غشاء حماية رقيق يبقى موصلًا | التوصيل الكهربائي أو التأريض على الألومنيوم |
| النيكل الكيميائي | طبقة موحدة صلبة مقاومة للتآكل | الارتداء مع التآكل، بما في ذلك داخل التجاويف |
| الطلاء بالزنك | حماية تصاعدية اقتصادية من التآكل | قطع الفولاذ الداخلية أو في أجواء محمية |
| الطلاء بالمسحوق | طبقة سميكة متينة وزخرفية | عندما يكون المظهر هو المتطلب |
| التخميل | يزيل الحديد الحر ويعيد طبقة الأكسيد | قطع الفولاذ المقاوم للصدأ بعد التشغيل الآلي |
| تخفيف الإجهادات / المعالجة الحرارية | يخفف الإجهادات المتبقية قبل القطع أو بعده | الجدران الرقيقة والسماحيات الضيقة التي يجب أن تصمد بعد التشغيل |
السماحيات
سماحيات CNC القياسية معتادة عند ±0.1–0.2 mm، مع أعمال دقيقة حتى ±0.05 mm أو أضيق على السمات التي تتطلبها. السماحية مُضاعِف تكلفة: كل بُعد يُحافظ عليه أضيق من حاجة الوظيفة يضيف وقت فحص وقطعًا أبطأ ومخاطر خردة أعلى، لذا نراجع الرسم الهندسي ونؤكد ما يمكن تحقيقه قبل التسعير.
| القيد في الرسم | ما يتطلبه | الأثر على التكلفة ومدة التسليم |
|---|---|---|
| عامة: ±0.25 mm / ±0.010 in | عدة قياسية وفحص أبعادي | خط الأساس: بلا زيادة |
| قياسية: ±0.13 mm / ±0.005 in | ماكينة بحالة جيدة وفحص العينة الأولى | زيادة طفيفة؛ المعيار المعتاد للتسعير |
| ضيقة: ±0.025 mm / ±0.001 in | عدة مُجلَّاة أو ماسية وضبط حراري وآلة CMM | قفزة في المتطلبات: قطوع أبطأ مع فحص كامل |
| دقيقة: ±0.013 mm / ±0.0005 in | تمريرات نهائية وعدد قياس وبيئة مضبوطة | التشغيل الآلي يحدد السعر؛ غالبًا عملية منفصلة |
| الموقع / الزاوية (GD&T) | ضبط المرجع وتثبيت واحد للسمات المترابطة | يعتمد على عدد التثبيتات التي يشملها المرجع |
| خشونة سطح Ra 0.8 µm أو أدق | تمريرات أدق وتلميع أو تمريرة تشطيب | تضيف خطوة معالجة، لا مجرد وقت تشغيل |
الأسئلة المتكررة
ما المعلومات التي تحتاجونها لتسعير قطعة CNC بدقة؟
نموذج ثلاثي الأبعاد (يُفضَّل STEP أو STP)، ورسم ثنائي الأبعاد بالسماحيات والمادة والتشطيب، والكمية المطلوبة، وأي متطلبات فحص أو توثيق. إذا كان بعدٌ ما حرجًا، علّموه على الرسم الهندسي — فهذا أكبر عامل منفرد في قابلية مقارنة عرضي سعر. الملفات الناقصة تنتج عروض أسعار بافتراضات، والافتراضات هي حيث تتحرك الأسعار لاحقًا.
ما المحركات الرئيسية لتكلفة التشغيل الآلي CNC؟
عمليًا: المادة (الدرجة وصيغة الخام والاعتماد)، ووقت الماكينة (كم معدن تزيله الهندسة وبأي معدلات قطع)، والتثبيت والبرمجة (كم عملية وتجهيز تحتاجه القطعة)، والسماحية والتشطيب (كم يجب أن تكون القطع بطيئة وكم فحصًا يلزم)، والكمية (إلى أي مدى يتوزع تكلفة التثبيت). يؤثر تعقيد التصميم في العوامل الخمسة دفعة واحدة، ولهذا توفر مراجعة DFM قبل التسعير عادةً أكثر مما توفر المفاوضات بعده.
كيف أخفض تكلفة قطعتي دون فقدان وظيفتها؟
وسّعوا السماحيات غير المطلوبة وظيفيًا، واستبدلوا الأنصاف الدقيقة والجيوب العميقة بأحجام أدوات قياسية، وقللوا عدد التثبيتات بالسماح باستراتيجية مرجع مختلفة، واختاروا مادة أسهل تشغيلًا أو أكثر توفرًا، وأجّلوا التشطيب الجمالي إلى الأسطح المرئية فعلًا. كل ذلك قرار في الرسم الهندسي لا قرار في المورِّد — أرسلوا الرسم الهندسي وسنقول أيها ينطبق على قطعتكم.
هل يوجد حد أدنى لكمية الطلب، وكيف يؤثر الحجم في السعر؟
لا يوجد حد أدنى لكمية الطلب: يمكنكم طلب قطعة نموذج أولي واحدة. ولأن التثبيت والبرمجة تكلفة لمرة واحدة، يتراجع سعر الوحدة عادةً مع ارتفاع الكمية ثم يستقر متى طالت الدورة بما يكفي لاستيعابها. إذا كان طلبكم الأول صغيرًا فقولوا ذلك — نسعّر النموذج الأولي وكمية الإنتاج معًا لتروا الفرق قبل الالتزام.
ما مدة التسليم، وما تكلفة الاستعجال؟
مدة الإنتاج القياسية 15–25 يومًا من الطلب، بحسب توفر المادة والتشطيب ومتطلبات الفحص. وتُسعَّر الجداول المستعجلة لكل مشروع، وتعتمد التكلفة على ما إذا كان العمل وقتَ انتظارٍ في الطابور أم وقتَ توريدٍ للمادة — وسنخبركم أيهما عائقكم. مدة التسليم والسعر يُؤكَّدان في عرض السعر، لا هنا.