
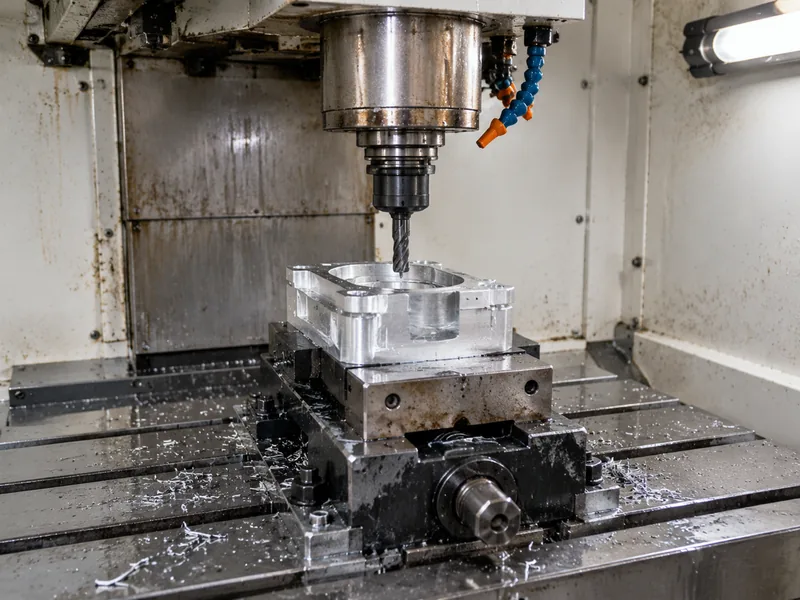
Un presupuesto de mecanizado CNC no es una lista de precios. Es la suma de unas pocas variables concretas: el material que usted especifica, el tiempo de máquina que la geometría necesita, el trabajo de sujeción y programación que la pieza requiere, la tolerancia y el acabado superficial que pide el plano, y la cantidad que encarga. Cambie cualquiera de ellas y el precio se mueve — por eso dos proveedores pueden presupuestar el mismo plano de forma distinta, y por eso la vía más rápida a un precio menor suele ser un pequeño cambio en el plano antes que un proveedor diferente.
Esta página explica cómo construimos un precio en CNC Machining Hub: qué variables leemos de sus archivos, cuáles controla usted antes de enviar la solicitud de cotización y dónde pagan los diseñadores con más frecuencia por una precisión que no necesitan. Envíe un plano con material, cantidad y acabado y recibirá un presupuesto por escrito con las hipótesis declaradas, para que pueda compararlo con otros presupuestos en igualdad de condiciones.
Capacidades
- Revisión de costes por plano: leemos geometría, tolerancias, material y acabado antes de presupuestar, e indicamos qué características están impulsando el precio.
- Retroalimentación de fabricabilidad (DFM): señalamos las características que obligan a sujeciones adicionales, utillajes especiales o acabado manual — y sugerimos equivalentes más baratos donde la función lo permite.
- Precios por volumen: el coste unitario cae a medida que se amortizan la sujeción y la programación, de modo que presupuestamos la misma pieza a varias cantidades cuando usted lo pide.
- Orientación de materiales: presupuestamos grados comunes de stock (6061, 7075, 304/316, latón, cobre, titanio, plásticos de ingeniería) y señalamos cuando la elección de un grado encarece el coste o el plazo.
- Asesoría de tolerancias: el mecanizado estándar mantiene ±0.1 mm; solo las dimensiones que necesitan tolerancias más estrechas deberían llevarlas, y lo decimos antes de presupuestar.
- Opciones de acabado: anodizado, chapado, pintura en polvo, pulido y pasivado se presupuestan como partidas separadas para que pueda ver qué añade cada paso.
Materiales habituales
El material suele ser la mayor variable individual. Mecanizamos aleaciones de aluminio (6061, 7075, 5052), aceros inoxidable (304, 316, 201), aceros al carbono y de aleación, latón, cobre, titanio y plásticos de ingeniería (ABS, PC, POM, PA6, PMMA, PEEK). La disponibilidad de stock, la mecanabilidad y los requisitos de certificación afectan tanto al precio como al plazo, de modo que cuéntenos la aplicación y le diremos dónde un grado distinto cuesta menos.
| Material / calidad | Estado típico | Maquinabilidad | Dónde encaja |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado y envejecido) | Fácil: buen corte, buen control de viruta | Soportes, carcasas, utillajes, prototipos hacia producción |
| Aluminium 7075 | T6 / T651 | Más difícil: mayor desgaste de herramienta, requiere montajes rígidos | Piezas de alta resistencia y peso crítico; no apta para soldadura |
| Stainless 304 / 304L | Recoctido | Encara por deformación: velocidades más bajas, avance positivo | Resistencia general a la corrosión, equipos alimentarios y de proceso |
| Stainless 316 / 316L | Recoctido | Más tenaz que 304: mayor desgaste de herramienta | Exposición a cloruros, entorno marino, médico y farmacéutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; requiere protección contra la corrosión | Ejes, chapas, conjuntos soldados, cuerpos de utillaje |
| Brass C360 | H02 semiduro | Excelente: altas velocidades, acabado limpio | Racores, bujes, conectores, piezas decorativas |
| Copper C110 | Recoctido / H02 | Pastosa: herramientas afiladas y ángulos de ataque elevados | Conductividad, barras colectoras, gestión térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recoctido de fábrica | Difícil: bajas velocidades, control del calor, desgaste de herramienta | Aeroespacial, médico y piezas ligeras de alta resistencia |
| Plásticos de ingeniería (POM, PEEK, PA) | Extruidos / recoctidos | Fácil a pastosa: mordazas blandas, herramientas afiladas | Aislamiento, baja fricción, piezas químicas y de desgaste |
Acabados
El acabado se presupuesta por operación: tal como está mecanizado, anodizado, chapado, pintura en polvo, pulido, pasivado, granallado con microesferas o un acabado especificado por plano. Los requisitos estéticos son el coste oculto habitual — una superficie decorativa en toda la pieza cuesta mucho más que un acabado funcional definido en las caras que lo necesitan.
| Acabado | Qué hace | Especificarlo cuando |
|---|---|---|
| Como mecanizado | Marcas de herramienta visibles; Ra típico de 1.6-3.2 µm | La pieza solo tiene que funcionar |
| Chorro de microesferas | Superficie mate uniforme, oculta las marcas de herramienta | Piezas estéticas antes del anodizado |
| Anodizado Tipo II | Crea una capa de óxido; opciones de color | Estética de aluminio más resistencia moderada a corrosión y desgaste |
| Anodizado duro Tipo III | Capa de óxido más gruesa y dura | Superficies de aluminio de deslizamiento o desgaste |
| Conversión por cromato | Película protectora fina que permanece conductiva | Unión eléctrica o puesta a tierra sobre aluminio |
| Níquel químico | Capa uniforme, dura y resistente a la corrosión | Desgaste más corrosión, incluido el interior de taladros |
| Galvanizado en zinc | Protección sacrificial económica contra la corrosión | Piezas de acero en servicio interior o protegido |
| Pintura en polvo | Capa gruesa, duradera y decorativa | Cuando la apariencia es el requisito |
| Pasivado | Elimina el hierro libre y restaura la película de óxido | Piezas de acero inoxidable tras el mecanizado |
| Alivio de tensiones / tratamiento térmico | Elimina tensiones residuales antes o después del corte | Paredes delgadas y tolerancias ajustadas que deben sobrevivir al mecanizado |
Tolerancias
Las tolerancias CNC estándar son típicamente de ±0.1–0.2 mm, con trabajo de precisión a ±0.05 mm o inferior en las características que lo requieren. La tolerancia es un multiplicador de coste: cada dimensión mantenida más estrecha de lo que la función necesita añade tiempo de inspección, corte más lento y un mayor riesgo de rechazo, de modo que revisamos el plano y confirmamos qué es alcanzable antes de presupuestar.
| Anotación | Qué requiere | Efecto en coste y plazo |
|---|---|---|
| General: ±0.25 mm / ±0.010 in | Herramienta estándar, verificación dimensional | Referencia base: sin recargo |
| Estándar: ±0.13 mm / ±0.005 in | Máquina en buen estado, verificación de primera pieza | Recargo pequeño; el valor por defecto habitual en presupuestos |
| Ajustada: ±0.025 mm / ±0.001 in | Herramienta rectificada o de diamante, control de temperatura, CMM | Cambio de escalón: pasadas más lentas más inspección completa |
| Precisión: ±0.013 mm / ±0.0005 in | Pases de acabado, calibradores, entorno controlado | El mecanizado domina el precio; a menudo una operación aparte |
| Posición / angularidad (GD&T) | Control de datums, un solo montaje cuando los rasgos están relacionados | Depende de cuántos montajes abarca el datum |
| Rugosidad Ra 0.8 µm o más fina | Pasadas más finas, pulido o pase de acabado | Añade un paso de proceso, no solo tiempo de mecanizado |
Preguntas frecuentes
¿Qué información necesitan para presupuestar una pieza CNC con precisión?
Un modelo 3D (preferiblemente STEP o STP), un plano 2D con tolerancias, material y acabado, la cantidad que necesita y cualquier requisito de inspección o documentación. Si una dimensión es crítica, máquela en el plano — es el factor más importante para que dos presupuestos sean comparables. Los archivos incompletos producen presupuestos con hipótesis, y las hipótesis son donde el precio se mueve después.
¿Cuáles son los principales impulsores del coste del mecanizado CNC?
En la práctica: el material (grado, formato de stock, certificación), el tiempo de máquina (cuánto metal retira la geometría y a qué velocidades de corte), la sujeción y la programación (cuántas operaciones y utillajes necesita la pieza), la tolerancia y el acabado (cuán lento debe ser el corte y cuánta inspección se exige), y la cantidad (cuánto se diluye el coste de sujeción). La complejidad del diseño afecta a los cinco a la vez, por eso una revisión DFM antes de presupuestar suele ahorrar más que negociar después.
¿Hay una cantidad mínima de pedido y cómo afecta el volumen al precio?
No hay cantidad mínima de pedido: puede encargar una sola pieza de prototipo. Como la sujeción y la programación son costes únicos, el precio unitario normalmente baja al subir la cantidad y luego se estabiliza cuando la serie es lo bastante larga para absorberlos. Si su primer pedido es pequeño, dígalo — presupuestaremos juntos el prototipo y la cantidad de producción para que vea la diferencia antes de comprometerse.
¿Cuál es el plazo de entrega y cuánto cuesta la urgencia?
El plazo de producción estándar es de 15–25 días desde el pedido, según la disponibilidad del material, el acabado y los requisitos de inspección. Los plazos acelerados se presupuestan por proyecto, y el coste depende de que la restricción sea el tiempo de cola o el tiempo de material — le diremos cuál es la suya. El plazo y el precio se confirman en el presupuesto, no aquí.