
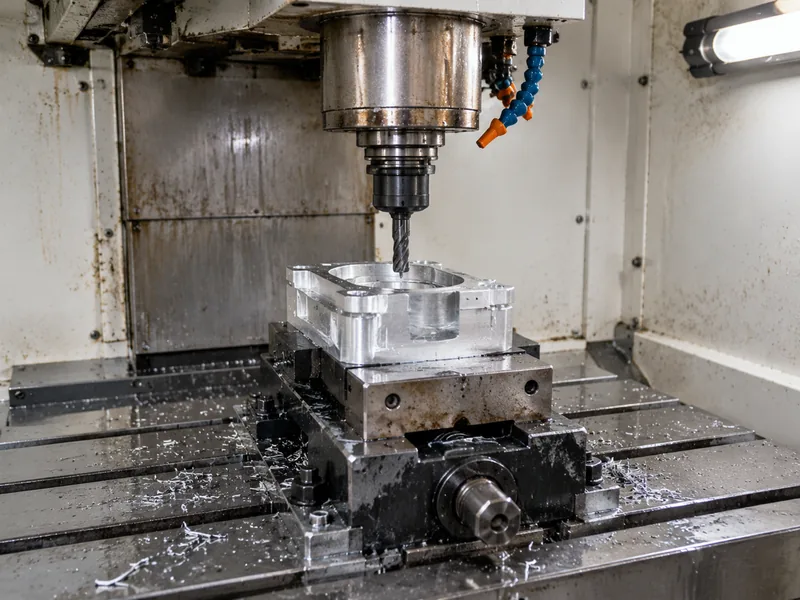
Een offerte voor CNC-bewerking is geen prijzenlijst. Zij is de som van een paar concrete invoervariabelen: het materiaal dat u specificeert, de machinetijd die de geometrie nodig heeft, het instel- en programmeerwerk dat het onderdeel vereist, de tolerantie en oppervlakteafwerking die de tekening vraagt, en de hoeveelheid die u bestelt. Verandert er één, dan verschuift de prijs — daarom kunnen twee leveranciers dezelfde tekening anders offreren, en is de snelste weg naar een lagere prijs meestal een kleine wijziging in de tekening in plaats van een andere leverancier.
Deze pagina legt uit hoe wij bij CNC Machining Hub een prijs opbouwen: welke invoer wij uit uw bestanden lezen, welke u zelf beheert voordat u de offerteaanvraag stuurt, en waar ontwerpers het vaakst betalen voor precisie die ze niet nodig hebben. Stuur een tekening met materiaal, hoeveelheid en afwerking en u ontvangt een schriftelijke offerte met vermelde aannames, zodat u haar onder gelijke voorwaarden kunt vergelijken met andere offertes.
Capaciteiten
- Kostenbeoordeling per tekening: wij lezen geometrie, toleranties, materiaal en afwerking vóór het offertetraject en zeggen welke kenmerken de prijs bepalen.
- Produceerbaarheidsfeedback (DFM): wij signaleren kenmerken die extra opspanningen, speciaal gereedschap of handmatige afwerking dwingen — en suggereren goedkopere equivalenten waar de functie het toelaat.
- Volumeprijzen: de stukskost daalt naarmate instel- en programmeerkosten worden afgeschreven, dus wij offeren hetzelfde onderdeel op meerdere hoeveelheden wanneer u daarom vraagt.
- Materiaaladvies: wij offeren gangbare kwaliteiten uit voorraad (6061, 7075, 304/316, messing, koper, titanium, technische kunststoffen) en signaleren wanneer een kwaliteitskeuze kosten of levertijd opdrijft.
- Tolerantieadvies: standaardbewerking houdt ±0.1 mm aan; alleen de afmetingen die strakkere toleranties nodig hebben zouden strakker getolereerd moeten worden, en dat zeggen wij vóór het offertetraject.
- Afwerkingsopties: anodiseren, plating, poedercoaten, polijsten en passivering worden als aparte kostenposten gequoteerd zodat u ziet wat elke stap toevoegt.
Typische materialen
Materiaal is doorgaans de grootste enkele variabele. Wij bewerken aluminiumlegeringen (6061, 7075, 5052), roestvaste stalen (304, 316, 201), koolstof- en legeringsstalen, messing, koper, titanium en technische kunststoffen (ABS, PC, POM, PA6, PMMA, PEEK). Voorraadbeschikbaarheid, bewerkbaarheid en certificeringseisen beïnvloeden zowel prijs als levertijd, dus vertel ons de toepassing en wij vertellen u waar een andere kwaliteit goedkoper is.
| Materiaal / kwaliteit | Typische toestand | Verspaanbaarheid | Waar het past |
|---|---|---|---|
| Aluminium 6061 | T6 (opgelost en uitgehard) | Makkelijk: goed verspaanbaar, goede spaancontrole | Beugels, behuizingen, opspanmiddelen, prototypen richting serie |
| Aluminium 7075 | T6 / T651 | Moeilijker: meer gereedschapsslijtage, starre opspanning nodig | Hogesterkte, gewichtskritische onderdelen; niet lasbaar |
| Stainless 304 / 304L | Zachtgegloeid | Verhardt koud: lagere snelheden, positieve voeding | Algemene corrosiebestendigheid, voedings- en procestechniek |
| Stainless 316 / 316L | Zachtgegloeid | Taaiër dan 304: meer gereedschapsslijtage | Chloriden, maritiem, medische en farmaceutische omgeving |
| Carbon steel 1018 / 1045 | gewalst / genormaliseerd | Makkelijk tot gemiddeld; heeft roestbescherming nodig | Assen, platen, lasconstructies, gereedschapslichamen |
| Brass C360 | H02 halfhard | Uitstekend: hoge snelheden, mooie afwerking | Fittingen, busjes, connectoren, decoratieve onderdelen |
| Copper C110 | Zachtgegloeid / H02 | Kleverig: scherpe gereedschappen en grote spaanhoeken | Geleidbaarheid, collectoren, warmtebeheersing |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrieksgegloeid | Moeilijk: lage snelheden, warmtebeheersing, gereedschapsslijtage | Lucht- en ruimtevaart, medische techniek, lichte hogesterkte onderdelen |
| Technische kunststoffen (POM, PEEK, PA) | Geëxtrudeerd / gegloeid | Makkelijk tot kleverig: zachte klemmen, scherpe gereedschappen | Isolatie, lage wrijving, chemie- en slijtdelen |
Afwerkingen
Afwerking wordt per bewerking gequoteerd: zoals bewerkt, anodiseren, plating, poedercoaten, polijsten, passivering, kogelstralen of een tekeningsgespecificeerde afwerking. Cosmetische eisen zijn de gebruikelijke verborgen kosten — een decoratief oppervlak over een heel onderdeel kost veel meer dan een gedefinieerde functionele afwerking op de vlakken die het nodig hebben.
| Afwerking | Wat het doet | Specificeren wanneer |
|---|---|---|
| Verspaand gelaten | Gereedschapssporen zichtbaar; Ra typisch 1.6-3.2 µm | Het onderdeel hoeft alleen te functioneren |
| Glasparelstralen | Egaal mat oppervlak, verbergt gereedschapssporen | Cosmetische onderdelen vóór anodiseren |
| Anodiseren Type II | Bouwt een oxidelaag op; kleuropties | Aluminium-uitstraling plus matige corrosie- en slijtvastheid |
| Hardanodiseren Type III | Dikkere, hardere oxidelaag | Glijdende of slijtende aluminiumoppervlakken |
| Chromatering | Dunne beschermende laag die geleidend blijft | Elektrisch verbinden of aarden op aluminium |
| Chemisch nikkel | Egaal, harde, corrosiebestendige laag | Slijtage plus corrosie, ook in boringen |
| Verzinken | Economische offerbescherming tegen corrosie | Stalen onderdelen binnen of onder een afdak |
| Poedercoaten | Dikke, duurzame, decoratieve laag | Uiterlijk is de eis |
| Passiveren | Verwijdert vrij ijzer en herstelt de oxidelaag | RVS-onderdelen na de verspaning |
| Spanningsarm gloeien / warmtebehandeling | Neemt restspanningen weg voor of na de bewerking | Dunne wanden en strakke toleranties die de bewerking moeten doorstaan |
Toleranties
Standaard CNC-toleranties liggen doorgaans op ±0.1–0.2 mm, met precisiewerk tot ±0.05 mm of strakker op de kenmerken die dat vereisen. Tolerantie is een kostvermenigvuldiger: elke afmeting die strakker wordt aangehouden dan de functie nodig heeft, voegt inspectietijd, langzamer snijden en een hoger uitschotaandeel toe, dus wij beoordelen de tekening en bevestigen wat haalbaar is vóór het offertetraject.
| Tekenaanduiding | Wat het vereist | Effect op kosten en doorlooptijd |
|---|---|---|
| Algemeen: ±0.25 mm / ±0.010 in | Standaardgereedschap, maatcontrole | Basis: geen toeslag |
| Standaard: ±0.13 mm / ±0.005 in | Machine in goede staat, eerste-artikelcontrole | Kleine toeslag; de gebruikelijke calculatienorm |
| Strak: ±0.025 mm / ±0.001 in | Geslepen of diamantgereedschap, temperatuurbeheersing, CMM | Sprong: tragere passes plus volledige inspectie |
| Precisie: ±0.013 mm / ±0.0005 in | Finishing-passes, maten, gecontroleerde omgeving | De verspaning bepaalt de prijs; vaak een aparte bewerking |
| Positie / hoekigheid (GD&T) | Datumbeheersing, één opspanning bij samenhangende features | Hangt af van over hoeveel opspanningen de datum loopt |
| Oppervlakteruwheid Ra 0.8 µm of fijner | Fijnere instelmaten, polijsten of een afwerkpass | Voegt een processtap toe, niet alleen verspaningstijd |
Veelgestelde vragen
Welke informatie heeft u nodig om een CNC-onderdeel nauwkeurig te offreren?
Een 3D-model (bij voorkeur STEP of STP), een 2D-tekening met toleranties, materiaal en afwerking, de benodigde hoeveelheid en eventuele inspectie- of documentatie-eisen. Is een afmeting kritisch, markeer die dan op de tekening — dat is de grootste enkele factor in de vergelijkbaarheid van twee offertes. Onvolledige bestanden leveren offertes met aannames op, en aannames zijn waar prijzen later verschuiven.
Wat zijn de belangrijkste kostenbepalers van CNC-bewerking?
In de praktijk: materiaal (kwaliteit, halffabrikaatvorm, certificering), machinetijd (hoeveel metaal de geometrie verwijdert en tegen welke snijsnelheden), instel- en programmeertijd (hoeveel bewerkingen en opspanningen het onderdeel nodig heeft), tolerantie en afwerking (hoe langzaam gesneden moet worden en hoeveel inspectie vereist is) en hoeveelheid (hoe ver de instelkosten worden uitgesmeerd). Ontwerpcomplexiteit raakt alle vijf tegelijk, daarom bespaart een DFM-beoordeling vóór het offertetraject meestal meer dan achteraf onderhandelen.
Hoe kan ik de kosten van mijn onderdeel verlagen zonder functie te verliezen?
Versoepel toleranties die niet functioneel vereist zijn, vervang strakke radii en diepe zakken door standaardgereedschapsmaten, vermindering van het aantal opspanningen door een andere referentiestrategie toe te staan, kies een beter bewerkbaar of beter verkrijgbaar materiaal, en beperk cosmetische afwerking tot de vlakken die daadwerkelijk zichtbaar zijn. Elk hiervan is een tekeningsbeslissing, geen leveranciersbeslissing — stuur de tekening en wij zeggen welke van toepassing zijn op uw onderdeel.
Is er een minimale bestelhoeveelheid en hoe beïnvloedt volume de prijs?
Er is geen minimale bestelhoeveelheid: u kunt één prototypeonderdeel bestellen. Omdat instel- en programmeerkosten eenmalig zijn, daalt de stuksprijs doorgaans naarmate de hoeveelheid stijgt en vlakt vervolgens af zodra de run lang genoeg is om ze te dragen. Is uw eerste order klein, zeg het dan — wij offeren het prototype en de productiehoeveelheid samen, zodat u het verschil ziet voordat u zich bindt.
Wat is de levertijd en wat kost versnelling?
De standaard productielevertijd is 15–25 dagen vanaf order, afhankelijk van materiaalbeschikbaarheid, afwerking en inspectie-eisen. Versnelde schema's worden per project gequoteerd, en de kosten hangen ervan af of het werk wachttijd of materiaaltijd is — wij vertellen u welke van beide uw beperking is. Levertijd en prijs worden in de offerte bevestigd, niet hier.