
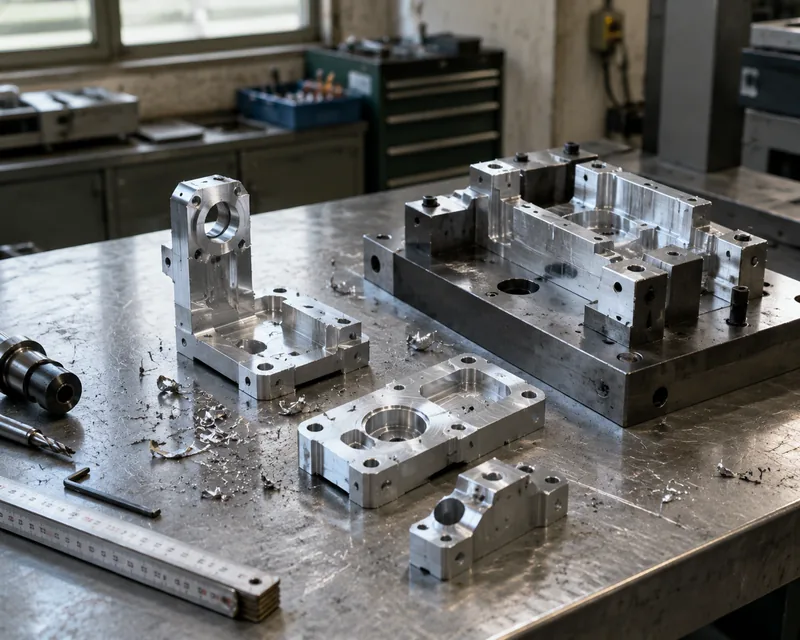
当社のCNCミリングサービスは、プリズム形状の部品(ケース、ブラケット、マニフォールド、アタッチメント、精密プレートなど)の3、4、5軸加工をカバーしています。すべての作業は、プロジェクトのレビューから始まり、深いポケット、薄い壁、ねじ穴などの特徴が生産前に確認されます。
標準ツールは、ほとんどのミリング特徴をカバーしており、特別な形状のツールは例外の場合にのみ必要で、コストと納期を予測可能に保えます。
加工能力
- プリズム形状の部品用3軸ミリング
- 4軸のアンダーカットとインデックス機能
- 複雑な形状用5軸同時ミリング
- 重要な特徴のミリング公差は±0.01 mmまで
主な対応材料
アルミ6061/7075、ステンレス鋼304/316、炭素鋼、銅、PEEK、デルリン、ナイロン。
| 材質 / 規格 | 標準的な状態 | 被削性 | 適する用途 |
|---|---|---|---|
| アルミニウム 6061 | T6(溶体化処理・時効硬化) | 容易:切削性が良く、切屑処理も安定 | ブラケット、ハウジング、治具、試作から量産へ |
| アルミニウム 7075 | T6 / T651 | やや難:工具摩耗が多く、剛性のあるセットアップが前提 | 高強度・軽量化が重要な部品。溶接には不向き |
| ステンレス 304 / 304L | 焼なまし | 加工硬化する:低速切削、正前角すくい角 | 一般的な耐食性。食品・プロセス設備 |
| ステンレス 316 / 316L | 焼なまし | 304より粘い:工具摩耗が増加 | 塩化物環境、海洋、医療・医薬品用途 |
| 炭素鋼 1018 / 1045 | 圧延 / 焼ならし | 容易〜中程度:錆止めが必要 | シャフト、板、溶接構造物、金型ベース |
| 真鍮 C360 | H02 半硬質 | 極めて容易:高速切削で良好な仕上げ | 継手、ブッシュ、コネクタ、装飾部品 |
| 銅 C110 | 焼なまし / H02 | 粘り材:鋭利な工具と大きなすくい角 | 導電性、ブスバー、熱管理 |
| チタン Grade 5(Ti-6Al-4V) | ミルアニール | 困難:低速切削、熱管理、工具摩耗 | 航空宇宙、医療、軽量高強度部品 |
| エンジニアリングプラスチック(POM、PEEK、PA) | 押出 / 焼なまし | 容易〜粘り材:ソフトジョーと鋭利な工具 | 絶縁、低摩擦、耐薬品・耐摩耗部品 |
仕上げ
ミリング状態、アルミニウムアノダイジング(タイプII/III)、ボールバースト、粉体塗装、磨光。
| 表面処理 | 効果 | 指定すべき場面 |
|---|---|---|
| 切削仕上げのまま | 工具痕が残る。Ra は通常 1.6〜3.2 µm | 機能だけが求められる部品 |
| ビードブラスト | 均一なマット面。工具痕をぼかす | アルマイト前の外観部品 |
| アルマイト タイプ II | 酸化皮膜を形成。色指定が可能 | アルミの外観と中程度の耐食・耐摩耗が要るとき |
| 硬質アルマイト タイプ III | より厚く硬い酸化皮膜 | 摺動・摩耗するアルミ面 |
| クロメート処理 | 導電性を保つ薄い保護皮膜 | アルミの電気ボンディングやアース |
| 無電解ニッケル | 均一で硬く耐食性のある皮膜 | 摩耗と腐食の両方。ボア内部も含む |
| 亜鉛めっき | 経済的な犠牲防食 | 屋内・屋外庇下の鋼部品 |
| 粉体塗装 | 厚く耐久性のある装飾皮膜 | 外観が要件のとき |
| 不動態化 | 遊離鉄を除去し酸化皮膜を回復 | 切削後のステンレス部品 |
| 焼なまし / 熱処理 | 加工前後の残留応力を除去 | 加工に耐えるべき薄肉・狭公差部品 |
公差
ISO 2768-m標準;レビュー後、重要な寸法で±0.01 mmまで達成可能。
| 図面指示 | 必要なこと | コストとリードタイムへの影響 |
|---|---|---|
| 一般:±0.25 mm / ±0.010 in | 標準工具、寸法検査 | 基準:上乗せなし |
| 標準:±0.13 mm / ±0.005 in | 良好な状態の工作機械、初品検査 | 小幅な上乗せ。通常の見積もり前提 |
| 精密:±0.025 mm / ±0.001 in | 研削・ダイヤモンド工具、温度管理、CMM | 段差的増加:切削が遅くなり全数検査 |
| 高精密:±0.013 mm / ±0.0005 in | 仕上げパス、ゲージ、環境管理 | 切削が価格を支配。別工程になることが多い |
| 位置度・角度度(GD&T) | データム管理、関連する形状は一体セットアップで | データムがまたぐセットアップ数に依存 |
| 表面粗さ Ra 0.8 µm 以下 | 細かい切り込み、研磨または仕上げパス | 切削時間だけでなく工程が増える |
よくある質問
最大のミリング可能な部品は何ですか?
一般的なエンベロープは、最長軸で約1000 mmまでです;大きい部品については、図面レビュー後に見積もります。
棒材や鋳物からミリングできますか?
はい。棒、プレート、鍛造物、またはお客様からの鋳物を基準設定で機械加工します。
ミリング部品には検査報告書が付属していますか?
はい、すべてのロットは寸法検査報告書とともに出荷されます;CMM報告書は要望に応じて提供できます。