
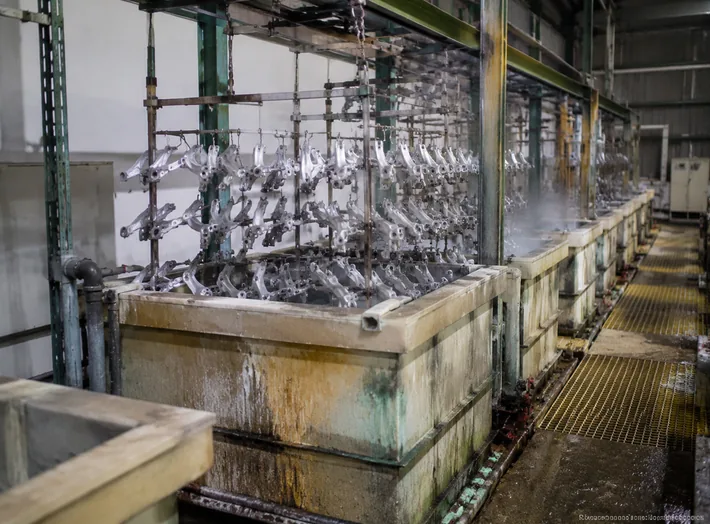
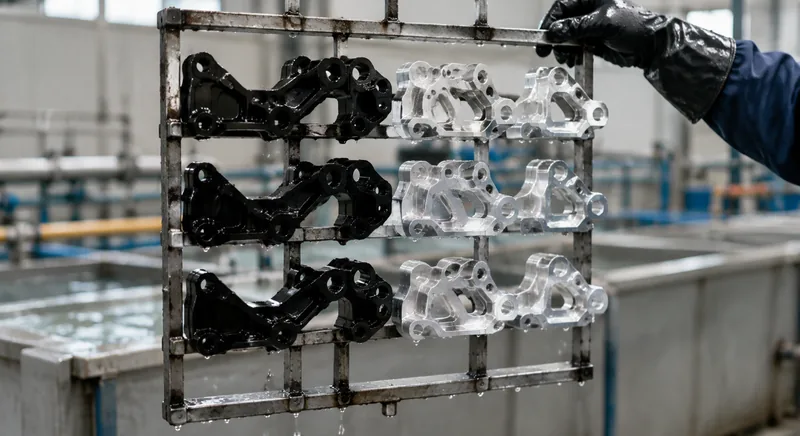
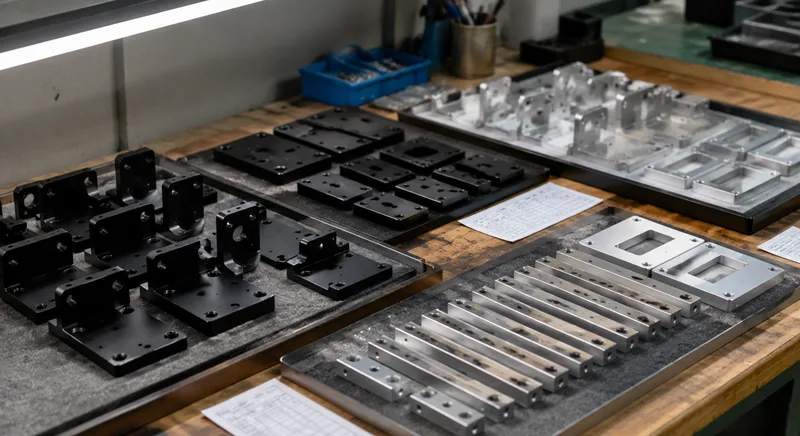
適切な表面仕上げは、お客様の部品を保護し、その外観や摩耗の仕方を決定づけます。仕上げは図面ごとに部品ごとに指定され、その仕様に適用され、出荷前に検査されます。事後的な対応として扱われることはありません。
機能仕上げは耐食性と耐摩耗性を向上させ、装飾仕上げは外観と質感を調整します。私たちは、すべての選択肢について材料の適合性とコストへの影響について助言します。
加工能力
- アルマイト処理 タイプIIおよびタイプIIIハードコート、カラー付き
- 電気めっき:ニッケル、亜鉛、クロム
- 幅広いカラーバリエーションの粉体塗装
- ステンレス鋼のパッシベーション
- 研磨、ビードブラスト、ブラッシング
- レーザーマーキングとシルクスクリーン印刷
主な対応材料
仕上げは、当社のサービスで加工または製作されたアルミニウム、ステンレス鋼、炭素鋼、真鍮、銅の部品に適用されます。
| 材質 / 規格 | 標準的な状態 | 被削性 | 適する用途 |
|---|---|---|---|
| アルミニウム 6061 | T6(溶体化処理・時効硬化) | 容易:切削性が良く、切屑処理も安定 | ブラケット、ハウジング、治具、試作から量産へ |
| アルミニウム 7075 | T6 / T651 | やや難:工具摩耗が多く、剛性のあるセットアップが前提 | 高強度・軽量化が重要な部品。溶接には不向き |
| ステンレス 304 / 304L | 焼なまし | 加工硬化する:低速切削、正前角すくい角 | 一般的な耐食性。食品・プロセス設備 |
| ステンレス 316 / 316L | 焼なまし | 304より粘い:工具摩耗が増加 | 塩化物環境、海洋、医療・医薬品用途 |
| 炭素鋼 1018 / 1045 | 圧延 / 焼ならし | 容易〜中程度:錆止めが必要 | シャフト、板、溶接構造物、金型ベース |
| 真鍮 C360 | H02 半硬質 | 極めて容易:高速切削で良好な仕上げ | 継手、ブッシュ、コネクタ、装飾部品 |
| 銅 C110 | 焼なまし / H02 | 粘り材:鋭利な工具と大きなすくい角 | 導電性、ブスバー、熱管理 |
| チタン Grade 5(Ti-6Al-4V) | ミルアニール | 困難:低速切削、熱管理、工具摩耗 | 航空宇宙、医療、軽量高強度部品 |
| エンジニアリングプラスチック(POM、PEEK、PA) | 押出 / 焼なまし | 容易〜粘り材:ソフトジョーと鋭利な工具 | 絶縁、低摩擦、耐薬品・耐摩耗部品 |
仕上げ
加工仕上げ(バリ取り済み)から完全な外観仕上げまで:図面に従ってアノダイズのクラス、メッキの厚さ、コーティングの色および質感のレベルを指定します。
| 表面処理 | 効果 | 指定すべき場面 |
|---|---|---|
| 切削仕上げのまま | 工具痕が残る。Ra は通常 1.6〜3.2 µm | 機能だけが求められる部品 |
| ビードブラスト | 均一なマット面。工具痕をぼかす | アルマイト前の外観部品 |
| アルマイト タイプ II | 酸化皮膜を形成。色指定が可能 | アルミの外観と中程度の耐食・耐摩耗が要るとき |
| 硬質アルマイト タイプ III | より厚く硬い酸化皮膜 | 摺動・摩耗するアルミ面 |
| クロメート処理 | 導電性を保つ薄い保護皮膜 | アルミの電気ボンディングやアース |
| 無電解ニッケル | 均一で硬く耐食性のある皮膜 | 摩耗と腐食の両方。ボア内部も含む |
| 亜鉛めっき | 経済的な犠牲防食 | 屋内・屋外庇下の鋼部品 |
| 粉体塗装 | 厚く耐久性のある装飾皮膜 | 外観が要件のとき |
| 不動態化 | 遊離鉄を除去し酸化皮膜を回復 | 切削後のステンレス部品 |
| 焼なまし / 熱処理 | 加工前後の残留応力を除去 | 加工に耐えるべき薄肉・狭公差部品 |
公差
仕上げは厚さを加えます — アルマイト処理やめっきは最終寸法に影響します。重要な寸法は、コーティング後またはマスキング後に仕上げられ、図面確認時に確認されます。
| 図面指示 | 必要なこと | コストとリードタイムへの影響 |
|---|---|---|
| 一般:±0.25 mm / ±0.010 in | 標準工具、寸法検査 | 基準:上乗せなし |
| 標準:±0.13 mm / ±0.005 in | 良好な状態の工作機械、初品検査 | 小幅な上乗せ。通常の見積もり前提 |
| 精密:±0.025 mm / ±0.001 in | 研削・ダイヤモンド工具、温度管理、CMM | 段差的増加:切削が遅くなり全数検査 |
| 高精密:±0.013 mm / ±0.0005 in | 仕上げパス、ゲージ、環境管理 | 切削が価格を支配。別工程になることが多い |
| 位置度・角度度(GD&T) | データム管理、関連する形状は一体セットアップで | データムがまたぐセットアップ数に依存 |
| 表面粗さ Ra 0.8 µm 以下 | 細かい切り込み、研磨または仕上げパス | 切削時間だけでなく工程が増える |
よくある質問
私の部品にはどの仕上げを選ぶべきですか?
素材と機能によります。アルミ部品は一般的に耐食性と硬度のために陽極酸化されます。鉄部品には亜鉛やニッケルめっき、または粉体塗装が施されます。ステンレス鋼はしばしばパッシベーションされるか、ブラッシュ仕上げのままにされます。使用環境と外観の要件を教えてください — 最も経済的で適した仕上げをお勧めします。
陽極酸化処理やめっきは部品の寸法を変えますか?
はい。コーティングは厚みを加えます(ハードコートアルマイトは大幅に増します)。これは図面レビューの際に計画します:重要でない面のみにコーティングする、重要な形状をマスキングする、またはコーティング後に加工や研磨で仕上げる、いずれかです。
特定の色に合わせることはできますか?
標準的な陽極酸化色(クリア、ブラック、一般的な色調)とパウダーコーティングのRALカラーは、すぐにご利用いただけます。正確なブランドカラーのマッチングについては、RALコードまたは実物サンプルを送付してください。生産前にマッチングを確認いたします。
仕上げはロゴや部品のマーキングと組み合わせることができますか?
はい。レーザーマーキングやシルクスクリーン印刷は、必要な見た目に応じて仕上げの上にも下にも適用できます。アートワークはベクターファイル形式(AI、PDF、またはDXF)で、図面上に配置を指定して送ってください。