
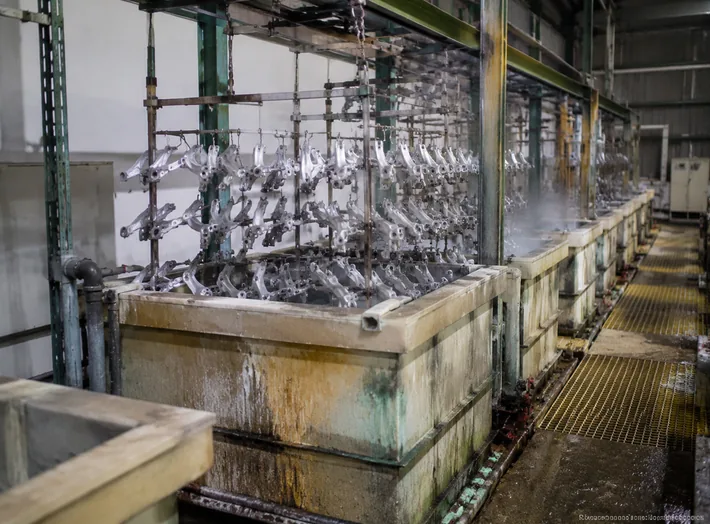
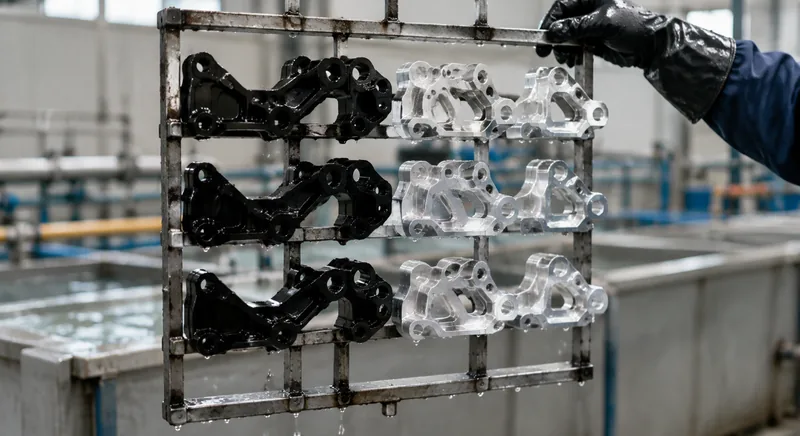
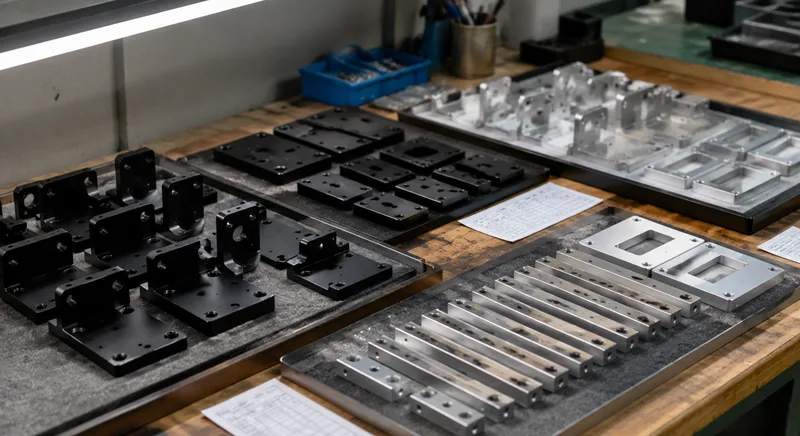
El acabado superficial correcto protege sus piezas y define su aspecto y desgaste. El acabado se especifica por pieza en el plano, se aplica según esa especificación y se verifica antes de que su pedido se envíe — no se trata como un detalle de última hora.
Los acabados funcionales mejoran la resistencia a la corrosión y al desgaste; los acabados estéticos controlan el aspecto y la textura. Asesoramos sobre la compatibilidad del material y el impacto en el coste de cada opción.
Capacidades
- Anodizado Tipo II y Tipo III de capa dura, a color
- Electrochapado: níquel, zinc, cromo
- Pintura en polvo en una amplia gama de colores
- Pasivado para acero inoxidable
- Pulido, granallado con microesferas y cepillado
- Marcado láser y serigrafía
Materiales habituales
Los acabados se aplican a piezas de aluminio, acero inoxidable, acero al carbono, latón y cobre mecanizadas o fabricadas a través de nuestros servicios.
| Material / calidad | Estado típico | Maquinabilidad | Dónde encaja |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado y envejecido) | Fácil: buen corte, buen control de viruta | Soportes, carcasas, utillajes, prototipos hacia producción |
| Aluminium 7075 | T6 / T651 | Más difícil: mayor desgaste de herramienta, requiere montajes rígidos | Piezas de alta resistencia y peso crítico; no apta para soldadura |
| Stainless 304 / 304L | Recoctido | Encara por deformación: velocidades más bajas, avance positivo | Resistencia general a la corrosión, equipos alimentarios y de proceso |
| Stainless 316 / 316L | Recoctido | Más tenaz que 304: mayor desgaste de herramienta | Exposición a cloruros, entorno marino, médico y farmacéutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; requiere protección contra la corrosión | Ejes, chapas, conjuntos soldados, cuerpos de utillaje |
| Brass C360 | H02 semiduro | Excelente: altas velocidades, acabado limpio | Racores, bujes, conectores, piezas decorativas |
| Copper C110 | Recoctido / H02 | Pastosa: herramientas afiladas y ángulos de ataque elevados | Conductividad, barras colectoras, gestión térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recoctido de fábrica | Difícil: bajas velocidades, control del calor, desgaste de herramienta | Aeroespacial, médico y piezas ligeras de alta resistencia |
| Plásticos de ingeniería (POM, PEEK, PA) | Extruidos / recoctidos | Fácil a pastosa: mordazas blandas, herramientas afiladas | Aislamiento, baja fricción, piezas químicas y de desgaste |
Acabados
Desde tal como está mecanizado (con rebabas retiradas) hasta plenamente estético: clases de anodizado, espesores de chapado, colores de recubrimiento y niveles de textura especificados por plano.
| Acabado | Qué hace | Especificarlo cuando |
|---|---|---|
| Como mecanizado | Marcas de herramienta visibles; Ra típico de 1.6-3.2 µm | La pieza solo tiene que funcionar |
| Chorro de microesferas | Superficie mate uniforme, oculta las marcas de herramienta | Piezas estéticas antes del anodizado |
| Anodizado Tipo II | Crea una capa de óxido; opciones de color | Estética de aluminio más resistencia moderada a corrosión y desgaste |
| Anodizado duro Tipo III | Capa de óxido más gruesa y dura | Superficies de aluminio de deslizamiento o desgaste |
| Conversión por cromato | Película protectora fina que permanece conductiva | Unión eléctrica o puesta a tierra sobre aluminio |
| Níquel químico | Capa uniforme, dura y resistente a la corrosión | Desgaste más corrosión, incluido el interior de taladros |
| Galvanizado en zinc | Protección sacrificial económica contra la corrosión | Piezas de acero en servicio interior o protegido |
| Pintura en polvo | Capa gruesa, duradera y decorativa | Cuando la apariencia es el requisito |
| Pasivado | Elimina el hierro libre y restaura la película de óxido | Piezas de acero inoxidable tras el mecanizado |
| Alivio de tensiones / tratamiento térmico | Elimina tensiones residuales antes o después del corte | Paredes delgadas y tolerancias ajustadas que deben sobrevivir al mecanizado |
Tolerancias
El acabado añade espesor — el anodizado y el chapado afectan a las dimensiones finales. Las dimensiones críticas se acaban después del recubrimiento o se enmascaran; confirmado durante la revisión del plano.
| Anotación | Qué requiere | Efecto en coste y plazo |
|---|---|---|
| General: ±0.25 mm / ±0.010 in | Herramienta estándar, verificación dimensional | Referencia base: sin recargo |
| Estándar: ±0.13 mm / ±0.005 in | Máquina en buen estado, verificación de primera pieza | Recargo pequeño; el valor por defecto habitual en presupuestos |
| Ajustada: ±0.025 mm / ±0.001 in | Herramienta rectificada o de diamante, control de temperatura, CMM | Cambio de escalón: pasadas más lentas más inspección completa |
| Precisión: ±0.013 mm / ±0.0005 in | Pases de acabado, calibradores, entorno controlado | El mecanizado domina el precio; a menudo una operación aparte |
| Posición / angularidad (GD&T) | Control de datums, un solo montaje cuando los rasgos están relacionados | Depende de cuántos montajes abarca el datum |
| Rugosidad Ra 0.8 µm o más fina | Pasadas más finas, pulido o pase de acabado | Añade un paso de proceso, no solo tiempo de mecanizado |
Preguntas frecuentes
¿Qué acabado debo elegir para mi pieza?
Depende del material y de la función. Las piezas de aluminio reciben habitualmente anodizado para resistencia a la corrosión y dureza; las de acero, chapado de zinc o níquel o pintura en polvo; el acero inoxidable suele pasivarse o dejarse cepillado. Indíquenos el entorno y los requisitos de aspecto — recomendamos el acabado adecuado más económico.
¿El anodizado o el chapado modifican las dimensiones de la pieza?
Sí. Los recubrimientos añaden espesor (el anodizado de capa dura se acumula de forma significativa). Lo planificamos durante la revisión del plano: revestir solo superficies no críticas, enmascarar las características críticas o acabar después del recubrimiento mediante mecanizado o lapidado.
¿Pueden igualar un color concreto?
Los colores estándar de anodizado (transparente, negro y tonos habituales) y los colores RAL de pintura en polvo están disponibles de inmediato. Para una igualación precisa del color de marca, envíe el código RAL o una muestra física y confirmamos la igualación antes de la producción.
¿Se pueden combinar los acabados con logotipos o marcas de pieza?
Sí. El marcado láser y la serigrafía pueden aplicarse sobre o bajo los acabados según el efecto deseado. Envíe el arte vectorial (AI, PDF o DXF) con la ubicación especificada en el plano.