
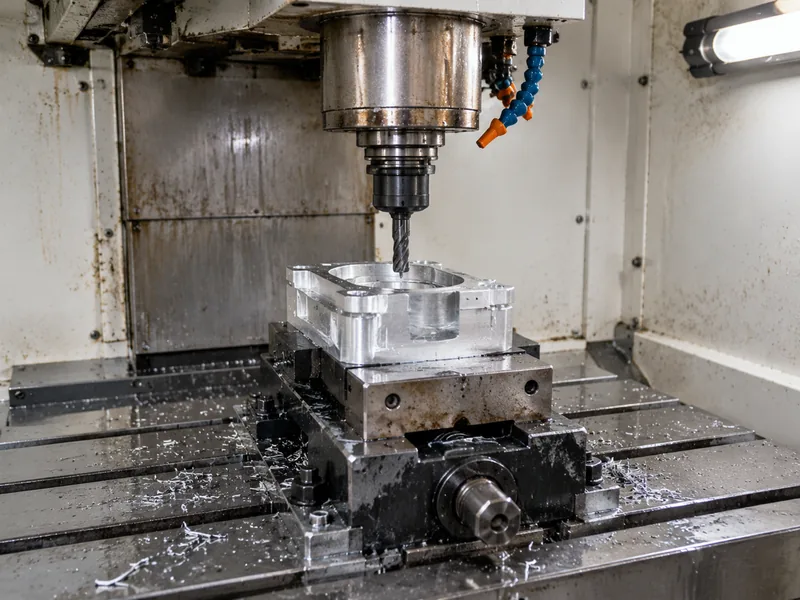
Producimos piezas mecanizadas CNC a medida a partir de sus archivos STEP, IGS o DWG. Un solo flujo de trabajo cubre el fresado CNC, el torneado CNC y el mecanizado multieje, con retroalimentación DFM en cada plano antes de cortar la primera viruta.
Desde prototipos unitarios hasta lotes repetibles de bajo y medio volumen, las piezas se envían con un informe de inspección dimensional y embalaje de estándar de exportación.
Capacidades
- Fresado CNC de hasta 5 ejes
- Torneado CNC con herramienta accionada
- Tamaños de pieza desde pocos milímetros hasta carcasas grandes
- Inspección dimensional interna en cada lote
Materiales habituales
Aluminio, acero inoxidable, acero al carbono, latón, cobre, titanio, plásticos de ingeniería (PEEK, Delrin, nailon).
| Material / calidad | Estado típico | Maquinabilidad | Dónde encaja |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado y envejecido) | Fácil: buen corte, buen control de viruta | Soportes, carcasas, utillajes, prototipos hacia producción |
| Aluminium 7075 | T6 / T651 | Más difícil: mayor desgaste de herramienta, requiere montajes rígidos | Piezas de alta resistencia y peso crítico; no apta para soldadura |
| Stainless 304 / 304L | Recoctido | Encara por deformación: velocidades más bajas, avance positivo | Resistencia general a la corrosión, equipos alimentarios y de proceso |
| Stainless 316 / 316L | Recoctido | Más tenaz que 304: mayor desgaste de herramienta | Exposición a cloruros, entorno marino, médico y farmacéutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; requiere protección contra la corrosión | Ejes, chapas, conjuntos soldados, cuerpos de utillaje |
| Brass C360 | H02 semiduro | Excelente: altas velocidades, acabado limpio | Racores, bujes, conectores, piezas decorativas |
| Copper C110 | Recoctido / H02 | Pastosa: herramientas afiladas y ángulos de ataque elevados | Conductividad, barras colectoras, gestión térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recoctido de fábrica | Difícil: bajas velocidades, control del calor, desgaste de herramienta | Aeroespacial, médico y piezas ligeras de alta resistencia |
| Plásticos de ingeniería (POM, PEEK, PA) | Extruidos / recoctidos | Fácil a pastosa: mordazas blandas, herramientas afiladas | Aislamiento, baja fricción, piezas químicas y de desgaste |
Acabados
Anodizado, pasivado, chapado de zinc/níquel, óxido negro, pulido, granallado con microesferas, pintura en polvo.
| Acabado | Qué hace | Especificarlo cuando |
|---|---|---|
| Como mecanizado | Marcas de herramienta visibles; Ra típico de 1.6-3.2 µm | La pieza solo tiene que funcionar |
| Chorro de microesferas | Superficie mate uniforme, oculta las marcas de herramienta | Piezas estéticas antes del anodizado |
| Anodizado Tipo II | Crea una capa de óxido; opciones de color | Estética de aluminio más resistencia moderada a corrosión y desgaste |
| Anodizado duro Tipo III | Capa de óxido más gruesa y dura | Superficies de aluminio de deslizamiento o desgaste |
| Conversión por cromato | Película protectora fina que permanece conductiva | Unión eléctrica o puesta a tierra sobre aluminio |
| Níquel químico | Capa uniforme, dura y resistente a la corrosión | Desgaste más corrosión, incluido el interior de taladros |
| Galvanizado en zinc | Protección sacrificial económica contra la corrosión | Piezas de acero en servicio interior o protegido |
| Pintura en polvo | Capa gruesa, duradera y decorativa | Cuando la apariencia es el requisito |
| Pasivado | Elimina el hierro libre y restaura la película de óxido | Piezas de acero inoxidable tras el mecanizado |
| Alivio de tensiones / tratamiento térmico | Elimina tensiones residuales antes o después del corte | Paredes delgadas y tolerancias ajustadas que deben sobrevivir al mecanizado |
Tolerancias
Tolerancias estándar según ISO 2768-m; tolerancias más estrechas presupuestadas tras la revisión del plano.
| Anotación | Qué requiere | Efecto en coste y plazo |
|---|---|---|
| General: ±0.25 mm / ±0.010 in | Herramienta estándar, verificación dimensional | Referencia base: sin recargo |
| Estándar: ±0.13 mm / ±0.005 in | Máquina en buen estado, verificación de primera pieza | Recargo pequeño; el valor por defecto habitual en presupuestos |
| Ajustada: ±0.025 mm / ±0.001 in | Herramienta rectificada o de diamante, control de temperatura, CMM | Cambio de escalón: pasadas más lentas más inspección completa |
| Precisión: ±0.013 mm / ±0.0005 in | Pases de acabado, calibradores, entorno controlado | El mecanizado domina el precio; a menudo una operación aparte |
| Posición / angularidad (GD&T) | Control de datums, un solo montaje cuando los rasgos están relacionados | Depende de cuántos montajes abarca el datum |
| Rugosidad Ra 0.8 µm o más fina | Pasadas más finas, pulido o pase de acabado | Añade un paso de proceso, no solo tiempo de mecanizado |
Preguntas frecuentes
¿Qué archivos necesitan para presupuestar?
Un archivo 3D (STEP o IGS) más un plano 2D con tolerancias y especificaciones de acabado cuando proceda. Los planos en PDF también sirven para piezas sencillas.
¿Cuál es su cantidad mínima de pedido?
No hay cantidad mínima para prototipos. Puede encargar una sola pieza y escalar a lotes de producción tras la aprobación.
¿Con qué rapidez puedo recibir las piezas?
El plazo de entrega típico es de 5–15 días laborables según la complejidad, el acabado y el método de envío. Las opciones urgentes se presupuestan caso por caso.