
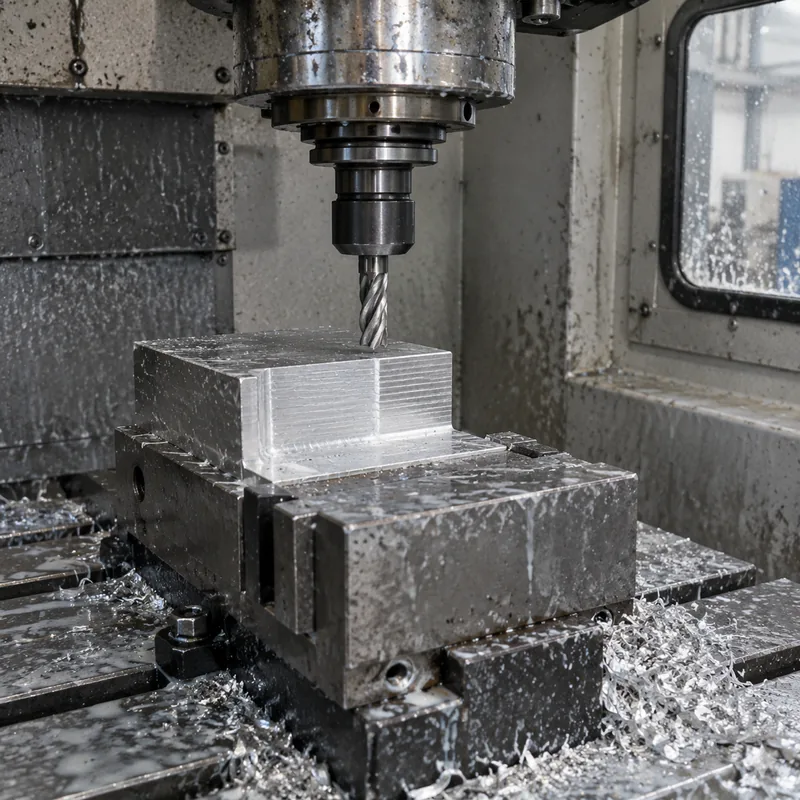
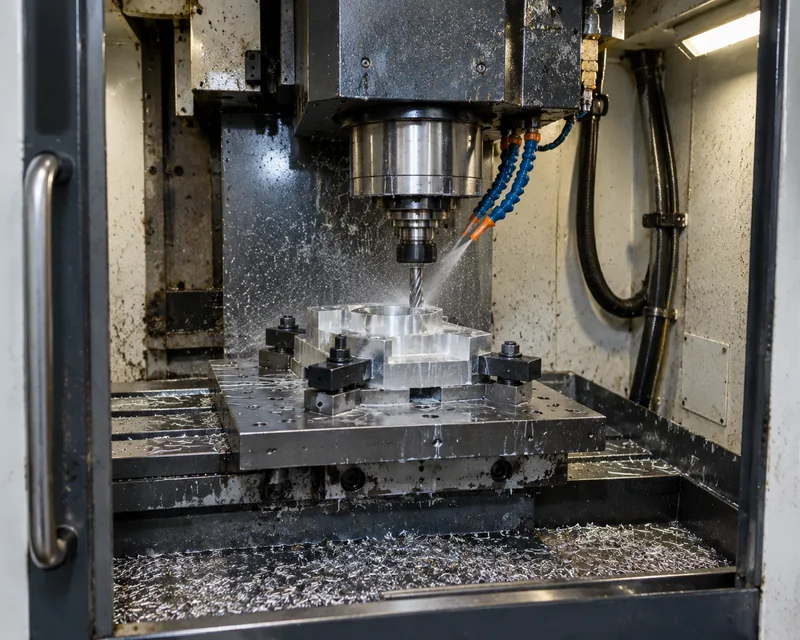
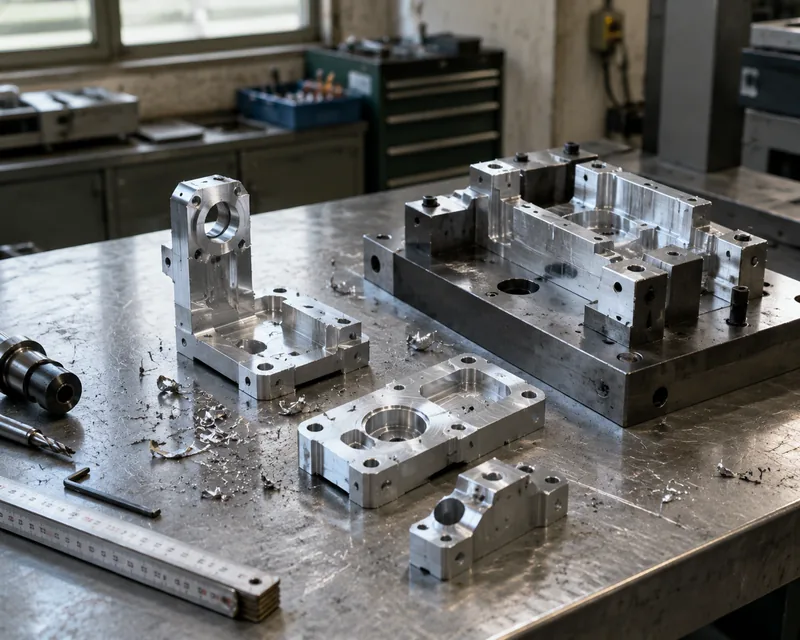
Unser CNC Frässervice deckt 3-, 4- und 5-achsiges Fräsen prismatischer Teile ab: Gehäuse, Halterungen, Verteiler, Vorrichtungen und Präzisionsplatten. Jeder Auftrag beginnt mit einer Zeichnungsprüfung, damit kritische Merkmale vor der Fertigung erkannt werden.
Standardwerkzeuging deckt den Großteil der Fräsmerkmale ab; Sonderwerkzeuge sind selten nötig — das hält Kosten und Lieferzeit planbar.
Kompetenzen
- 3-achsiges Fräsen prismatischer Teile
- 4-achsigte Freistiche und indizierte Merkmale
- 5-achsiges Simultanfräsen komplexer Geometrien
- Frästoleranzen bis ±0,01 mm an kritischen Maßen
Typische Werkstoffe
Aluminium 6061/7075, Edelstahl 304/316, Baustahl, Messing, PEEK, Delrin, Nylon.
| Werkstoff / Güte | Typischer Zustand | Zerspanbarkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 6061 | T6 (lösungsgeglüht und ausgehärtet) | Leicht: gut zerspanbar, gute Spankontrolle | Halterungen, Gehäuse, Vorrichtungen, Prototypen bis zur Serie |
| Aluminium 7075 | T6 / T651 | Schwerer: mehr Werkzeugverschleiß, versteifte Aufspannungen nötig | Hochfeste, gewichtskritische Teile; nicht zum Schweißen geeignet |
| Edelstahl 304 / 304L | Weichgeglüht | Kaltverfestigend: niedrigere Schnittgeschwindigkeiten, Positive Vorschübe | Allgemeine Korrosionsbeständigkeit, Lebensmittel- und Verfahrenstechnik |
| Edelstahl 316 / 316L | Weichgeglüht | Zäher als 304: mehr Werkzeugverschleiß | Chlorid-, Marine-, Medizin- und Pharmaanwendungen |
| Kohlenstoffstahl 1018 / 1045 | Walzblank / normalisiert | Leicht bis mittel; braucht Rostschutz | Wellen, Platten, Schweißkonstruktionen, Werkzeugkörper |
| Messing C360 | H02 halbhart | Ausgezeichnet: hohe Geschwindigkeiten, saubere Flächen | Beschläge, Buchsen, Verbinder, dekorative Teile |
| Kupfer C110 | Weichgeglüht / H02 | Zäh: scharfe Werkzeuge und große Spanwinkel | Leitfähigkeit, Stromschienen, Wärmemanagement |
| Titan Grade 5 (Ti-6Al-4V) | Wärmebehandelt | Schwierig: niedrige Geschwindigkeiten, Wärmekontrolle, Werkzeugverschleiß | Luft- und Raumfahrt, Medizintechnik, leichte Hochlastteile |
| Technische Kunststoffe (POM, PEEK, PA) | Extrudiert / getempert | Leicht bis zäh: Spannbacken weich, scharfe Werkzeuge | Isolation, Reibungsminderung, Chemie- und Verschleißteile |
Oberflächen
Fräsfrisch, eloxiert (Typ II/III), gestrahlt, pulverbeschichtet, poliert.
| Veredelung | Was sie bewirkt | Angeben, wenn |
|---|---|---|
| Blank zerspant | Werkzeugspuren sichtbar; Ra typisch 1,6–3,2 µm | Das Teil muss nur funktionieren |
| Glasperlenstrahlen | Uniforme matte Oberfläche, überdeckt Werkzeugspuren | Sichtteile vor dem Eloxieren |
| Eloxal Typ II | Baut eine Oxidschicht auf; Farboptionen | Aluminium-Optik plus mäßiger Korrosions- und Verschleißschutz |
| Harteloxal Typ III | Dickere, härtere Oxidschicht | Gleitende oder belastete Aluminiumflächen |
| Chromatierung | Dünner Schutzfilm, der leitfähig bleibt | Elektrisches Bonden oder Erdung an Aluminium |
| Chemisch Nickel | Uniforme, harte, korrosionsbeständige Schicht | Verschleiß plus Korrosion, auch in Bohrungen |
| Verzinken | Wirtschaftlicher Opferschutz gegen Korrosion | Stahlteile im Innen- oder geschützten Außenbereich |
| Pulverbeschichtung | Dicke, dauerhafte, dekorative Schicht | Das Aussehen ist die Anforderung |
| Passivieren | Entfernt freies Eisen und stellt die Oxidschicht wieder her | Edelstahlteile nach der Zerspanung |
| Spannungsarmglühen / Wärmebehandlung | Baut Eigenspannungen vor oder nach der Bearbeitung ab | Dünne Wände und enge Toleranzen, die die Bearbeitung überstehen müssen |
Toleranzen
ISO 2768-m Standard; ±0,01 mm an kritischen Maßen nach Prüfung möglich.
| Zeichnungseintrag | Was er erfordert | Wirkung auf Kosten und Durchlaufzeit |
|---|---|---|
| Allgemein: ±0,25 mm / ±0,010 in | Standardwerkzeug, Maßprüfung | Basis: kein Aufschlag |
| Standard: ±0,13 mm / ±0,005 in | Maschine in gutem Zustand, Erstteilprüfung | Geringer Aufschlag; der übliche Kalkulationsstandard |
| Eng: ±0,025 mm / ±0,001 in | Geschliffene oder Diamantwerkzeuge, Temperaturkontrolle, KMG | Sprungänderung: langsamere Schnitte plus Vollprüfung |
| Präzision: ±0,013 mm / ±0,0005 in | Schlichtsäle, Lehren, kontrollierte Umgebung | Die Zerspanung bestimmt den Preis; oft ein eigenes Verfahren |
| Position / Winkeligkeit (GD&T) | Bezugskontrolle, eine Aufspannung für zusammenhängende Features | Hängt davon ab, über wie viele Aufspannungen sich der Bezug erstreckt |
| Oberfläche Ra 0,8 µm oder feiner | Feinere Zustellung, Polieren oder Schlichtdurchgang | Bringt einen Verfahrensschritt, nicht nur Zerspanungszeit |
Häufige Fragen
Welche maximale Bauteilgröße können Sie fräsen?
Typischer Bearbeitungsraum bis ca. 1000 mm auf der längsten Achse; größere Teile nach Zeichnungsprüfung.
Können Sie von Stangen, Platten und Gussrohlingen fräsen?
Ja. Wir fräsen von Stange, Platte, Schmiedeteilen und kundengestellten Gussteilen mit aufmaßbezogener Aufspannung.
Liefern Frästeile mit Prüfbericht?
Ja, jede Charge wird mit Maßprüfbericht geliefert; Messberichte (CMM) auf Anfrage.