
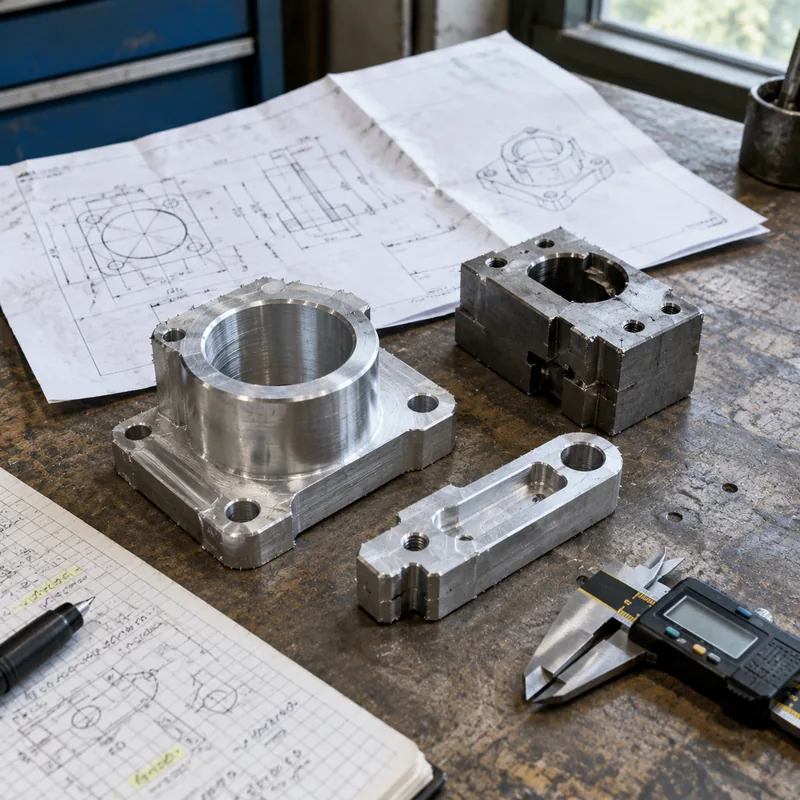
Encomende uma única peça de protótipo — não há quantidade mínima de pedido. A prototipagem CNC é usinada em materiais de grau de produção com tolerâncias de produção, não apenas um modelo visual, de modo que o que você testa é o que vai enviar.
O prazo típico é de 3–7 dias úteis a partir da aprovação do desenho. Como protótipos e peças de produção rodam nos mesmos processos e materiais, o seu design validado escala diretamente para a produção de baixo volume sem retrabalho.
Capacidades
- Protótipos de peça única — sem MOQ
- Prazo típico de 3–7 dias úteis
- Metais e plásticos de grau de produção
- Feedback DFM antes do início da usinagem
- Itere projetos entre pedidos sem custos de ferramental
Materiais típicos
Alumínio 6061/7075, aço inoxidável 304/316, latão, ABS, policarbonato, POM (Delrin), nylon — materiais de grau de produção para testes funcionais.
| Material / liga | Estado típico | Usinabilidade | Onde se encaixa |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado e envelhecido) | Fácil: bom corte, bom controle de cavaco | Suportes, carcaças, dispositivos, protótipos rumo à produção |
| Aluminium 7075 | T6 / T651 | Mais difícil: maior desgaste de ferramenta, exige fixações rígidas | Peças de alta resistência e peso crítico; não indicada para solda |
| Stainless 304 / 304L | Recozido | Encrua: velocidades menores, avanço positivo | Resistência geral à corrosão, equipamentos alimentícios e de processo |
| Stainless 316 / 316L | Recozido | Mais tenaz que o 304: maior desgaste de ferramenta | Exposição a cloretos, ambiente marinho, setor médico e farmacêutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; exige proteção contra ferrugem | Eixos, chapas, conjuntos soldados, corpos de dispositivos |
| Brass C360 | H02 meio duro | Excelente: altas velocidades, acabamento limpo | Conexões, buchas, conectores, peças decorativas |
| Copper C110 | Recozido / H02 | Pegajosa: ferramentas afiadas e grandes ângulos de saída | Condutividade, barramentos, gestão térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recozido de laminação | Difícil: baixas velocidades, controle de calor, desgaste de ferramenta | Aeroespacial, médico e peças leves de alta resistência |
| Plásticos de engenharia (POM, PEEK, PA) | Extrudados / recozidos | De fácil a pegajosa: mordentes macios, ferramentas afiadas | Isolamento, baixo atrito, peças químicas e de desgaste |
Acabamentos
Como usinado para testes funcionais; anodização, polimento e jateamento com microesferas disponíveis para protótipos prontos para apresentação.
| Acabamento | O que faz | Especificar quando |
|---|---|---|
| Como usinado | Marcas de ferramenta visíveis; Ra tipicamente 1.6-3.2 µm | A peça só precisa funcionar |
| Jateamento de microesferas | Superfície fosca uniforme, disfarça as marcas de ferramenta | Peças estéticas antes da anodização |
| Anodização Tipo II | Cria uma camada de óxido; opções de cor | Aparência de alumínio mais resistência moderada à corrosão e ao desgaste |
| Anodização dura Tipo III | Camada de óxido mais espessa e dura | Superfícies de alumínio sujeitas a deslizamento ou desgaste |
| Conversão por cromato | Película protetora fina que permanece condutiva | Aterramento ou ligação elétrica em alumínio |
| Níquel químico | Camada uniforme, dura e resistente à corrosão | Desgaste mais corrosão, inclusive dentro de furos |
| Zinco eletrolítico | Proteção sacrificial econômica contra corrosão | Peças de aço em serviço interno ou abrigado |
| Pintura a pó | Camada espessa, durável e decorativa | Quando a aparência é o requisito |
| Passivação | Remove o ferro livre e restaura o filme de óxido | Peças de aço inox após a usinagem |
| Alívio de tensões / tratamento térmico | Elimina tensões residuais antes ou depois da usinagem | Paredes finas e tolerâncias estreitas que precisam sobreviver à usinagem |
Tolerâncias
Padrão ±0.1–0.2 mm; recursos de precisão a ±0.05 mm confirmados durante a análise do desenho.
| Indicação | O que exige | Efeito no custo e no prazo |
|---|---|---|
| Geral: ±0.25 mm / ±0.010 in | Ferramentaria padrão, verificação dimensional | Linha de base: sem acréscimo |
| Padrão: ±0.13 mm / ±0.005 in | Máquina em boas condições, inspeção da primeira peça | Acréscimo pequeno; o padrão usual de orçamento |
| Estreita: ±0.025 mm / ±0.001 in | Ferramentas retificadas ou de diamante, controle de temperatura, CMM | Mudança de degrau: passes mais lentos e inspeção completa |
| Precisão: ±0.013 mm / ±0.0005 in | Passes de acabamento, calibradores, ambiente controlado | A usinagem domina o preço; frequentemente uma operação à parte |
| Posição / angularidade (GD&T) | Controle de datums, uma única fixação quando as feições se relacionam | Depende de quantas fixações o datum atravessa |
| Rugosidade Ra 0.8 µm ou menor | Passes mais finos, polimento ou passe de acabamento | Adiciona uma etapa de processo, não só tempo de usinagem |
Perguntas frequentes
Posso encomendar apenas uma peça de protótipo?
Sim. Não há quantidade mínima de pedido. Pedidos de peça única são cotados da mesma forma que lotes — envie o seu arquivo CAD e receba um preço com feedback DFM.
Devo prototipar com usinagem CNC ou impressão 3D?
Os protótipos CNC usam materiais de produção com tolerâncias precisas, de modo que os resultados dos testes se transferem para as peças de produção. A impressão 3D é mais rápida para modelos visuais grosseiros, mas limitada em materiais e precisão. Para testes funcionais — ajustes, cargas, roscas, vedação — o CNC é a escolha confiável.
Com que rapidez posso receber um protótipo?
O prazo típico é de 3–7 dias úteis a partir da aprovação do desenho, dependendo da complexidade e do acabamento. Opções aceleradas são cotadas caso a caso para projetos urgentes.
Posso iterar o projeto entre rodadas de protótipo?
Sim, e não custa nada em referramentação. A prototipagem CNC não tem moldes nem matrizes — revise o arquivo CAD, e a próxima iteração é usinada a partir do modelo atualizado com uma nova cotação.