
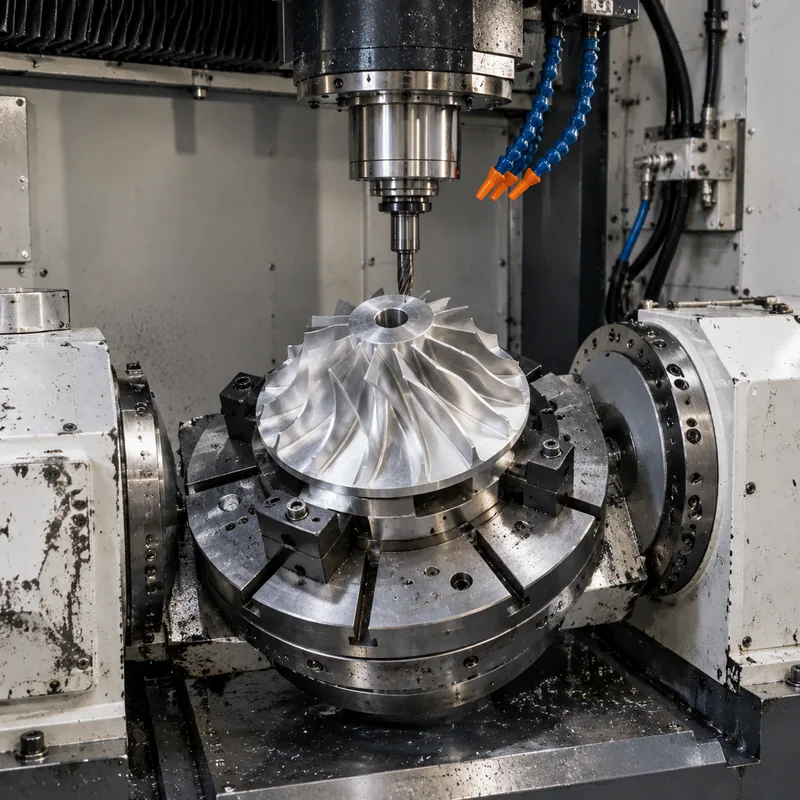
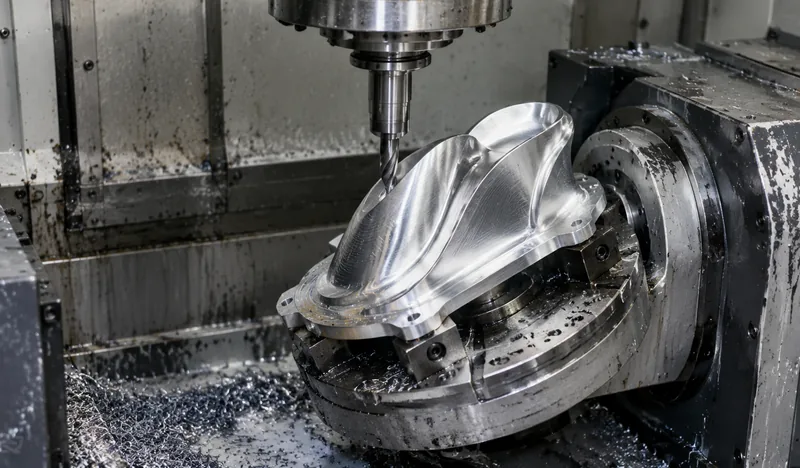
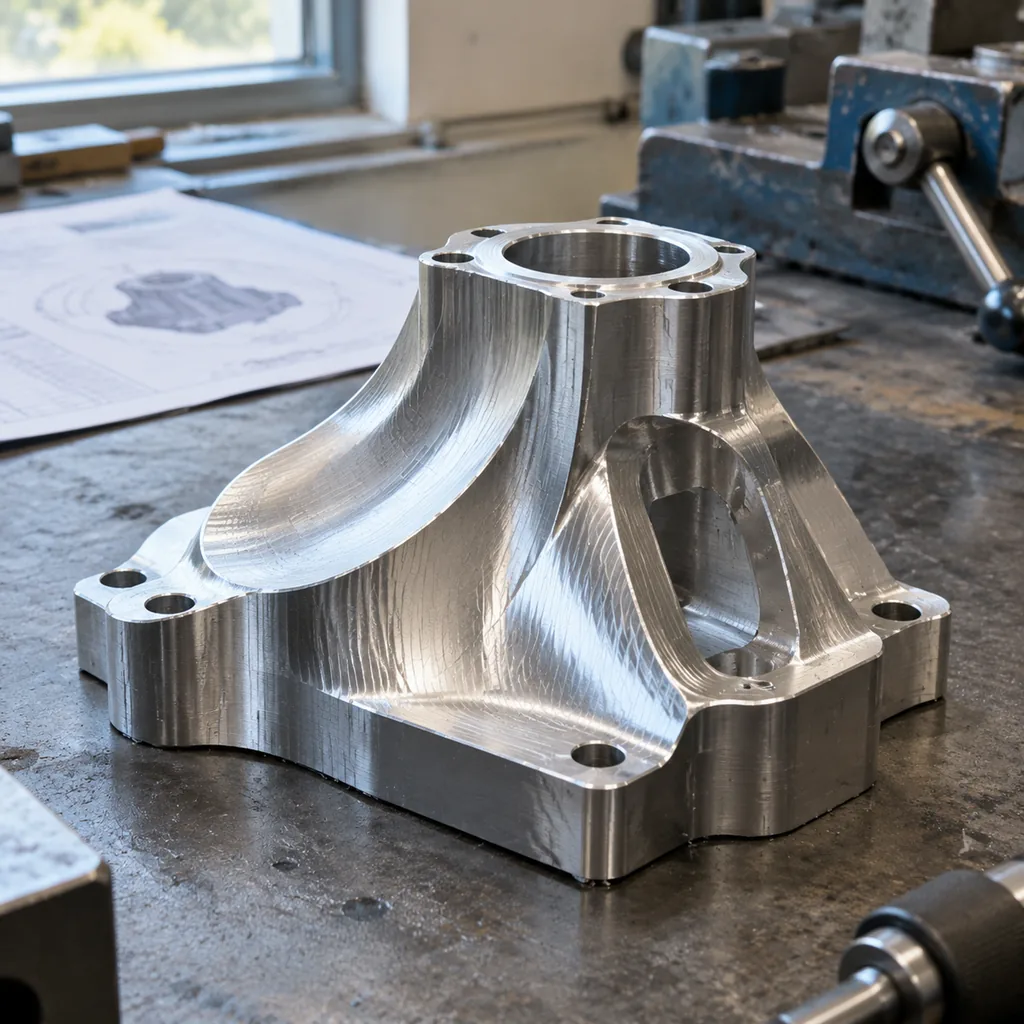
5軸CNC加工は、切削工具が3つの直線軸(X、Y、Z)に沿って移動し、ワークピースまたはスピンドルが通常AおよびBと呼ばれる2つの追加軸で回転する除去加工プロセスです。そのため、再クランプなしに、ほぼあらゆる方向から部品にアプローチできます。3軸設備では複数の段取りを必要とする形状(インペラ、タービンブレード、整形外科用インプラント、複合角度ブラケットなど)を、1回の段取りで完了させることができます。
購買者が5軸加工を選ぶのは、幾何学的および経済的な理由であり、外観上の理由ではありません。複雑な形状に直接アクセスできるようになります。段取りが少ないことはデータムのシフトが少ないことを意味し、関連する特徴同士の位置関係がより厳密に保たれます。本来なら3つまたは4つの別々の工程を経る必要がある部品を、1工程で生産できることが多く、これによりリードタイム、取り扱い、および累積誤差が削減されます。5軸の機械時間単価は高いですが、段取りの集約を考慮すると、部品あたりの総コストは頻繁に低下します。
信頼できる5軸ソースと平凡なソースの違いは、めったに機械のリストにあるものではありません。それはプロセスエンジニアリングです:CAMプログラミングの品質、ワークホールディングの設計、工具の選択、工程内測定、そして図面に対して曲面を検証する規律です。CNC加工メーカーとして、私たちは、その部品の幾何学、材料、および数量に合わせた機器で部品を製造します — 見積もり前のエンジニアリングレビューと納品時の検査ドキュメントを含めて。
加工能力
- 1回の段取り加工ですべての特徴を1つのデータムに基づかせることで、関連する面間の累積位置誤差を削減します。
- アンダーカット、複合角度、輪郭プロファイルなどの複雑な幾何学形状を、専用の特殊治具なしに加工可能にします。
- 段取りの回数と部品の取り扱いが減少するため、複数工程の3軸ワークフローと比較して、複雑な部品のリードタイムが短縮されます。
- 短くて剛性の高い切削工具は、深い場所や角度のある特徴に到達し、より良い表面仕上げと寸法制御を実現します。
- 治具と段取りのオーバーヘッドが低いため、プロトタイプおよび低~中量生産において5軸は経済的です。
- CAM駆動の工具経路の再現性により、初号品から繰り返し生産オーダーまで、一貫した文書化された部品品質がサポートされます。
- 見積もりから納品までの単一のサプライヤー — 単一のエンジニアリングレビュー、1つの生産スケジュール、および1つの納品場所 — 複数の専門ベンダーを調整する代わりに。
主な対応材料
アルミニウム7075/6061、チタンTi-6Al-4V、ステンレス鋼17-4PH/316、インコネル(要相談)、エンジニアリングプラスチック。
| 材質 / 規格 | 標準的な状態 | 被削性 | 適する用途 |
|---|---|---|---|
| アルミニウム 6061 | T6(溶体化処理・時効硬化) | 容易:切削性が良く、切屑処理も安定 | ブラケット、ハウジング、治具、試作から量産へ |
| アルミニウム 7075 | T6 / T651 | やや難:工具摩耗が多く、剛性のあるセットアップが前提 | 高強度・軽量化が重要な部品。溶接には不向き |
| ステンレス 304 / 304L | 焼なまし | 加工硬化する:低速切削、正前角すくい角 | 一般的な耐食性。食品・プロセス設備 |
| ステンレス 316 / 316L | 焼なまし | 304より粘い:工具摩耗が増加 | 塩化物環境、海洋、医療・医薬品用途 |
| 炭素鋼 1018 / 1045 | 圧延 / 焼ならし | 容易〜中程度:錆止めが必要 | シャフト、板、溶接構造物、金型ベース |
| 真鍮 C360 | H02 半硬質 | 極めて容易:高速切削で良好な仕上げ | 継手、ブッシュ、コネクタ、装飾部品 |
| 銅 C110 | 焼なまし / H02 | 粘り材:鋭利な工具と大きなすくい角 | 導電性、ブスバー、熱管理 |
| チタン Grade 5(Ti-6Al-4V) | ミルアニール | 困難:低速切削、熱管理、工具摩耗 | 航空宇宙、医療、軽量高強度部品 |
| エンジニアリングプラスチック(POM、PEEK、PA) | 押出 / 焼なまし | 容易〜粘り材:ソフトジョーと鋭利な工具 | 絶縁、低摩擦、耐薬品・耐摩耗部品 |
仕上げ
加工仕上げのまま、アルマイト、不動態化処理、研磨、ビーズブラスト。
| 表面処理 | 効果 | 指定すべき場面 |
|---|---|---|
| 切削仕上げのまま | 工具痕が残る。Ra は通常 1.6〜3.2 µm | 機能だけが求められる部品 |
| ビードブラスト | 均一なマット面。工具痕をぼかす | アルマイト前の外観部品 |
| アルマイト タイプ II | 酸化皮膜を形成。色指定が可能 | アルミの外観と中程度の耐食・耐摩耗が要るとき |
| 硬質アルマイト タイプ III | より厚く硬い酸化皮膜 | 摺動・摩耗するアルミ面 |
| クロメート処理 | 導電性を保つ薄い保護皮膜 | アルミの電気ボンディングやアース |
| 無電解ニッケル | 均一で硬く耐食性のある皮膜 | 摩耗と腐食の両方。ボア内部も含む |
| 亜鉛めっき | 経済的な犠牲防食 | 屋内・屋外庇下の鋼部品 |
| 粉体塗装 | 厚く耐久性のある装飾皮膜 | 外観が要件のとき |
| 不動態化 | 遊離鉄を除去し酸化皮膜を回復 | 切削後のステンレス部品 |
| 焼なまし / 熱処理 | 加工前後の残留応力を除去 | 加工に耐えるべき薄肉・狭公差部品 |
公差
レビュー後、重要な特徴で±0.01 mmまで達成可能;要請に応じてCMMレポートで検証。
| 図面指示 | 必要なこと | コストとリードタイムへの影響 |
|---|---|---|
| 一般:±0.25 mm / ±0.010 in | 標準工具、寸法検査 | 基準:上乗せなし |
| 標準:±0.13 mm / ±0.005 in | 良好な状態の工作機械、初品検査 | 小幅な上乗せ。通常の見積もり前提 |
| 精密:±0.025 mm / ±0.001 in | 研削・ダイヤモンド工具、温度管理、CMM | 段差的増加:切削が遅くなり全数検査 |
| 高精密:±0.013 mm / ±0.0005 in | 仕上げパス、ゲージ、環境管理 | 切削が価格を支配。別工程になることが多い |
| 位置度・角度度(GD&T) | データム管理、関連する形状は一体セットアップで | データムがまたぐセットアップ数に依存 |
| 表面粗さ Ra 0.8 µm 以下 | 細かい切り込み、研磨または仕上げパス | 切削時間だけでなく工程が増える |
よくある質問
5軸部品の見積もりに必要なものは何ですか?
3D CADモデル(STEPまたはIGES推奨)と、公差、データム、材料、仕上げを示した2D図面。数量と目標納期を追加してください。モデルしかない場合でも、見積もりを行い、公差の前提事項を確認のためにフラグ付けできます。
同時5軸加工と3+2加工の違いは何ですか?
3+2加工は、切削移動の間、部品を固定角度で位置決めします。同時5軸加工は切削中に5つの軸すべてを動かし、これはインペラ、ブレード、連続した輪郭に不可欠であり、一般的に複雑な曲面でより良い表面仕上げをもたらします。
単一のプロトタイプを注文し、後で量産に拡大することはできますか?
はい。同じCAMプログラムと段取りロジックが初号品から繰り返しオーダーまで引き継がれるため、プロトタイプで承認された部品は量産時にも一貫して再現されます。
どのような品質ドキュメントが利用可能ですか?
図面に基づく寸法検査は標準です。材料証明書、初号品検査報告書、および表面または硬さの報告書は、見積もり段階で指定できます。
5軸加工は3軸加工より安くなるのはいつですか?
工程を削減できるときです。部品に3つまたは4つの向きが必要な場合、1つの5軸段取りに集約することで、治具、取り扱い、リードタイムを削減し、高い機械レートを相殺できるほどになります。