
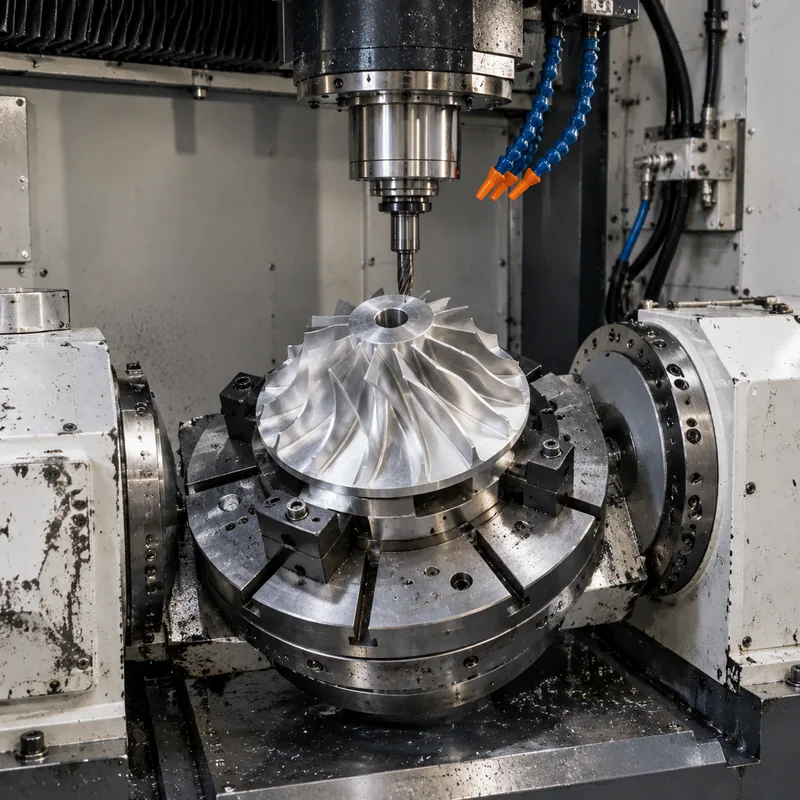
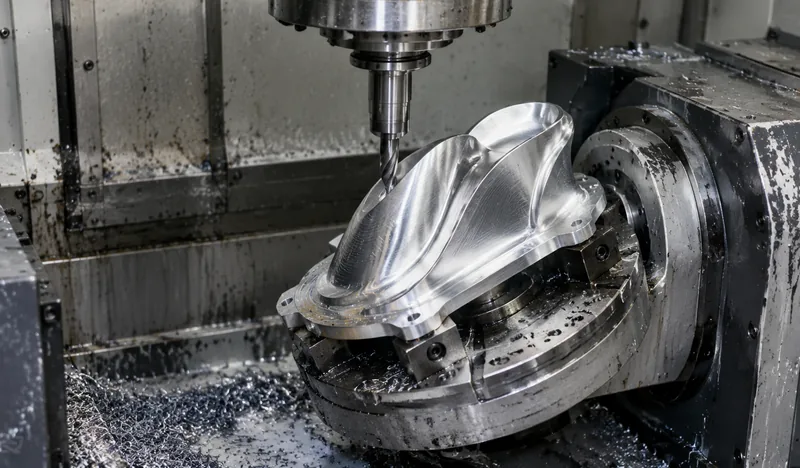
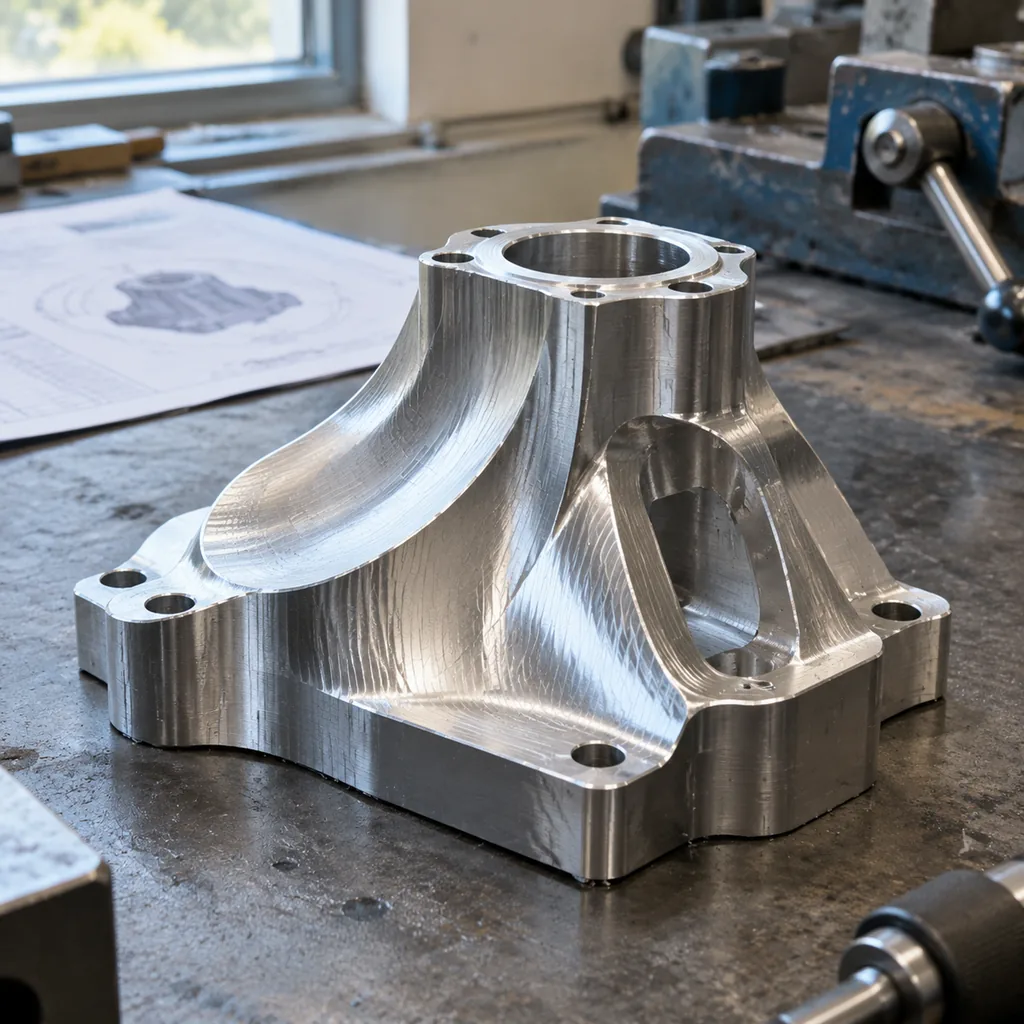
Beş eksenli CNC işleme, kesici takımın üç doğrusal eksende (X, Y, Z) hareket ettiği, iş parçasının veya iş mili iki ek eksende — tipik olarak A ve B olarak adlandırılan — dönerken talaşlı imalat yapılan bir prosesdir. Takım böylece parçaya yeniden sıkııştırma yapmadan neredeyse her yönden yaklaşabilir. 3 eksenli ekipmanda çoklu bağlama gerektiren geometriler — çarklar, türbin kanatları, ortopedik implantlar, bileşik açılı braketler — tek bir bağlamada tamamlanabilir.
Alıcılar 5 eksen işlemeyi kozmetik değil, geometrik ve ekonomik nedenlerle seçer. Karmaşık özellikler doğrudan ulaşılabilir hale gelir. Daha az bağlama, daha az datum kayması demektir; böylece ilişkili özellikler birbirine daha sıkı konumsal ilişkilerle tutulur. Aksi halde üç veya dört ayrı operasyondan geçecek bir parça çoğu zaman tek operasyonda üretilebilir; bu da teslim süresini, taşımayı ve birikmiş hatayı azaltır. 5 eksenli makine-saat ücretleri daha yüksek olsa da, bağlama konsolidasyonu hesaba katıldığında parça başına toplam maliyet sıkça düşer.
Güvenilir bir 5 eksen tedarikçi ile vasat birini ayıran şey nadiren makine listesidir. Asıl mesele proses mühendisliğidir: CAM programlama kalitesi, bağlama tasarımı, takım seçimi, süreç içi ölçüm ve konturlu yüzeyleri teknik resme göre doğrulama disiplini. Bir CNC işleme üreticisi olarak parçanızı geometrisine, malzemesine ve hacmine uygun ekipmanda işleriz — tekliften önce mühendislik incelemesi ve teslimatta denetim dokümantasyonuyla.
Yetenekler
- Tek bağlamada işleme, tüm özellikleri tek bir datum'a referanslar ve ilişkili yüzeyler arasındaki birikmiş konumlandırma hatasını azaltır.
- Alt kesmeler, bileşik açılar ve konturlu profiller gibi karmaşık geometriler, özel fikstür gerektirmeden işlenebilir hale gelir.
- Daha az bağlama ve daha az parça taşıma, karmaşık parçalarda çok operasyonlu 3 eksen iş akışlarına kıyasla teslim süresini kısaltır.
- Daha kısa ve daha rijit kesici takımlar, derin ve açılı özelliklere daha iyi yüzey kalitesi ve ölçü kontrolüyle ulaşır.
- Daha düşük fikstür ve bağlama yükü, 5 ekseni prototipler ve düşük-orta hacimli üretim serileri için ekonomik kılar.
- CAM destekli takım yolu tekrarlanabilirliği, ilk parçadan tekrar üretim siparişlerine kadar tutarlı ve belgelenmiş parça kalitesi sağlar.
- Tekliften teslimata tek tedarikçi — birkaç uzman tedarikçiyi koordine etmek yerine tek mühendislik incelemesi, tek üretim takvimi ve tek teslim noktası.
Tipik malzemeler
Alüminyum 7075/6061, titanyum Ti-6Al-4V, paslanmaz çelik 17-4PH/316, talep üzerine Inconel, mühendislik plastikleri.
| Malzeme / kalite | Tipik durum | İşlenebilirlik | Nerede kullanılır |
|---|---|---|---|
| Aluminium 6061 | T6 (çözeltilmiş ve yaşlandırılmış) | Kolay: iyi talaş kontrolü, rahat işlenir | Braketler, gövdehler, bağlama aparatları, prototipten seri üretime |
| Aluminium 7075 | T6 / T651 | Daha zor: fazla takım aşınması, rijit bağlama gerektirir | Yüksek mukavemetli, ağırlık-kritik parçalar; kaynağa uygun değil |
| Stainless 304 / 304L | Tavlanmış | Sertleşir: daha düşük devir, pozitif ilerleme | Genel korozyon direnci, gıda ve proses ekipmanları |
| Stainless 316 / 316L | Tavlanmış | 304'den daha zor: fazla takım aşınması | Klorürlü ortamlar, denizcilik, medikal ve farmasötik uygulamalar |
| Carbon steel 1018 / 1045 | Haddelenmiş / normalize | Kolaydan orta seviyeye; paslanmaya karşı korunmalı | Mil, levha, kaynaklı konstrüksiyonlar, aparat gövdeleri |
| Brass C360 | H02 yarı sert | Mükemmel: yüksek devir, temiz yüzey | Fittingler, burçlar, konektörler, dekoratif parçalar |
| Copper C110 | Tavlanmış / H02 | Yapışkan: keskin takımlar ve büyük açılar gerekir | İletkenlik, baralar, ısı yönetimi |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrika tavlamalı | Zor: düşük devir, ısı kontrolü, takım aşınması | Havacılık ve uzay, medikal, hafif yüksek mukavemetli parçalar |
| Mühendislik plastikleri (POM, PEEK, PA) | Ektrüde / tavlanmış | Kolaydan yapışkana: yumuşak ağızlar, keskin takımlar | İzolasyon, düşük sürtünme, kimya ve aşınma parçaları |
Kaplamalar
İşlenmiş hal, eloksal kaplama, pasivasyon, parlatma, kum neşterleme.
| Yüzey işlemi | Ne yapar | Ne zaman belirtilir |
|---|---|---|
| İşlenmiş olarak | Takım izleri görünür; Ra tipik 1.6-3.2 µm | Parça yalnızca işlevini görecekse |
| Kum veya cam bilye püskürtme | Düzgün mat yüzey, takım izlerini gizler | Eloksal öncesi kozmetik parçalar |
| Eloksal Type II | Oksit tabakası oluşturur; renk seçenekleri | Alüminyum görünümü artı orta düzey korozyon ve aşınma direnci |
| Sert eloksal Type III | Daha kalın ve sert oksit tabakası | Kayma veya aşınmaya maruz alüminyum yüzeyler |
| Kromat dönüşümü | İletkenliğini koruyan ince koruyucu film | Alüminyumda elektriksel birleştirme veya topraklama |
| Elektrosız nikel | Düzgün, sert, korozyona dayanıklı tabaka | Aşınma artı korozyon, delik iç yüzeyleri dahil |
| Çinko kaplama | Ekonomik, fedakâr korozyon koruması | İç mekân veya korumalı ortamdaki çelik parçalar |
| Toz boya | Kalın, dayanıklı, dekoratif tabaka | Görünüm şart olduğunda |
| Pasivasyon | Serbest demiri uzaklaştırır, oksit tabakasını onarır | İşleme sonrası paslanmaz çelik parçalar |
| Gerilmeye alma / ısıl işlem | İşleme öncesi veya sonrası artık gerilmeleri giderir | İşlemeye dayanması gereken ince et kalınlıkları ve sıkı toleranslar |
Toleranslar
Kritik özelliklerde tipik ±0.01 mm (incelemeden sonra ulaşılabilir); talep üzerine CMM raporlarıyla doğrulanır.
| Teknik resim ibaresi | Neyi gerektirir | Maliyet ve teslim süresine etkisi |
|---|---|---|
| Genel: ±0.25 mm / ±0.010 in | Standart takım, boyut kontrolü | Referans: ek ücret yok |
| Standart: ±0.13 mm / ±0.005 in | İyi durumda tezgâh, ilk parça kontrolü | Küçük ek ücret; tekliflerde olağan varsayılan |
| Sıkı: ±0.025 mm / ±0.001 in | Taşlanmış veya elmas takım, sıcaklık kontrolü, CMM | Kademeli artış: yavaş kesimler artı tam denetim |
| Hassas: ±0.013 mm / ±0.0005 in | Bitirme geçişleri, mastarlar, kontrollü ortam | Fiyatı işleme hâkim olur; sıkça ayrı bir operasyon |
| Konum / açısallık (GD&T) | Referans kontrolü, ilişkili yüzeyler için tek bağlama | Referansın kaç bağlamaya yayıldığına bağlı |
| Yüzey pürüzlülüğü Ra 0.8 µm veya daha iyi | Daha ince geçişler, parlatma veya bitirme geçişi | Sadece işleme süresi değil ayrı bir işlem adımı ekler |
Sıkça sorulan sorular
5 eksenli bir parçayı fiyatlandırmak için neye ihtiyacınız var?
Toleransları, datumları, malzemeyi ve yüzey işlemi gösteren bir 2B teknik resimle birlikte bir 3B CAD modeli (tercihen STEP veya IGES). Adet ve hedef teslim tarihinizi de ekleyin. Elinizde yalnızca model varsa, onu fiyatlandırabilir ve teyidiniz için tolerans varsayımlarını işaretleyebiliriz.
Eşzamanlı 5 eksen, 3+2 işlemeden nasıl farklıdır?
3+2, iş parçasını kesme hareketleri arasında sabit açılarda konumlandırır. Eşzamanlı 5 eksen kesim sırasında beş ekseni birden hareket ettirir; bu çarklar, kanatlar ve sürekli konturlar için gereklidir ve karmaşık eğri yüzeylerde genellikle daha iyi yüzey kalitesi üretir.
Tek bir prototip sipariş edip sonra üretime ölçekleyebilir miyim?
Evet. Aynı CAM programı ve bağlama mantığı ilk parçadan tekrar siparişlere taşınır; böylece prototipte onaylanan parçalar hacimde tutarlı biçimde yeniden üretilir.
Hangi kalite dokümantasyonu mevcut?
Teknik resminize göre boyutsal denetim standarttır. Malzeme sertifikaları, ilk parça denetim raporları ve yüzey veya sertlik raporları teklif aşamasında belirtilebilir.
5 eksen ne zaman 3 eksen işlemeden daha az maliyetli olur?
Operasyonları ortadan kaldırdığında. Bir parça üç veya dört farklı yönelim gerektiriyorsa, tek bir 5 eksen bağlamasında konsolide etmek; fikstürleme, taşıma ve teslim süresini daha yüksek makine ücretini karşılayacak kadar azaltabilir.