
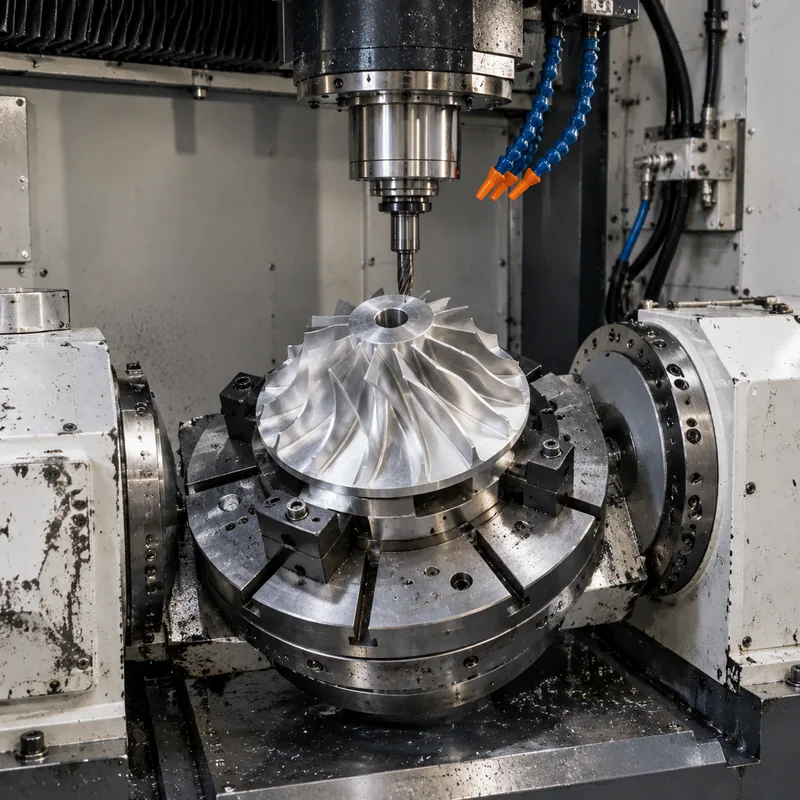
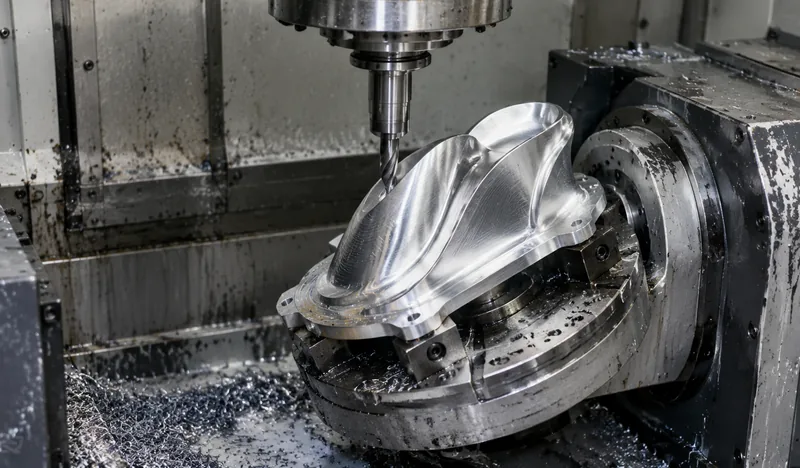
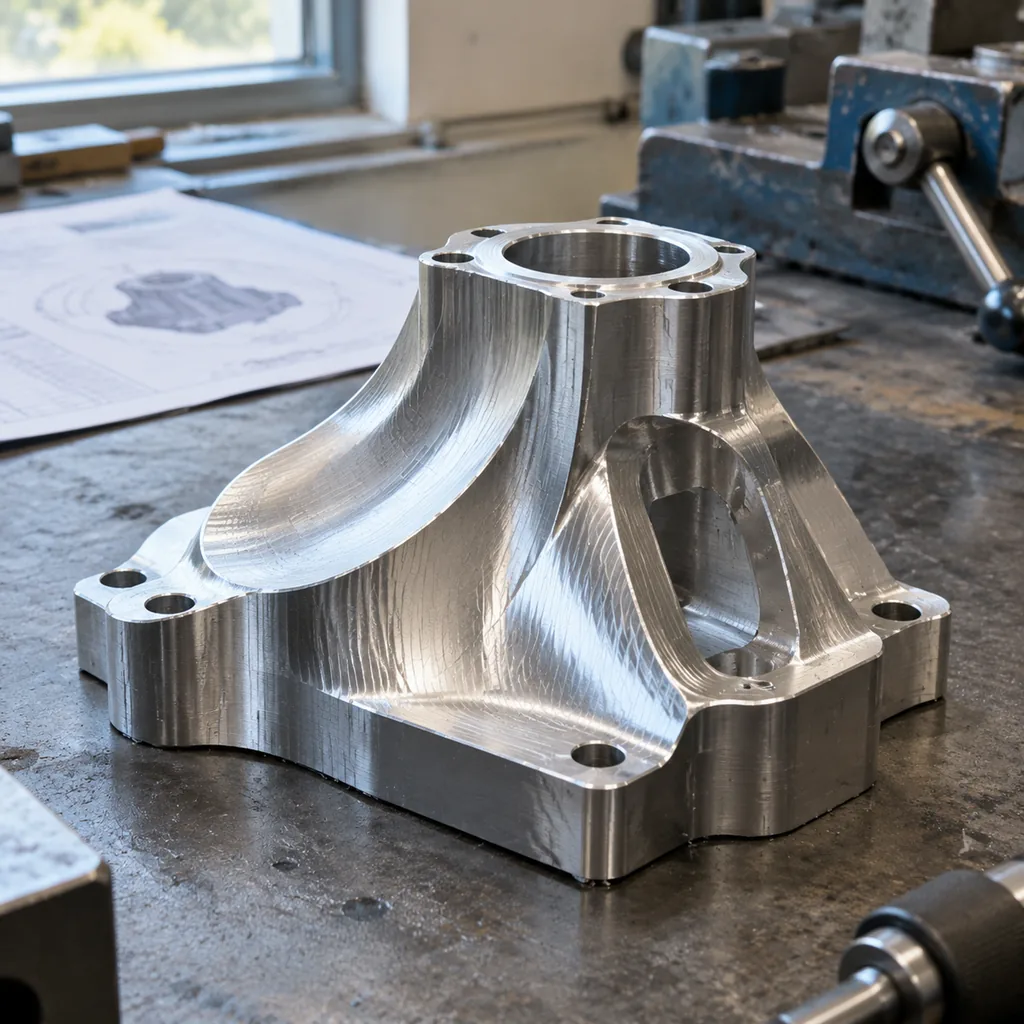
La lavorazione CNC a 5 assi è un processo di fabbricazione per asportazione di truciolo in cui l'utensile si muove lungo tre assi lineari (X, Y, Z) mentre il pezzo o il mandrino ruota su due assi aggiuntivi, in genere denominati A e B. L'utensile può quindi raggiungere il pezzo da quasi ogni direzione senza ri-bloccaggio. Geometrie che su macchine a 3 assi imporrebbero più attrezzaggi — giranti, pale di turbina, impianti ortopedici, staffe ad angoli composti — possono essere completate in un unico attrezzaggio.
Gli acquirenti scelgono la lavorazione a 5 assi per ragioni geometriche ed economiche, non estetiche. Le caratteristiche complesse diventano direttamente raggiungibili. Meno attrezzaggi significa meno spostamenti di riferimento, quindi le caratteristiche correlate mantengono tra loro relazioni posizionali più strette. Un pezzo che altrimenti attraverserebbe tre o quattro operazioni separate può spesso essere prodotto in una sola, riducendo tempo di consegna, movimentazione ed errore accumulato. Sebbene le tariffe orarie delle macchine a 5 assi siano più alte, il costo totale per pezzo spesso scende una volta considerata la riduzione degli attrezzaggi.
La differenza tra una fonte a 5 assi affidabile e una mediocre raramente sta nell'elenco delle macchine. Sta nell'ingegneria di processo: qualità della programmazione CAM, progetto del bloccaggio, scelta degli utensili, misurazione in corso di processo e disciplina nel verificare le superfici curve rispetto al disegno. In qualità di produttore di lavorazione CNC, lavoriamo il tuo pezzo su attrezzature adeguate alla sua geometria, al suo materiale e al suo volume — con revisione tecnica prima del preventivo e documentazione di ispezione alla consegna.
Capacità produttive
- La lavorazione in un unico attrezzaggio mantiene tutte le caratteristiche riferite a un solo dato, riducendo l'errore di posizionamento accumulato tra superfici correlate.
- Le geometrie complesse come sottomersioni, angoli composti e profili curvi diventano lavorabili senza attrezzature speciali dedicate.
- Meno attrezzaggi e meno movimentazione dei pezzi accorciano i tempi di consegna sulle parti complesse rispetto ai flussi a 3 assi multiplo operazione.
- Utensili da taglio più corti e rigidi raggiungono le caratteristiche profonde e inclinate con migliore finitura superficiale e controllo dimensionale.
- Minori oneri di attrezzatura e di setup rendono il 5 assi conveniente per prototipi e produzioni in serie piccole e medie.
- La ripetibilità dei percorsi utensile guidati da CAM sostiene una qualità del pezzo costante e documentata dal primo pezzo agli ordini di produzione ricorrenti.
- Un unico fornitore dal preventivo alla consegna — una sola revisione tecnica, una programmazione produttiva e un unico punto di consegna — invece di coordinare più fornitori specializzati.
Materiali tipici
Alluminio 7075/6061, titanio Ti-6Al-4V, acciaio inox 17-4PH/316, Inconel su richiesta, materie plastiche tecniche.
| Materiale / qualità | Stato tipico | Lavorabilità | Dove si adatta |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizzato e invecchiato) | Facile: buona lavorabilità, buon controllo del truciolo | Staffe, scatolature, attrezzature, prototipi verso la produzione |
| Aluminium 7075 | T6 / T651 | Più difficile: maggiore usura utensile, richiede attacchi rigidi | Parti ad alta resistenza e critiche per il peso; non saldabile |
| Stainless 304 / 304L | Ricotto | Incruenta: velocità più basse, avanzamento positivo | Resistenza generale alla corrosione, apparecchiature alimentari e di processo |
| Stainless 316 / 316L | Ricotto | Più tenace del 304: maggiore usura utensile | Esposizione a cloruri, ambiente marino, ambito medico e farmaceutico |
| Carbon steel 1018 / 1045 | Laminata / normalizzata | Facile o media; richiede protezione dalla ruggine | Alberi, lamiere, costruzioni saldate, corpi di attrezzatura |
| Brass C360 | H02 semiduro | Eccellente: alte velocità, finitura pulita | Raccordi, boccole, connettori, parti decorative |
| Copper C110 | Ricotto / H02 | Pastosa: utensili affilati e alti angoli di spoglia | Conducibilità, sbarre, gestione termica |
| Titanium Grade 5 (Ti-6Al-4V) | Ricotto di laminazione | Difficile: basse velocità, controllo del calore, usura utensile | Aerospazio, settore medico e parti leggere ad alta resistenza |
| Plastici tecnici (POM, PEEK, PA) | Estrusi / ricotti | Da facile a pastosa: morse morbide, utensili affilati | Isolamento, basso attrito, parti chimiche e antiusura |
Finiture
Come lavorato, anodizzazione, passivazione, lucidatura, sabbiatura a microsfere.
| Finitura | Cosa fa | Specificarla quando |
|---|---|---|
| Così come lavorata | Segni utensile visibili; Ra tipico 1.6-3.2 µm | Il pezzo deve solo funzionare |
| Sabbiatura a microsfere | Superficie opaca uniforme, nasconde i segni utensile | Parti estetiche prima dell'anodizzazione |
| Anodizzazione Tipo II | Crea uno strato di ossido; opzioni di colore | Estetica dell'alluminio più moderata resistenza a corrosione e usura |
| Anodizzazione dura Tipo III | Strato di ossido più spesso e duro | Superfici in alluminio soggette a scorrimento o usura |
| Conversione al cromato | Pellicola protettiva sottile che resta conduttiva | Bonding elettrico o messa a terra sull'alluminio |
| Nichel chimico | Strato uniforme, duro e resistente alla corrosione | Usura più corrosione, incluso l'interno dei fori |
| Zincatura | Protezione sacrificale economica dalla corrosione | Parti in acciaio in servizio interno o riparato |
| Verniciatura a polvere | Strato spesso, durevole e decorativo | Quando l'aspetto è il requisito |
| Passivazione | Rimuove il ferro libero e ripristina il film di ossido | Parti in acciaio inox dopo la lavorazione |
| Distensione / trattamento termico | Elimina le tensioni residue prima o dopo la lavorazione | Pareti sottili e tolleranze ristrette che devono sopravvivere alla lavorazione |
Tolleranze
±0.01 mm ottenibile sulle caratteristiche critiche dopo revisione; verificato con rapporti CMM su richiesta.
| Quota indicata | Cosa richiede | Effetto su costi e tempi di consegna |
|---|---|---|
| Generale: ±0.25 mm / ±0.010 in | Utensileria standard, controllo dimensionale | Base: nessun supplemento |
| Standard: ±0.13 mm / ±0.005 in | Macchina in buono stato, verifica del primo pezzo | Supplemento contenuto; il default abituale nei preventivi |
| Ristretta: ±0.025 mm / ±0.001 in | Utensili rettificati o al diamante, controllo della temperatura, CMM | Cambio di gradino: passate più lente più ispezione completa |
| Precisione: ±0.013 mm / ±0.0005 in | Passate di finitura, misuratori, ambiente controllato | La lavorazione domina il prezzo; spesso un'operazione separata |
| Posizione / angularità (GD&T) | Controllo dei dati, un solo attacco per le quote correlate | Dipende da quanti attacchi copre il dato di riferimento |
| Rugosità Ra 0.8 µm o inferiore | Passate più fini, lucidatura o passata di finitura | Aggiunge una fase di processo, non solo tempo di lavorazione |
Domande frequenti
Cosa serve per quotare una parte a 5 assi?
Un modello CAD 3D (preferibilmente STEP o IGES) più un disegno 2D che indichi tolleranze, riferimenti, materiale e finitura. Aggiungi quantità e data di consegna desiderata. Se hai solo un modello, possiamo quotarlo e segnalare le ipotesi di tolleranza per la tua conferma.
In cosa differisce il 5 assi simultaneo dalla lavorazione 3+2?
Il 3+2 posiziona il pezzo ad angoli fissi tra i passaggi di taglio. Il 5 assi simultaneo muove tutti e cinque gli assi durante il taglio, condizione indispensabile per giranti, pale e profili continui, e produce in genere una migliore finitura superficiale sulle superfici curve complesse.
Posso ordinare un singolo prototipo e passare alla produzione in seguito?
Sì. Lo stesso programma CAM e la stessa logica di attrezzaggio si trasportano dal primo pezzo agli ordini ricorrenti, quindi le parti approvate in prototipo si riproducono in modo costante in volume.
Quale documentazione di qualità è disponibile?
L'ispezione dimensionale rispetto al tuo disegno è standard. Certificati dei materiali, rapporti di ispezione del primo pezzo e rapporti di superficie o di durezza possono essere specificati in fase di preventivo.
Quando il 5 assi costa meno della lavorazione a 3 assi?
Quando elimina operazioni. Se una parte richiede tre o quattro orientamenti, la riduzione a un unico attrezzaggio a 5 assi può tagliare attrezzature, movimentazione e tempi di consegna abbastanza da compensare la tariffa oraria più alta.