
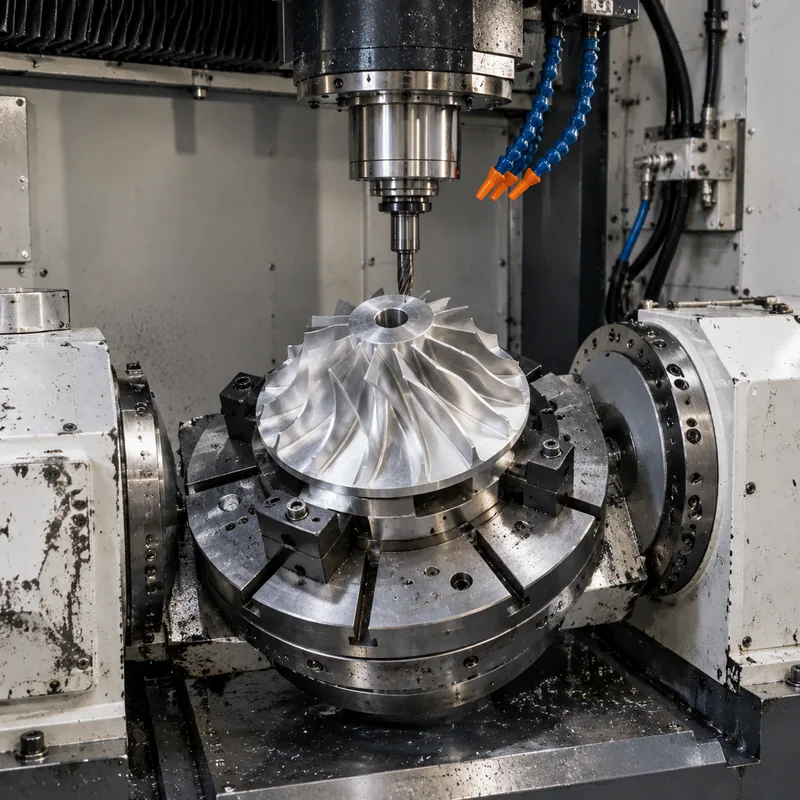
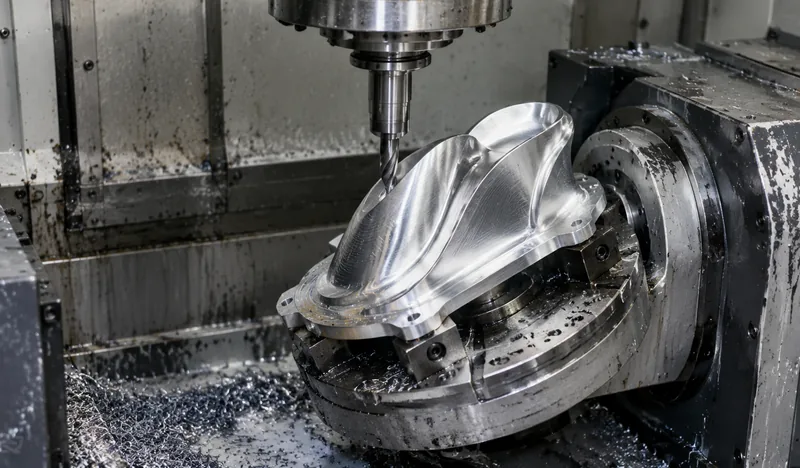
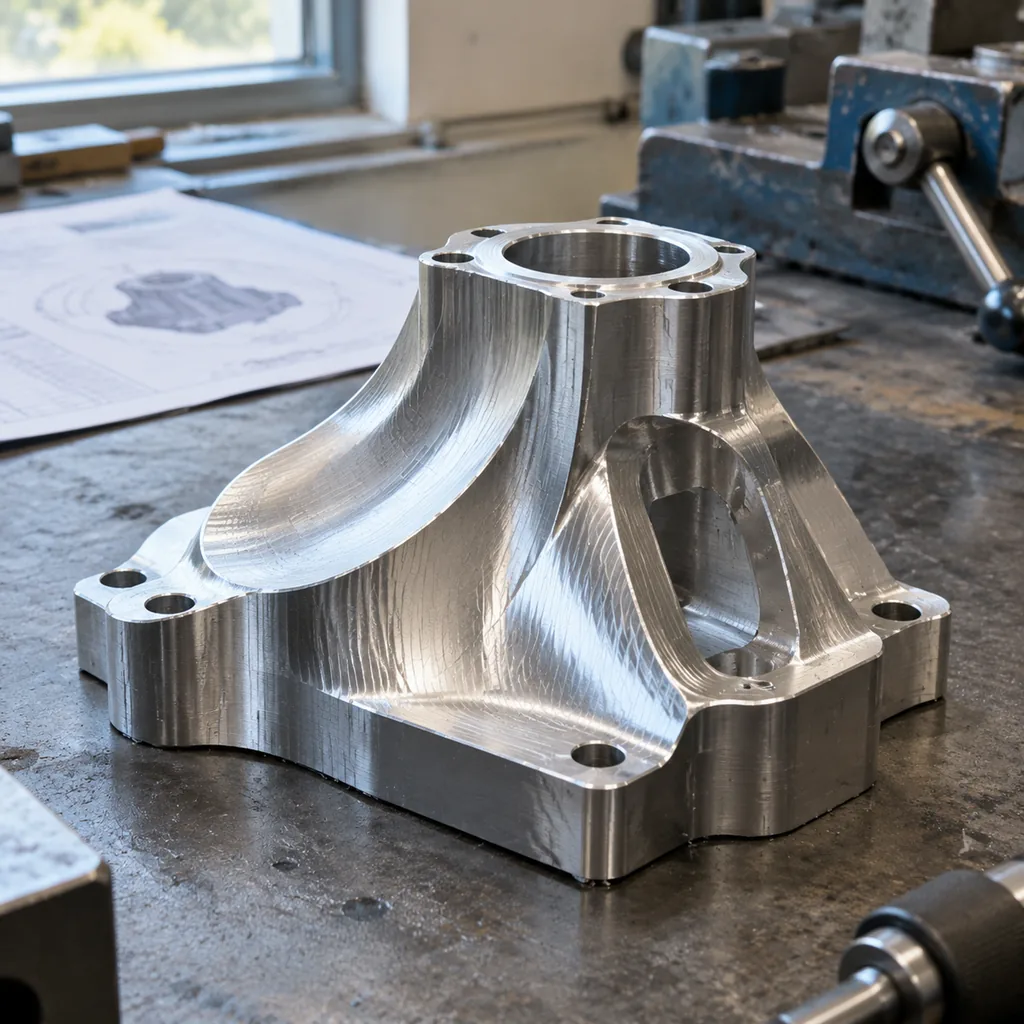
L'usinage CNC 5 axes est un procédé de fabrication par soustraction dans lequel l'outil de coupe se déplace selon trois axes linéaires (X, Y, Z) tandis que la pièce ou la broche tourne sur deux axes supplémentaires, généralement étiquetés A et B. L'outil peut donc approcher la pièce de presque n'importe quelle direction sans avoir à la repositionner. Des géométries qui nécessiteraient plusieurs configurations sur des équipements 3 axes — telles que les roues de pompe, les aubes de turbine, les implants orthopédiques, les supports à angles composés — peuvent être réalisées en une seule opération.
Les acheteurs choisissent l'usinage 5 axes pour des raisons géométriques et économiques, et non esthétiques. Les caractéristiques complexes deviennent directement accessibles. Moins de configurations signifient moins de changements de référence, de sorte que les caractéristiques associées maintiennent des relations positionnelles plus étroites les unes envers les autres. Une pièce qui passerait autrement par trois ou quatre opérations distinctes peut souvent être produite en une seule, réduisant ainsi les délais, la manutention et l'erreur cumulée. Bien que les taux horaires des machines 5 axes soient plus élevés, le coût total par pièce diminue fréquemment une fois la consolidation des configurations prise en compte.
La différence entre une source fiable en usinage 5 axes et une source médiocre se joue rarement au niveau de la liste des machines. C'est une question d'ingénierie des processus : qualité de la programmation FAO, conception des bridages, sélection des outils, mesure en cours de processus, et la rigueur nécessaire pour vérifier les surfaces profilées par rapport au plan. En tant que fabricant en usinage CNC, nous produisons votre pièce sur des équipements adaptés à sa géométrie, son matériau et son volume — avec une révision technique avant le devis et une documentation d'inspection à la livraison.
Capacités
- L'usinage en configuration unique maintient toutes les caractéristiques référencées à une seule donnée, réduisant l'erreur de positionnement cumulée entre les surfaces associées.
- La géométrie complexe telle que les dépouilles, les angles composés et les profils contournés devient usinable sans nécessiter de montures spéciales dédiées.
- Moins de configurations et moins de manipulation des pièces raccourcissent les délais pour les pièces complexes par rapport aux flux de travail 3 axes à opérations multiples.
- Des outils de coupe plus courts et plus rigides atteignent les caractéristiques profondes et inclinées avec une meilleure finition de surface et un meilleur contrôle dimensionnel.
- Des frais généraux de bridage et de configuration réduits rendent l'usinage 5 axes économique pour les prototypes et les séries de production de petit à moyen volume.
- La répétabilité des parcours d'outils pilotés par FAO assure une qualité de pièce cohérente et documentée, du premier article jusqu'aux commandes de production répétées.
- Un seul fournisseur du devis à la livraison — une seule révision technique, un seul calendrier de production et un seul point de livraison — au lieu de coordonner plusieurs fournisseurs spécialisés.
Matériaux typiques
Aluminium 7075/6061, titane Ti-6Al-4V, acier inoxydable 17-4PH/316, Inconel sur demande, plastiques techniques.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Brut d'usinage, anodisation, passivation, polissage, grenaillage.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
±0.01 mm réalisable sur les caractéristiques critiques après revue ; vérifié avec des rapports MMT sur demande.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Questions fréquentes
De quoi avez-vous besoin pour coter une pièce 5 axes ?
Un modèle CAO 3D (STEP ou IGES préféré) plus un dessin 2D indiquant les tolérances, les références, le matériau et la finition. Ajoutez la quantité et votre date de livraison cible. Si vous n'avez qu'un modèle, nous pouvons le coter et signaler les hypothèses de tolérance pour votre confirmation.
En quoi le 5 axes simultané diffère-t-il de l'usinage 3+2 ?
Le 3+2 positionne la pièce à des angles fixes entre les mouvements de coupe. Le 5 axes simultané déplace les cinq axes pendant la coupe, ce qui est essentiel pour les roues de pompe, les aubes et les contours continus, et produit généralement une meilleure finition de surface sur les surfaces courbes complexes.
Puis-je commander un prototype unique et passer à la production plus tard ?
Oui. Le même programme FAO et la même logique de configuration s'appliquent du premier article aux commandes répétées, de sorte que les pièces approuvées lors du prototypage sont reproduites de manière cohérente en volume.
Quelle documentation qualité est disponible ?
L'inspection dimensionnelle par rapport à votre dessin est standard. Les certificats de matériau, les rapports d'inspection du premier article et les rapports de surface ou de dureté peuvent être spécifiés au stade du devis.
Quand l'usinage 5 axes coûte-t-il moins cher que l'usinage 3 axes ?
Lorsqu'il élimine des opérations. Si une pièce nécessite trois ou quatre orientations, la consolidation en une seule configuration 5 axes peut réduire le bridage, la manutention et les délais suffisamment pour compenser le taux horaire machine plus élevé.