
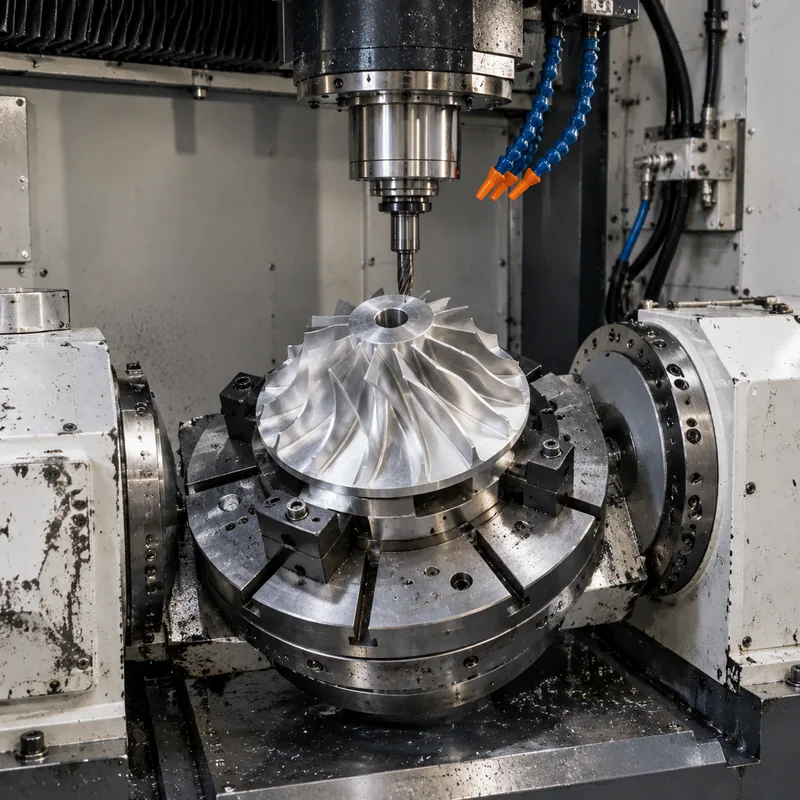
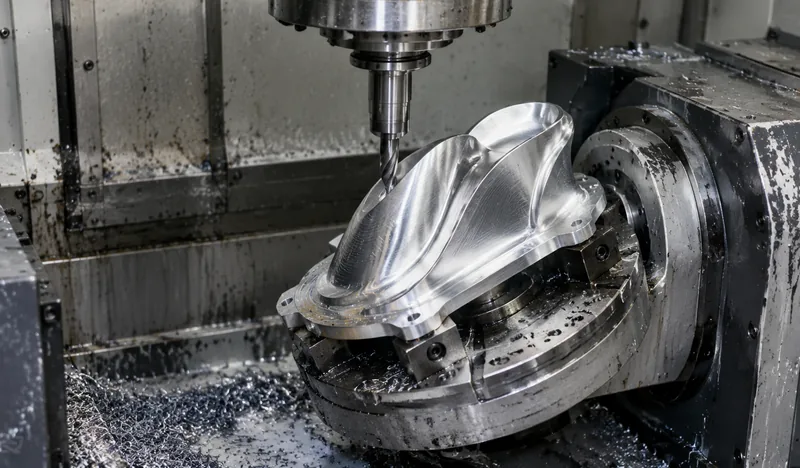
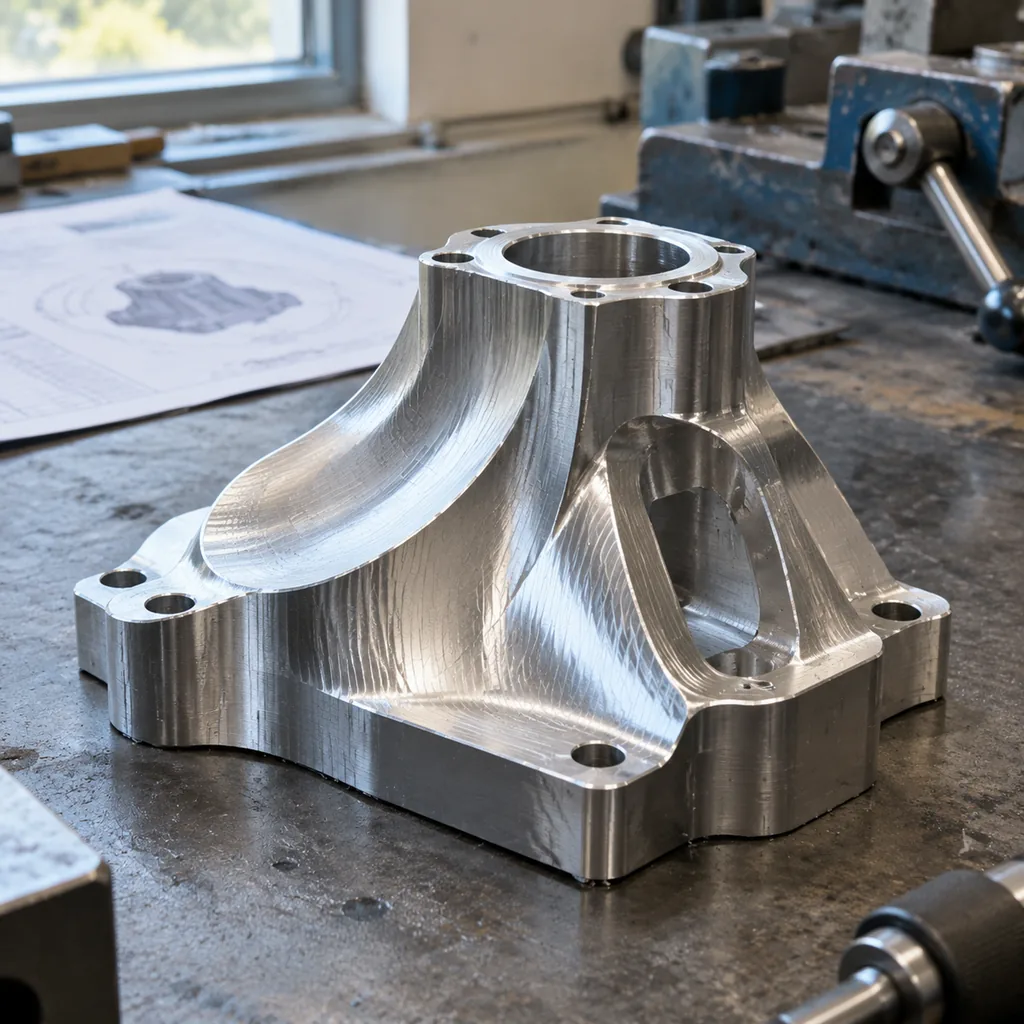
5-assige CNC-bewerking is een verspanend productieproces waarbij het snijgereedschap zich langs drie lineaire assen (X, Y, Z) beweegt terwijl het werkstuk of de spil om twee extra assen roteert, doorgaans aangeduid als A en B. Het gereedschap kan het onderdeel daardoor vanuit vrijwel elke richting benaderen zonder opnieuw in te spannen. Geometrieën die op 3-assige machines meerdere opspanningen dwingen — waaiers, turbinebladen, orthopedische implantaten, samengestelde-hoekbeugels — kunnen in één opspanning worden voltooid.
Inkopers kiezen 5-assige bewerking om geometrische en economische redenen, niet om cosmetische. Complexe kenmerken worden direct bereikbaar. Minder opspanningen betekenen minder referentieverschuivingen, zodat verwante kenmerken strakkere positionele onderlinge relaties aanhouden. Een onderdeel dat anders drie of vier aparte bewerkingen zou doorlopen, kan vaak in één keer worden geproduceerd, wat levertijd, handeling en opgelopen fout vermindert. Hoewel het machine-uurtarief voor 5-assige bewerking hoger is, daalt de totale kosten per onderdeel vaak zodra de consolidatie van opspanningen wordt meegerekend.
Het verschil tussen een betrouwbare 5-assige leverancier en een middelmatige zit zelden in de machinelijst. Het zit in procestechniek: de kwaliteit van CAM-programmering, het ontwerp van werkstukspanningen, gereedschapskeuze, in-procesmeting en de discipline om gevormde oppervlakken tegen de tekening te verifiëren. Als CNC-bewerkingsfabrikant produceren wij uw onderdeel op apparatuur die past bij de geometrie, het materiaal en het volume — met technische beoordeling vóór het offertetraject en inspectiedocumentatie bij levering.
Capaciteiten
- Bewerking in één opspanning houdt alle kenmerken op één referentie gebaseerd en vermindert opgelopen positioneringsfout tussen verwante oppervlakken.
- Complexe geometrie zoals ondersnijdingen, samengestelde hoeken en gevormde profielen wordt bewerkbaar zonder speciale opspanningen.
- Minder opspanningen en minder onderdeelhandeling verkorten de levertijd van complexe onderdelen in vergelijking met 3-assige workflows met meerdere bewerkingen.
- Kortere, stuggere snijgereedschappen bereiken diepe en schuin geplaatste kenmerken met betere oppervlakteafwerking en afmetingscontrole.
- Lagere opspannings- en instelkosten maken 5-assige bewerking economisch voor prototypes en kleine tot middelgrote series.
- CAM-gestuurde herhaalbaarheid van gereedschapspaden ondersteunt consistente, gedocumenteerde onderdeelkwaliteit van het eerste exemplaar tot herhaalorders.
- Eén leverancier van offerte tot levering — één technische beoordeling, één productieschema en één leverpunt — in plaats van meerdere gespecialiseerde leveranciers te coördineren.
Typische materialen
Aluminium 7075/6061, titanium Ti-6Al-4V, roestvast staal 17-4PH/316, Inconel op aanvraag, technische kunststoffen.
| Materiaal / kwaliteit | Typische toestand | Verspaanbaarheid | Waar het past |
|---|---|---|---|
| Aluminium 6061 | T6 (opgelost en uitgehard) | Makkelijk: goed verspaanbaar, goede spaancontrole | Beugels, behuizingen, opspanmiddelen, prototypen richting serie |
| Aluminium 7075 | T6 / T651 | Moeilijker: meer gereedschapsslijtage, starre opspanning nodig | Hogesterkte, gewichtskritische onderdelen; niet lasbaar |
| Stainless 304 / 304L | Zachtgegloeid | Verhardt koud: lagere snelheden, positieve voeding | Algemene corrosiebestendigheid, voedings- en procestechniek |
| Stainless 316 / 316L | Zachtgegloeid | Taaiër dan 304: meer gereedschapsslijtage | Chloriden, maritiem, medische en farmaceutische omgeving |
| Carbon steel 1018 / 1045 | gewalst / genormaliseerd | Makkelijk tot gemiddeld; heeft roestbescherming nodig | Assen, platen, lasconstructies, gereedschapslichamen |
| Brass C360 | H02 halfhard | Uitstekend: hoge snelheden, mooie afwerking | Fittingen, busjes, connectoren, decoratieve onderdelen |
| Copper C110 | Zachtgegloeid / H02 | Kleverig: scherpe gereedschappen en grote spaanhoeken | Geleidbaarheid, collectoren, warmtebeheersing |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrieksgegloeid | Moeilijk: lage snelheden, warmtebeheersing, gereedschapsslijtage | Lucht- en ruimtevaart, medische techniek, lichte hogesterkte onderdelen |
| Technische kunststoffen (POM, PEEK, PA) | Geëxtrudeerd / gegloeid | Makkelijk tot kleverig: zachte klemmen, scherpe gereedschappen | Isolatie, lage wrijving, chemie- en slijtdelen |
Afwerkingen
Zoals bewerkt, anodiseren, passivering, polijsten, kogelstralen.
| Afwerking | Wat het doet | Specificeren wanneer |
|---|---|---|
| Verspaand gelaten | Gereedschapssporen zichtbaar; Ra typisch 1.6-3.2 µm | Het onderdeel hoeft alleen te functioneren |
| Glasparelstralen | Egaal mat oppervlak, verbergt gereedschapssporen | Cosmetische onderdelen vóór anodiseren |
| Anodiseren Type II | Bouwt een oxidelaag op; kleuropties | Aluminium-uitstraling plus matige corrosie- en slijtvastheid |
| Hardanodiseren Type III | Dikkere, hardere oxidelaag | Glijdende of slijtende aluminiumoppervlakken |
| Chromatering | Dunne beschermende laag die geleidend blijft | Elektrisch verbinden of aarden op aluminium |
| Chemisch nikkel | Egaal, harde, corrosiebestendige laag | Slijtage plus corrosie, ook in boringen |
| Verzinken | Economische offerbescherming tegen corrosie | Stalen onderdelen binnen of onder een afdak |
| Poedercoaten | Dikke, duurzame, decoratieve laag | Uiterlijk is de eis |
| Passiveren | Verwijdert vrij ijzer en herstelt de oxidelaag | RVS-onderdelen na de verspaning |
| Spanningsarm gloeien / warmtebehandeling | Neemt restspanningen weg voor of na de bewerking | Dunne wanden en strakke toleranties die de bewerking moeten doorstaan |
Toleranties
±0.01 mm haalbaar op kritieke kenmerken na beoordeling; op aanvraag geverifieerd met CMM-rapporten.
| Tekenaanduiding | Wat het vereist | Effect op kosten en doorlooptijd |
|---|---|---|
| Algemeen: ±0.25 mm / ±0.010 in | Standaardgereedschap, maatcontrole | Basis: geen toeslag |
| Standaard: ±0.13 mm / ±0.005 in | Machine in goede staat, eerste-artikelcontrole | Kleine toeslag; de gebruikelijke calculatienorm |
| Strak: ±0.025 mm / ±0.001 in | Geslepen of diamantgereedschap, temperatuurbeheersing, CMM | Sprong: tragere passes plus volledige inspectie |
| Precisie: ±0.013 mm / ±0.0005 in | Finishing-passes, maten, gecontroleerde omgeving | De verspaning bepaalt de prijs; vaak een aparte bewerking |
| Positie / hoekigheid (GD&T) | Datumbeheersing, één opspanning bij samenhangende features | Hangt af van over hoeveel opspanningen de datum loopt |
| Oppervlakteruwheid Ra 0.8 µm of fijner | Fijnere instelmaten, polijsten of een afwerkpass | Voegt een processtap toe, niet alleen verspaningstijd |
Veelgestelde vragen
Wat heeft u nodig om een 5-assig onderdeel te offreren?
Een 3D-CAD-model (bij voorkeur STEP of IGES) plus een 2D-tekening met toleranties, referentievlakken, materiaal en afwerking. Vermeld de hoeveelheid en uw gewenste leverdatum. Heeft u alleen een model, dan kunnen wij een offerte maken en tolerantie-aannames voor uw bevestiging markeren.
Wat is het verschil tussen simultane 5-assige bewerking en 3+2 bewerking?
Bij 3+2 wordt het onderdeel tussen de snijbewegingen in vaste hoeken gepositioneerd. Bij simultane 5-assige bewerking bewegen alle vijf assen tijdens de snede, wat essentieel is voor waaiers, bladen en doorlopende contouren, en doorgaans een betere oppervlakteafwerking geeft op complexe gekromde oppervlakken.
Kan ik één prototype bestellen en later naar productie opschalen?
Ja. Hetzelfde CAM-programma en dezelfde opspanningslogica worden meegenomen van het eerste exemplaar tot herhaalorders, zodat in het prototype goedgekeurde onderdelen in de serie consistent worden gereproduceerd.
Welke kwaliteitsdocumentatie is beschikbaar?
Dimensionale inspectie tegen uw tekening is standaard. Materiaalcertificaten, eerste-exemplaarinspectierapporten en oppervlakte- of hardheidsrapporten kunnen in de offerteronde worden gespecificeerd.
Wanneer is 5-assige bewerking goedkoper dan 3-assige bewerking?
Als het bewerkingen schaart. Als een onderdeel drie of vier oriëntaties nodig heeft, kan consolidatie in één 5-assige opspanning opspannings-, handelings- en levertijd zoveel verminderen dat het hogere machinestarief wordt gecompenseerd.