
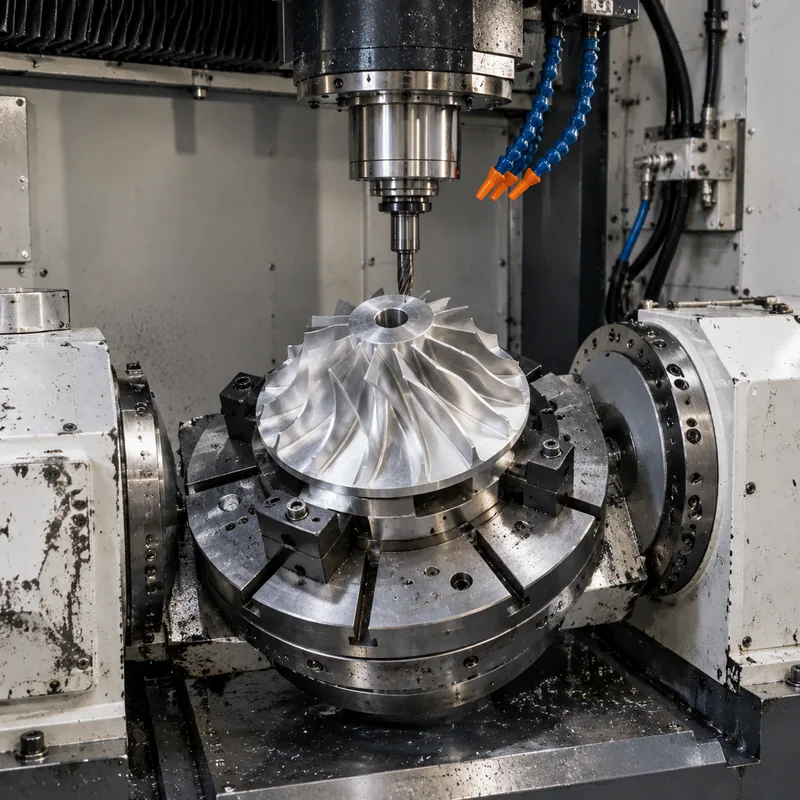
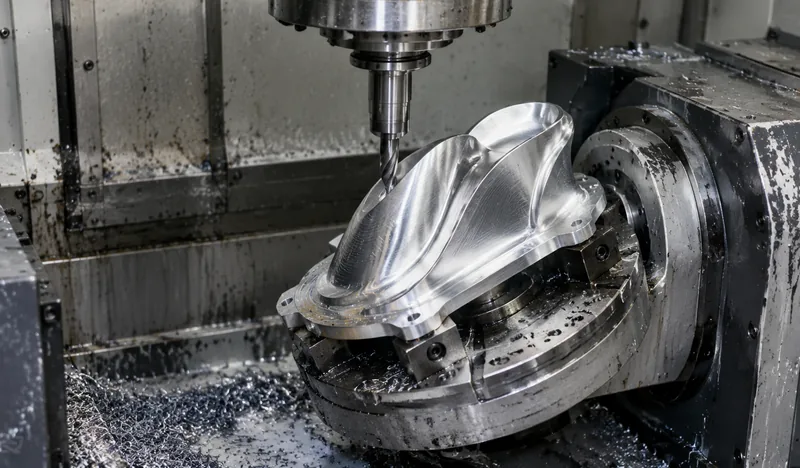
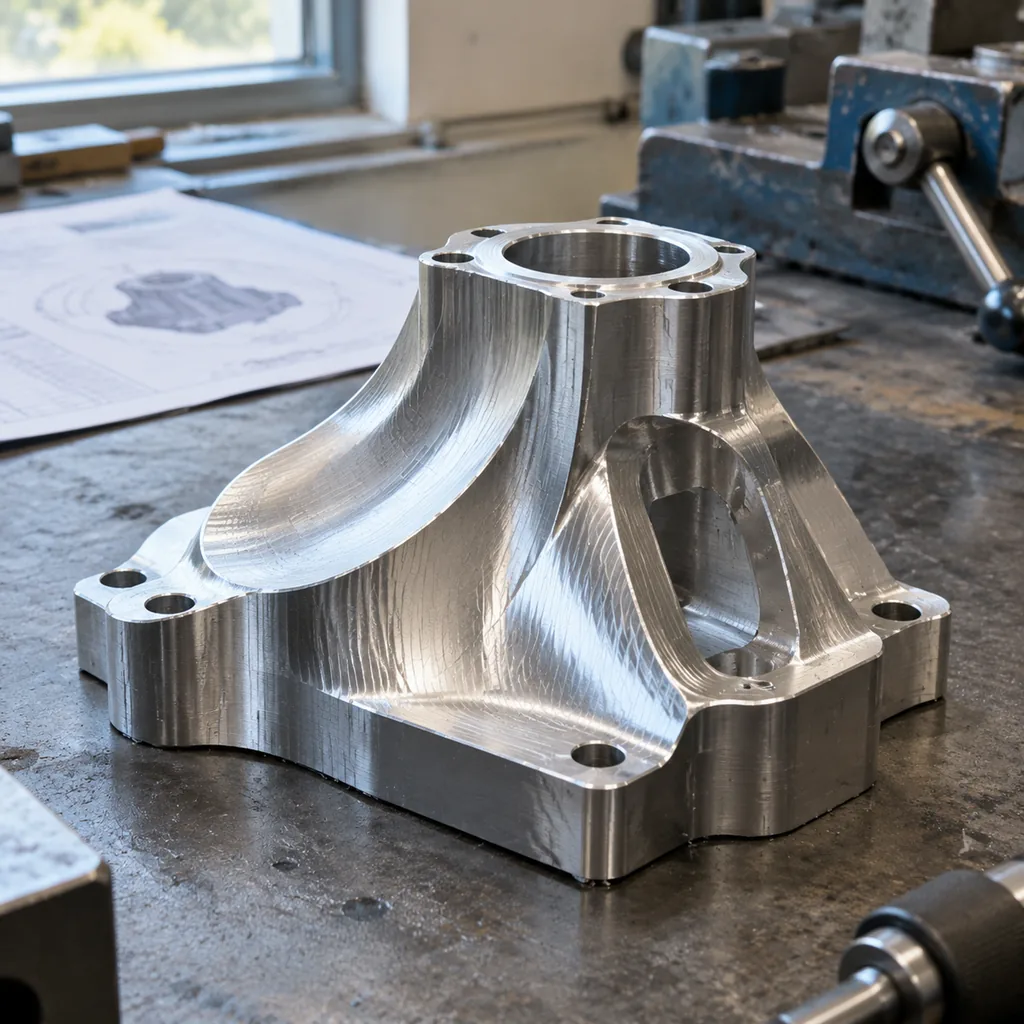
التشغيل الآلي CNC بخمسة محاور هو عملية تصنيع ناقصة، يتحرك فيها أداة القطع على طول ثلاثة محاور خطية (X وY وZ) بينما تدور الشغلة أو المغزل حول محورين إضافيين يُرمز إليهما عادةً بـ A وB. يمكن للأداة إذًا الاقتراب من القطعة من أي اتجاه تقريبًا دون إعادة تثبيتها. والهندسات التي تفرض عملًا متعدد التثبيتات على معدات 3 محاور — مثل العجلات الدافعة وريش التوربينات وغرسات العظام والحوامل ذات الزوايا المركبة — يمكن إنجازها في تثبيت واحد.
يختار المشترون التشغيل 5 محاور لأسباب هندسية واقتصادية، لا جمالية. فالسمات المعقدة تصبح قابلة للوصول مباشرة. وتعني التثبيتات الأقل انزياحات مرجعية أقل، فتحافظ السمات المترابطة على علاقات موقعية أضيق ببعضها. والقطعة التي كانت ستمر عبر ثلاث أو أربع عمليات منفصلة يمكن غالبًا إنتاجها في عملية واحدة، ما يقلل مدة التسليم والمناولة والخطأ المتراكم. ورغم أن أسعار ساعة ماكينة 5 محاور أعلى، فإن التكلفة الإجمالية للقطعة تتراجع كثيرًا بمجرد احتساب توحيد التثبيتات.
الفارق بين مصدر 5 محاور موثوق وآخر متوسط نادرًا ما يكون في قائمة الماكينات. إنه في هندسة العمليات: جودة برمجة CAM، وتصميم تثبيت الشغلة، واختيار الأدوات، والقياس أثناء التشغيل، والانضباط في التحقق من الأسطح المنحنية مقابل الرسم الهندسي. وبوصفنا شركة مصنِّعة للتشغيل الآلي CNC، نشغّل قطعتكم على معدات ملائمة لهندستها ومادتها وكميتها — مع مراجعة هندسية قبل التسعير ومستندات فحص عند التسليم.
القدرات
- التشغيل في تثبيت واحد يحفظ جميع السمات مرتبطة بمرجع واحد، ما يقلل خطأ الموقع المتراكم بين الأسطح المترابطة.
- الهندسة المعقدة مثل التخارجات والزوايا المركبة والمقاطع المنحنية تصبح قابلة للتشغيل دون تجهيزات خاصة مخصصة.
- التثبيتات الأقل والمناولة الأقل للقطع تختصر مدد التسليم للقطع المعقدة مقارنة بسير العمل متعدد العمليات بـ3 محاور.
- أدوات القطع الأقصر والأكثر صلابة تصل إلى السمات العميقة والمائلة بخشونة سطح أفضل وضبط أبعادي أفضل.
- انخفاض أعباء التجهيز والتثبيت يجعل 5 محاور اقتصاديًا للنماذج الأولية ودفعات الإنتاج الصغيرة والمتوسطة.
- تكرارية مسارات الأدوات المدفوعة بـCAM تدعم جودة قطع متسقة وموثقة من العينة الأولى حتى طلبات الإنتاج المتكررة.
- مورِّد واحد من عرض السعر إلى التسليم — مراجعة هندسية واحدة وجدول إنتاج واحد ونقطة تسليم واحدة — بدل التنسيق مع عدة موردين متخصصين.
المواد النموذجية
ألومنيوم 7075/6061، تيتانيوم Ti-6Al-4V، فولاذ مقاوم للصدأ 17-4PH/316، إنكونيل عند الطلب، بلاستيك هندسي.
| المادة / الدرجة | الحالة النموذجية | قابلية التشغيل الآلي | مجالات الاستخدام |
|---|---|---|---|
| Aluminium 6061 | T6 (معالجة محاليل وتقسية) | سهلة: تشغيل جيد وضبط جيد للرايش | الحوامل والهياكل والتجهيزات والنماذج الأولية وصولًا إلى الإنتاج |
| Aluminium 7075 | T6 / T651 | أصعب: تآكل أكبر للأدوات وتتطلب تثبيتات صلبة | قطع عالية القوة حساسة للوزن؛ غير مناسبة للحام |
| Stainless 304 / 304L | المُلدَّنة (Annealed) | تتصلب بالتشغيل: سرعات أقل وتغذية موجبة | مقاومة عامة للتآكل، ومعدات الأغذية والعمليات |
| Stainless 316 / 316L | المُلدَّنة (Annealed) | أصلب من 304: تآكل أكبر للأدوات | التعرض للكلوريد والبيئات البحرية والتطبيقات الطبية والصيدلانية |
| Carbon steel 1018 / 1045 | كما تُلف / مُطبَّعة | سهلة إلى متوسطة؛ تحتاج حماية من الصدأ | أعمدة الإدارة والألواح وتركيبات اللحام وأجسام العدد |
| Brass C360 | H02 نصف صلبة | ممتازة: سرعات عالية وتشطيب نظيف | الوصلات والجلبات والموصلات والقطع الزخرفية |
| Copper C110 | مُلدَّنة / H02 | لزجة: أدوات حادة وزوايا ميول عالية | التوصيل الكهربائي وقضبان التوزيع والإدارة الحرارية |
| Titanium Grade 5 (Ti-6Al-4V) | مُلدَّنة في المصنع | صعبة: سرعات منخفضة وضبط حراري وتآكل للأدوات | الطيران والفضاء والطب وقطع خفيفة عالية القوة |
| Engineering plastics (POM, PEEK, PA) | مبثوقة / مُلدَّنة | سهلة إلى لزجة: فكوك لينة وأدوات حادة | العزل وتقليل الاحتكاك والقطع الكيميائية ومقاومة التآكل |
التشطيبات
كما شُغِّلت، أكسدة، تخميل، تلميع، سفع بالحبيبات.
| التشطيب | ما يفعله | حدده عندما |
|---|---|---|
| كما شوُئر (As machined) | آثار الأدوات ظاهرة؛ Ra معتادة 1.6–3.2 µm | القطعة مطالَبة بالعمل فقط |
| السفع بالحبيبات الزجاجية | سطح مطفي موحد يغطي آثار الأدوات | القطع الظاهرة قبل الأكسدة |
| أكسدة النوع II | تبني طبقة أكسيد؛ خيارات ألوان | مظهر الألومنيوم مع مقاومة معتدلة للتآكل والارتداء |
| أكسدة صلبة النوع III | طبقة أكسيد أسمك وأصلب | أسطح ألومنيوم انزلاقية أو معرضة للارتداء |
| التحويل بالكرومات | غشاء حماية رقيق يبقى موصلًا | التوصيل الكهربائي أو التأريض على الألومنيوم |
| النيكل الكيميائي | طبقة موحدة صلبة مقاومة للتآكل | الارتداء مع التآكل، بما في ذلك داخل التجاويف |
| الطلاء بالزنك | حماية تصاعدية اقتصادية من التآكل | قطع الفولاذ الداخلية أو في أجواء محمية |
| الطلاء بالمسحوق | طبقة سميكة متينة وزخرفية | عندما يكون المظهر هو المتطلب |
| التخميل | يزيل الحديد الحر ويعيد طبقة الأكسيد | قطع الفولاذ المقاوم للصدأ بعد التشغيل الآلي |
| تخفيف الإجهادات / المعالجة الحرارية | يخفف الإجهادات المتبقية قبل القطع أو بعده | الجدران الرقيقة والسماحيات الضيقة التي يجب أن تصمد بعد التشغيل |
السماحيات
±0.01 mm قابلة للتحقيق على الخصائص الحرجة بعد المراجعة.
| القيد في الرسم | ما يتطلبه | الأثر على التكلفة ومدة التسليم |
|---|---|---|
| عامة: ±0.25 mm / ±0.010 in | عدة قياسية وفحص أبعادي | خط الأساس: بلا زيادة |
| قياسية: ±0.13 mm / ±0.005 in | ماكينة بحالة جيدة وفحص العينة الأولى | زيادة طفيفة؛ المعيار المعتاد للتسعير |
| ضيقة: ±0.025 mm / ±0.001 in | عدة مُجلَّاة أو ماسية وضبط حراري وآلة CMM | قفزة في المتطلبات: قطوع أبطأ مع فحص كامل |
| دقيقة: ±0.013 mm / ±0.0005 in | تمريرات نهائية وعدد قياس وبيئة مضبوطة | التشغيل الآلي يحدد السعر؛ غالبًا عملية منفصلة |
| الموقع / الزاوية (GD&T) | ضبط المرجع وتثبيت واحد للسمات المترابطة | يعتمد على عدد التثبيتات التي يشملها المرجع |
| خشونة سطح Ra 0.8 µm أو أدق | تمريرات أدق وتلميع أو تمريرة تشطيب | تضيف خطوة معالجة، لا مجرد وقت تشغيل |
الأسئلة المتكررة
ماذا تحتاجون لتسعير قطعة 5 محاور؟
نموذج CAD ثلاثي الأبعاد (يُفضَّل STEP أو IGES) مع رسم ثنائي الأبعاد يوضح السماحيات والمراجع والمادة والتشطيب. أضيفوا الكمية وتاريخ التسليم المستهدف. وإذا كان لديكم النموذج فقط، يمكننا تسعيره مع تحديد افتراضات السماحية لتأكيدكم.
ما الفرق بين التشغيل الخماسي المتزامن والتشغيل 3+2؟
يضبط التشغيل 3+2 القطعة بزوايا ثابتة بين حركات القطع. أما التشغيل الخماسي المتزامن فيحرّك المحاور الخمسة كلها أثناء القطع، وهو ضروري للعجلات الدافعة والريش والمقاطع المستمرة، ويحقق عادةً خشونة سطح أفضل على الأسطح المنحنية المعقدة.
هل يمكنني طلب نموذج أولي واحد والتوسع إلى الإنتاج لاحقًا؟
نعم. يحمل برنامج CAM نفسه ومنطق التثبيت نفسه من العينة الأولى إلى الطلبات المتكررة، فتُعاد إنتاج القطع المعتمدة من النموذج الأولي باتساق عند الكميات.
ما مستندات الجودة المتاحة؟
الفحص الأبعادي مقابل رسمكم الهندسي هو المعيار. ويمكن تحديد شهادات المواد وتقارير فحص العينة الأولى وتقارير السطح أو الصلادة عند مرحلة عرض السعر.
متى يكون التشغيل 5 محاور أرخص من التشغيل 3 محاور؟
عندما يلغي عمليات. فإذا احتاجت القطعة ثلاث أو أربع توجيهات، فإن توحيدها في تثبيت 5 محاور واحد يمكن أن يقلل التجهيز والمناولة ومدة التسليم بما يكفي لتعويض معدل الماكينة الأعلى.