
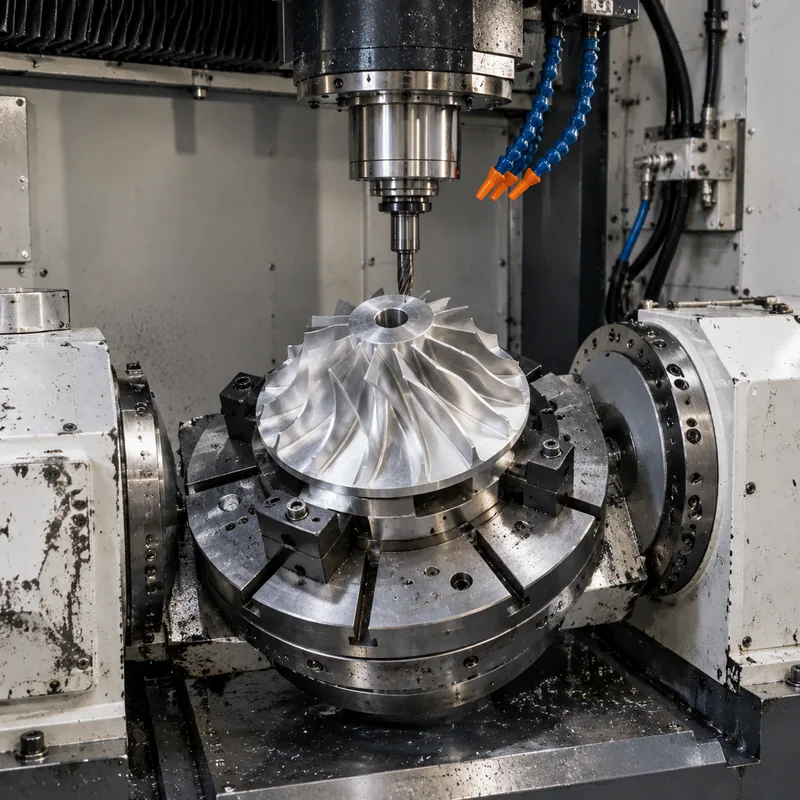
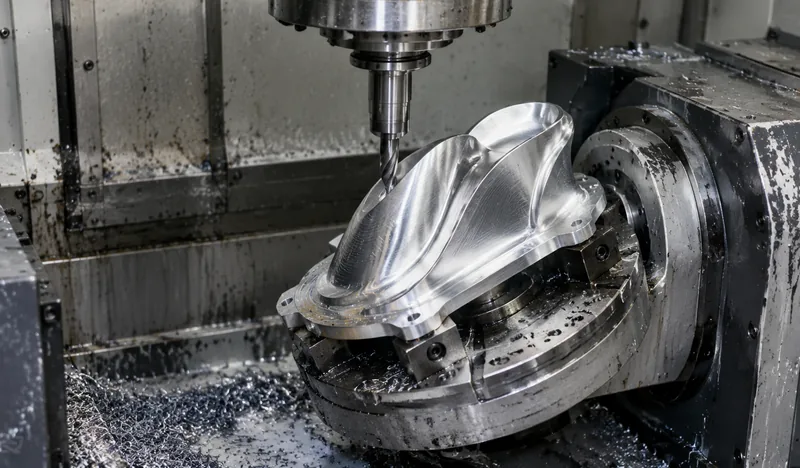
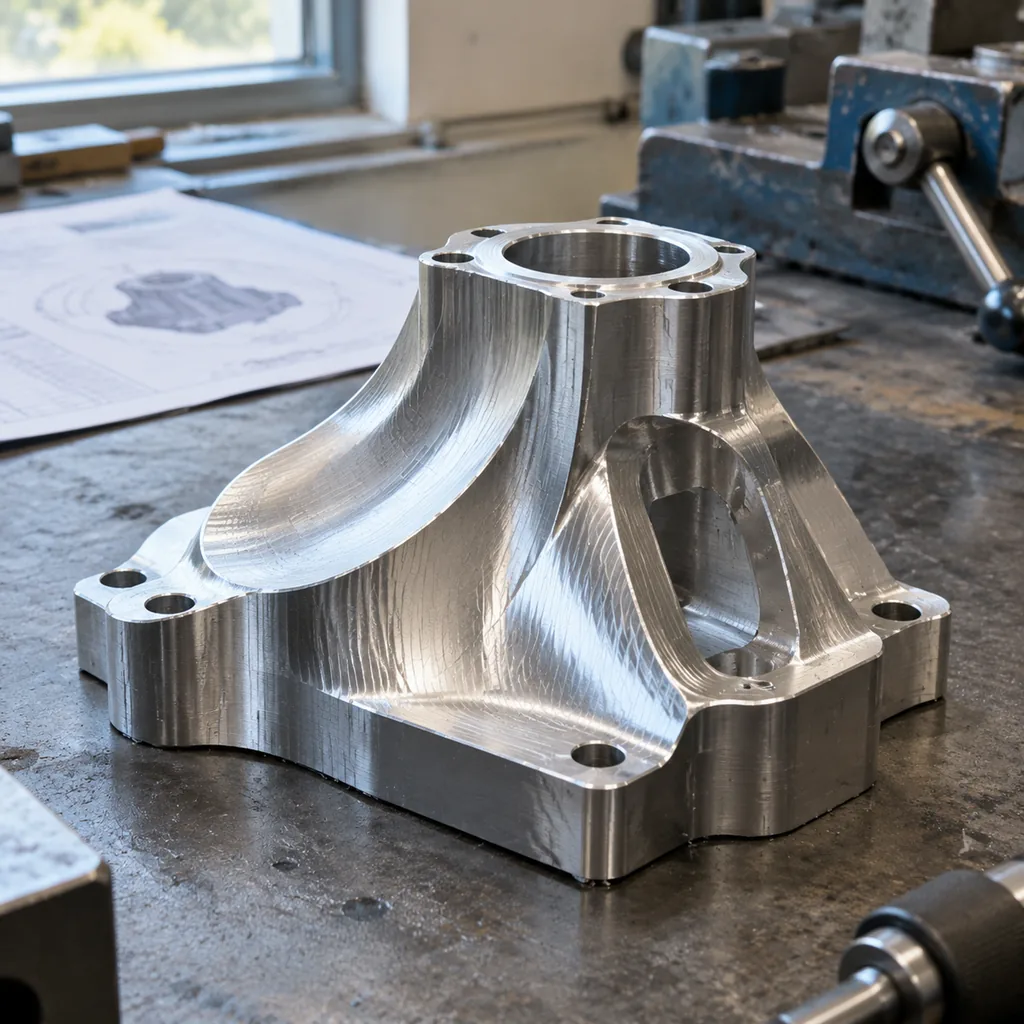
El mecanizado CNC de cinco ejes es un proceso de fabricación por arranque de material en el que la herramienta de corte se desplaza a lo largo de tres ejes lineales (X, Y, Z) mientras la pieza o el husillo gira en dos ejes adicionales, normalmente denominados A y B. La herramienta puede por tanto aproximar la pieza desde casi cualquier dirección sin resujeción. Geometrías que obligan a trabajos de múltiples sujeciones en equipos de 3 ejes — rotores, álabes de turbina, implantes ortopédicos, soportes con ángulos compuestos — pueden completarse en una sola sujeción.
Los compradores eligen el mecanizado de 5 ejes por razones geométricas y económicas, no estéticas. Las características complejas pasan a ser directamente accesibles. Menos sujeciones significan menos desplazamientos de referencia, de modo que las características relacionadas mantienen relaciones posicionales más ajustadas entre sí. Una pieza que de otro modo pasaría por tres o cuatro operaciones distintas a menudo puede producirse en una sola, reduciendo el plazo de entrega, la manipulación y el error acumulado. Aunque la tarifa por hora de máquina de 5 ejes es más alta, el coste total por pieza frecuentemente baja una vez que se descuenta la consolidación de sujeciones.
La diferencia entre un proveedor de 5 ejes fiable y uno mediocre rara vez está en la lista de máquinas. Está en la ingeniería de proceso: la calidad de la programación CAM, el diseño de sujeciones, la selección de herramientas, la medición en proceso y la disciplina de verificar las superficies curvas contra el plano. Como fabricante de mecanizado CNC, ejecutamos su pieza en equipos adecuados a su geometría, material y volumen — con revisión de ingeniería antes de presupuestar y documentación de inspección en la entrega.
Capacidades
- El mecanizado en una sola sujeción mantiene todas las características referenciadas a una sola referencia, reduciendo el error de posicionamiento acumulado entre superficies relacionadas.
- La geometría compleja, como retalles, ángulos compuestos y perfiles curvos, pasa a ser mecanizable sin utillajes especiales dedicados.
- Menos sujeciones y menos manipulación de la pieza acortan los plazos de entrega en piezas complejas en comparación con los flujos multoperación de 3 ejes.
- Herramientas de corte más cortas y rígidas alcanzan características profundas e inclinadas con mejor acabado superficial y control dimensional.
- Menor sobrecoste de utillaje y sujeción hace que el 5 ejes sea económico para prototipos y series de producción de bajo y medio volumen.
- La repetibilidad de trayectorias impulsada por CAM sostiene una calidad de pieza consistente y documentada desde la primera pieza hasta los pedidos de producción repetitivos.
- Un solo proveedor desde el presupuesto hasta la entrega — una única revisión de ingeniería, un programa de producción y un único punto de entrega — en lugar de coordinar varios proveedores especializados.
Materiales habituales
Aluminio 7075/6061, titanio Ti-6Al-4V, acero inoxidable 17-4PH/316, Inconel bajo pedido, plásticos de ingeniería.
| Material / calidad | Estado típico | Maquinabilidad | Dónde encaja |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado y envejecido) | Fácil: buen corte, buen control de viruta | Soportes, carcasas, utillajes, prototipos hacia producción |
| Aluminium 7075 | T6 / T651 | Más difícil: mayor desgaste de herramienta, requiere montajes rígidos | Piezas de alta resistencia y peso crítico; no apta para soldadura |
| Stainless 304 / 304L | Recoctido | Encara por deformación: velocidades más bajas, avance positivo | Resistencia general a la corrosión, equipos alimentarios y de proceso |
| Stainless 316 / 316L | Recoctido | Más tenaz que 304: mayor desgaste de herramienta | Exposición a cloruros, entorno marino, médico y farmacéutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; requiere protección contra la corrosión | Ejes, chapas, conjuntos soldados, cuerpos de utillaje |
| Brass C360 | H02 semiduro | Excelente: altas velocidades, acabado limpio | Racores, bujes, conectores, piezas decorativas |
| Copper C110 | Recoctido / H02 | Pastosa: herramientas afiladas y ángulos de ataque elevados | Conductividad, barras colectoras, gestión térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recoctido de fábrica | Difícil: bajas velocidades, control del calor, desgaste de herramienta | Aeroespacial, médico y piezas ligeras de alta resistencia |
| Plásticos de ingeniería (POM, PEEK, PA) | Extruidos / recoctidos | Fácil a pastosa: mordazas blandas, herramientas afiladas | Aislamiento, baja fricción, piezas químicas y de desgaste |
Acabados
Tal como está mecanizado, anodizado, pasivado, pulido, granallado con microesferas.
| Acabado | Qué hace | Especificarlo cuando |
|---|---|---|
| Como mecanizado | Marcas de herramienta visibles; Ra típico de 1.6-3.2 µm | La pieza solo tiene que funcionar |
| Chorro de microesferas | Superficie mate uniforme, oculta las marcas de herramienta | Piezas estéticas antes del anodizado |
| Anodizado Tipo II | Crea una capa de óxido; opciones de color | Estética de aluminio más resistencia moderada a corrosión y desgaste |
| Anodizado duro Tipo III | Capa de óxido más gruesa y dura | Superficies de aluminio de deslizamiento o desgaste |
| Conversión por cromato | Película protectora fina que permanece conductiva | Unión eléctrica o puesta a tierra sobre aluminio |
| Níquel químico | Capa uniforme, dura y resistente a la corrosión | Desgaste más corrosión, incluido el interior de taladros |
| Galvanizado en zinc | Protección sacrificial económica contra la corrosión | Piezas de acero en servicio interior o protegido |
| Pintura en polvo | Capa gruesa, duradera y decorativa | Cuando la apariencia es el requisito |
| Pasivado | Elimina el hierro libre y restaura la película de óxido | Piezas de acero inoxidable tras el mecanizado |
| Alivio de tensiones / tratamiento térmico | Elimina tensiones residuales antes o después del corte | Paredes delgadas y tolerancias ajustadas que deben sobrevivir al mecanizado |
Tolerancias
±0.01 mm alcanzable en características críticas tras revisión; verificado con informes de CMM a petición.
| Anotación | Qué requiere | Efecto en coste y plazo |
|---|---|---|
| General: ±0.25 mm / ±0.010 in | Herramienta estándar, verificación dimensional | Referencia base: sin recargo |
| Estándar: ±0.13 mm / ±0.005 in | Máquina en buen estado, verificación de primera pieza | Recargo pequeño; el valor por defecto habitual en presupuestos |
| Ajustada: ±0.025 mm / ±0.001 in | Herramienta rectificada o de diamante, control de temperatura, CMM | Cambio de escalón: pasadas más lentas más inspección completa |
| Precisión: ±0.013 mm / ±0.0005 in | Pases de acabado, calibradores, entorno controlado | El mecanizado domina el precio; a menudo una operación aparte |
| Posición / angularidad (GD&T) | Control de datums, un solo montaje cuando los rasgos están relacionados | Depende de cuántos montajes abarca el datum |
| Rugosidad Ra 0.8 µm o más fina | Pasadas más finas, pulido o pase de acabado | Añade un paso de proceso, no solo tiempo de mecanizado |
Preguntas frecuentes
¿Qué necesitan para presupuestar una pieza de 5 ejes?
Un modelo CAD 3D (preferiblemente STEP o IGES) más un plano 2D con tolerancias, referencias, material y acabado. Añada la cantidad y su fecha de entrega objetivo. Si solo dispone del modelo, podemos presupuestarlo y señalar las hipótesis de tolerancia para su confirmación.
¿En qué se diferencia el 5 ejes simultáneo del mecanizado 3+2?
El 3+2 posiciona la pieza en ángulos fijos entre pasadas de corte. El 5 ejes simultáneo mueve los cinco ejes durante el corte, lo cual es esencial para rotores, álabes y contornos continuos, y generalmente produce un mejor acabado superficial en superficies curvas complejas.
¿Puedo pedir un solo prototipo y escalar a producción más adelante?
Sí. El mismo programa CAM y la misma lógica de sujeción se trasladan de la primera pieza a los pedidos repetitivos, de modo que las piezas aprobadas como prototipo se reproducen de forma consistente en volumen.
¿Qué documentación de calidad está disponible?
La inspección dimensional contra su plano es estándar. Los certificados de material, los informes de inspección de primera pieza y los informes de superficie o dureza pueden especificarse en la fase de presupuesto.
¿Cuándo cuesta menos el 5 ejes que el mecanizado de 3 ejes?
Cuando elimina operaciones. Si una pieza necesita tres o cuatro orientaciones, consolidarlas en una sola sujeción de 5 ejes puede recortar suficiente utillaje, manipulación y plazo de entrega como para compensar la tarifa horaria más alta de la máquina.