
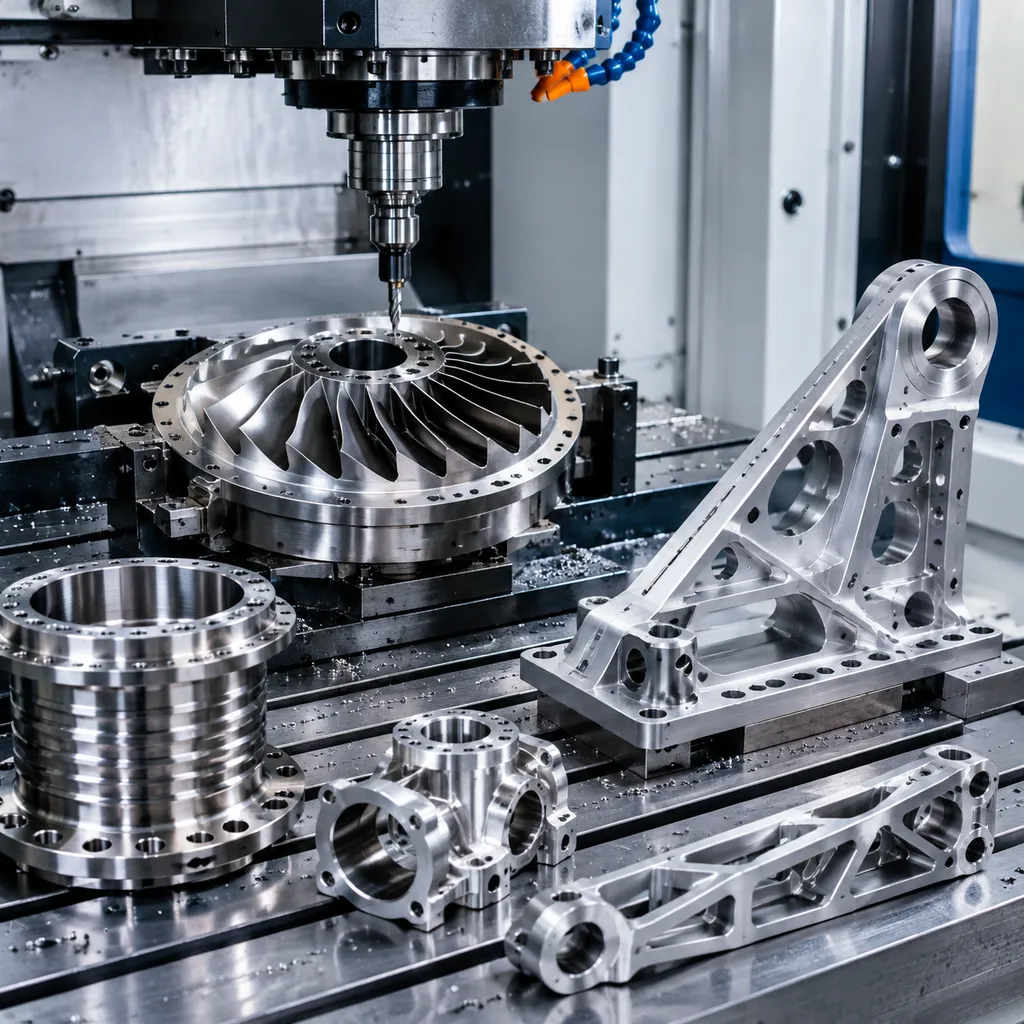
L'usinage aérospatial est la fabrication de précision CNC de composants pour les avions, les engins spatiaux, les satellites et les systèmes sans pilote — des pièces telles que des fixations structurelles, des supports de moteur, des carters et des dispositifs de fixation où les tolérances, l'intégrité des matériaux et la traçabilité sont critiques. Les travaux typiques comprennent le fraisage sur 3 axes, l'usinage multi-axes et le tournage de l'aluminium, du titane et de l'acier inoxydable. Contrairement à l'usinage industriel général, les pièces aérospatiales doivent respecter des plans d'ingénierie stricts, des certifications de matériaux et des exigences d'inspection, et impliquent souvent des géométries complexes nécessitant une capacité sur 5 axes et un contrôle discipliné du processus, depuis la première pièce jusqu'à la production.
Pour les acheteurs de l'aérospatiale, la valeur réside dans la réduction des risques de la chaîne d'approvisionnement. Nous usinons selon vos plans sur des équipements et des processus d'inspection adaptés aux exigences aérospatiales, afin que vous passiez moins de temps à auditer les fournisseurs et plus de temps à gérer les programmes. Que vous ayez besoin d'un lot de cinq prototypes ou d'une production continue de raccords et de boîtiers usinés, une seule équipe s'occupe du travail du devis à la livraison — avec des devis comparables, une documentation cohérente et un point de coordination unique.
Pour commencer, c'est simple : soumettez une demande de devis (RFQ) avec vos modèles 3D (STEP ou IGES), des plans 2D avec tolérances et caractéristiques clés, ainsi que toute exigence spéciale telle que les certifications de matériaux, les finitions de surface ou les restrictions de contrôle des exportations. Notre équipe d'ingénierie examine votre demande et retourne généralement les devis en quelques jours ouvrables. Vous pouvez commander des premiers articles avec des rapports d'inspection complets avant de vous engager sur des volumes de production. Tout au long du programme, notre équipe coordonne la documentation et la planification de la livraison pour que rien ne soit perdu entre votre équipe d'ingénierie et l'atelier.
Capacités
- Fraisage sur les axes 3-, 4- et 5- pour des géométries complexes aérospatiales et des pièces structurelles
- CNC serrage des bagues, raccords et composants rotatifs jusqu'aux volumes de production
- Usinage de l'aluminium, du titane, de l'acier inoxydable et des alliages aérospatiaux à haute température
- Travail à tolérance serrée sur ±0.005 mm des dimensions critiques avec vérification CMM
- Première inspection d'article avec rapports dimensionnels, certificats de matériau et traçabilité complète
- Prototypage par production à faible volume avec retour sur la conception pour la fabricabilité sur demande
Matériaux typiques
Les matériaux courants comprennent l'aluminium 2024, 6061, 7050, et 7075 ; le titane Grade 2 et Grade 5 (Ti-6Al-4V) ; l'acier inoxydable 303, 304, 316, 15-5 PH, et 17-4 PH ; des alliages de nickel tels que Inconel 625 et 718 ; ainsi que le magnésium et les plastiques techniques, avec des certificats de matériaux traçables en usine disponibles sur demande.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Les finitions disponibles comprennent l'anodisation de Type II et Type III (dur), le revêtement de conversion chimique, le passivation, le placage de nickel chimique et électrolytique, le grenaillage, le polissage et la peinture industrielle, appliqués selon le plan et vérifiés avant l'expédition.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
Les tolérances standard suivent la norme ISO 2768 moyenne, tandis que nous maintenons couramment ±0,05 mm (±0,002 po) et pouvons atteindre des caractéristiques jusqu'à ±0,005 mm (±0,0002 po) selon la géométrie de la pièce, le matériau et la méthode d'inspection.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Questions fréquentes
Quelle est la quantité minimale de commande pour l'usinage aérospatial ?
Il n'y a pas de MOQ fixe. Nous acceptons les commandes de prototypes d'une seule pièce et les productions de transition, bien que le prix par pièce s'améliore considérablement à des volumes plus élevés. De nombreux programmes aérospatiaux commencent par 1 à 10 premiers articles pour la qualification, puis passent à des commandes récurrentes de 50 à 500+ pièces. Indiquez votre utilisation annuelle prévue dans la demande de devis afin que nous puissions citer précisément le prix en volume.
Combien de temps faut-il pour produire des pièces usinées pour l'aérospatiale ?
Les délais de livraison dépendent de la complexité, de la disponibilité des matériaux et des exigences de finition. Les prototypes en alliages courants tels que l'aluminium 6061 sont généralement expédiés dans un délai de 5 à 15 jours ouvrables. Les pièces nécessitant des matériaux spéciaux, une inspection de tolérance stricte ou plusieurs opérations de finition prennent généralement 3 à 6 semaines. L’inspection du premier article et la documentation de certification ajoutent du temps, il faut donc les inclure dans votre planning pour les pièces critiques pour le vol ou pour la qualification.
Quels fichiers dois-je soumettre pour obtenir un devis ?
Fournissez des fichiers CAO 3D aux formats STEP ou IGES ainsi que des plans 2D spécifiant les tolérances, les dimensions critiques, le matériau, la finition et les exigences d'inspection. Si les plans sont incomplets, notre équipe d'ingénierie peut signaler les ambiguïtés avant l'établissement du devis. Pour les programmes soumis à des restrictions de contrôle des exportations telles que l'ITAR, mentionnez-le dans votre demande de devis afin que nous puissions confirmer les exigences applicables dès le départ.
Quelle documentation de qualité accompagne les pièces aérospatiales ?
Les livrables standard comprennent un rapport d'inspection dimensionnelle et des certificats de matériaux traçables jusqu'à la fonderie. Sur demande, nous fournissons des rapports d'inspection de premier article (FAI), des certificats de conformité et une traçabilité complète des matériaux. Comme les exigences de documentation varient selon les programmes aérospatiaux, listez les rapports dont vous avez besoin dans votre demande de devis afin que le prix proposé reflète l'étendue complète de l'inspection.
Comment mes données de conception sont-elles protégées ?
Les fichiers de conception sont utilisés uniquement pour coter et produire vos pièces, et les accords de non-divulgation (NDA) peuvent être signés avant la publication de toute donnée technique. La gestion des données suit des pratiques documentées et l'accès est limité au personnel d'ingénierie assigné à votre projet. Pour les conceptions sous contrôle des exportations, nous confirmons les restrictions applicables dès le départ.