
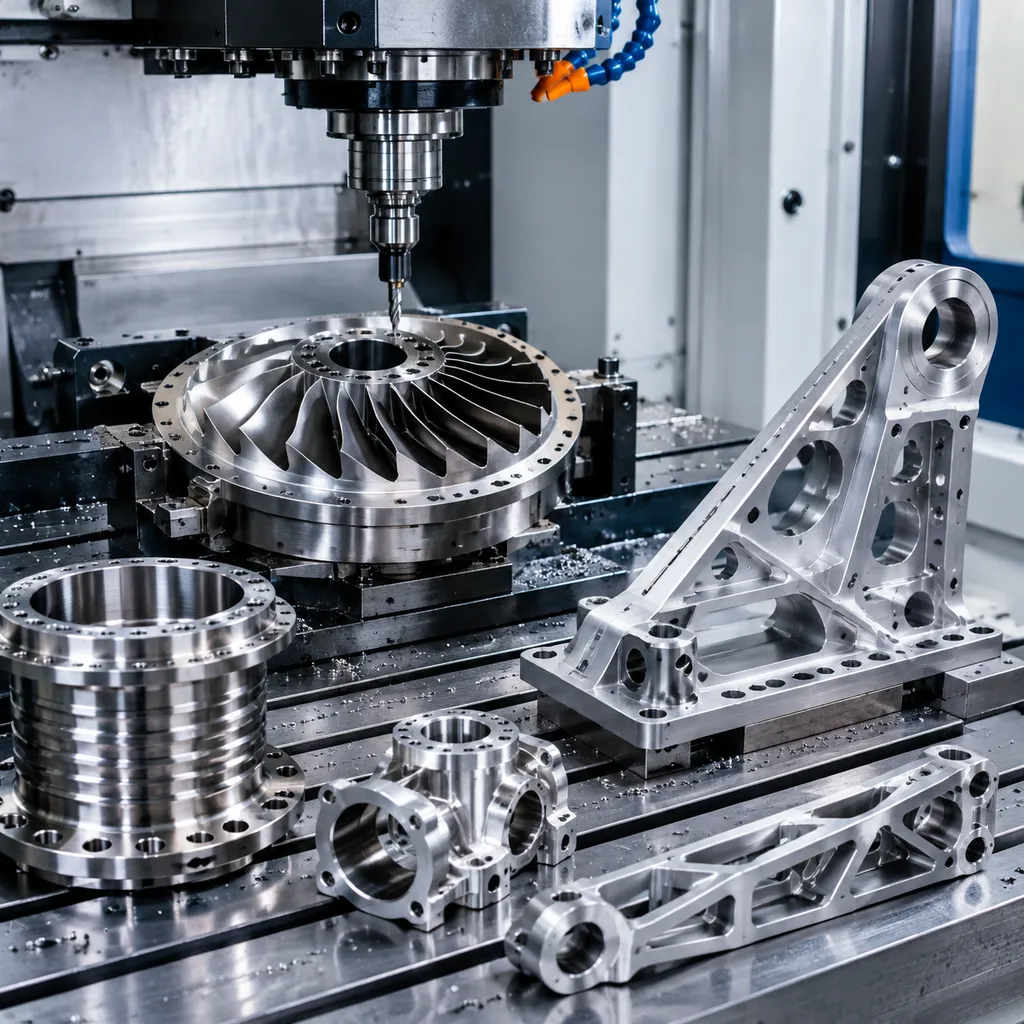
A usinagem aeroespacial é a manufatura CNC de precisão de componentes para aeronaves, espaçonaves, satélites e sistemas não tripulados — peças como conexões estruturais, suportes de motor, carcaças e fixadores, onde tolerâncias, integridade do material e rastreabilidade são críticas. O trabalho típico abrange fresamento de 3 eixos, usinagem multieixo e torneamento em alumínio, titânio e aço inoxidável. Diferentemente da usinagem industrial geral, as peças aeroespaciais devem atender a desenhos de engenharia rigorosos, certificações de material e requisitos de inspeção, e frequentemente envolvem geometrias complexas que exigem capacidade de 5 eixos e controle de processo disciplinado da primeira peça à produção.
Para os compradores aeroespaciais, o valor está em reduzir os riscos da cadeia de suprimentos. Usinamos conforme o seu desenho em equipamentos e processos de inspeção adequados aos requisitos aeroespaciais, para que você gaste menos tempo auditando fornecedores e mais tempo gerenciando programas. Quer você precise de um lote de protótipo de cinco peças ou de produção contínua de conexões e carcaças usinadas, uma única equipe cuida do trabalho da cotação à entrega — com cotações comparáveis, documentação consistente e um único ponto de coordenação.
Começar é simples: envie um pedido de cotação com seus modelos 3D (STEP ou IGES), desenhos 2D com tolerâncias e características-chave, e quaisquer requisitos especiais como certificações de material, acabamentos superficiais ou restrições de controle de exportação. Nossa equipe de engenharia analisa a sua solicitação e normalmente retorna cotações em poucos dias úteis. Você pode encomendar primeiras peças com relatórios completos de inspeção antes de se comprometer com volumes de produção. Ao longo do programa, nossa equipe coordena documentação e programação de entrega para que nada se perca entre a sua equipe de engenharia e o piso de fábrica.
Capacidades
- Fresamento de 3, 4 e 5 eixos para geometrias aeroespaciais complexas e peças estruturais
- Torneamento CNC de buchas, conexões e componentes de revolução até volumes de produção
- Usinagem de alumínio, titânio, aço inoxidável e ligas aeroespaciais de alta temperatura
- Trabalhos de tolerância estreita a ±0.005 mm em dimensões críticas com verificação CMM
- Inspeção da primeira peça com relatórios dimensionais, certificados de material e rastreabilidade completa
- Prototipagem até produção de baixo volume com feedback de projeto para manufatura sob solicitação
Materiais típicos
Os materiais comuns incluem alumínio 2024, 6061, 7050 e 7075; titânio Grau 2 e Grau 5 (Ti-6Al-4V); aço inoxidável 303, 304, 316, 15-5 PH e 17-4 PH; ligas de níquel como Inconel 625 e 718; além de magnésio e plásticos de engenharia, com certificações de material rastreáveis ao fabricante disponíveis sob solicitação.
| Material / liga | Estado típico | Usinabilidade | Onde se encaixa |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado e envelhecido) | Fácil: bom corte, bom controle de cavaco | Suportes, carcaças, dispositivos, protótipos rumo à produção |
| Aluminium 7075 | T6 / T651 | Mais difícil: maior desgaste de ferramenta, exige fixações rígidas | Peças de alta resistência e peso crítico; não indicada para solda |
| Stainless 304 / 304L | Recozido | Encrua: velocidades menores, avanço positivo | Resistência geral à corrosão, equipamentos alimentícios e de processo |
| Stainless 316 / 316L | Recozido | Mais tenaz que o 304: maior desgaste de ferramenta | Exposição a cloretos, ambiente marinho, setor médico e farmacêutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; exige proteção contra ferrugem | Eixos, chapas, conjuntos soldados, corpos de dispositivos |
| Brass C360 | H02 meio duro | Excelente: altas velocidades, acabamento limpo | Conexões, buchas, conectores, peças decorativas |
| Copper C110 | Recozido / H02 | Pegajosa: ferramentas afiadas e grandes ângulos de saída | Condutividade, barramentos, gestão térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recozido de laminação | Difícil: baixas velocidades, controle de calor, desgaste de ferramenta | Aeroespacial, médico e peças leves de alta resistência |
| Plásticos de engenharia (POM, PEEK, PA) | Extrudados / recozidos | De fácil a pegajosa: mordentes macios, ferramentas afiadas | Isolamento, baixo atrito, peças químicas e de desgaste |
Acabamentos
Os acabamentos disponíveis incluem anodização Tipo II e Tipo III (dura), revestimento de conversão química, passivação, niquelação química e eletrolítica, jateamento com microesferas, polimento e pintura industrial, aplicados conforme desenho e verificados antes do embarque.
| Acabamento | O que faz | Especificar quando |
|---|---|---|
| Como usinado | Marcas de ferramenta visíveis; Ra tipicamente 1.6-3.2 µm | A peça só precisa funcionar |
| Jateamento de microesferas | Superfície fosca uniforme, disfarça as marcas de ferramenta | Peças estéticas antes da anodização |
| Anodização Tipo II | Cria uma camada de óxido; opções de cor | Aparência de alumínio mais resistência moderada à corrosão e ao desgaste |
| Anodização dura Tipo III | Camada de óxido mais espessa e dura | Superfícies de alumínio sujeitas a deslizamento ou desgaste |
| Conversão por cromato | Película protetora fina que permanece condutiva | Aterramento ou ligação elétrica em alumínio |
| Níquel químico | Camada uniforme, dura e resistente à corrosão | Desgaste mais corrosão, inclusive dentro de furos |
| Zinco eletrolítico | Proteção sacrificial econômica contra corrosão | Peças de aço em serviço interno ou abrigado |
| Pintura a pó | Camada espessa, durável e decorativa | Quando a aparência é o requisito |
| Passivação | Remove o ferro livre e restaura o filme de óxido | Peças de aço inox após a usinagem |
| Alívio de tensões / tratamento térmico | Elimina tensões residuais antes ou depois da usinagem | Paredes finas e tolerâncias estreitas que precisam sobreviver à usinagem |
Tolerâncias
As tolerâncias padrão seguem a ISO 2768 média, enquanto mantemos rotineiramente ±0.05 mm (±0.002 in) e podemos alcançar recursos de até ±0.005 mm (±0.0002 in), dependendo da geometria da peça, do material e do método de inspeção.
| Indicação | O que exige | Efeito no custo e no prazo |
|---|---|---|
| Geral: ±0.25 mm / ±0.010 in | Ferramentaria padrão, verificação dimensional | Linha de base: sem acréscimo |
| Padrão: ±0.13 mm / ±0.005 in | Máquina em boas condições, inspeção da primeira peça | Acréscimo pequeno; o padrão usual de orçamento |
| Estreita: ±0.025 mm / ±0.001 in | Ferramentas retificadas ou de diamante, controle de temperatura, CMM | Mudança de degrau: passes mais lentos e inspeção completa |
| Precisão: ±0.013 mm / ±0.0005 in | Passes de acabamento, calibradores, ambiente controlado | A usinagem domina o preço; frequentemente uma operação à parte |
| Posição / angularidade (GD&T) | Controle de datums, uma única fixação quando as feições se relacionam | Depende de quantas fixações o datum atravessa |
| Rugosidade Ra 0.8 µm ou menor | Passes mais finos, polimento ou passe de acabamento | Adiciona uma etapa de processo, não só tempo de usinagem |
Perguntas frequentes
Qual é a quantidade mínima de pedido para usinagem aeroespacial?
Não há MOQ fixo. Aceitamos pedidos de protótipo de peça única e rodadas de produção-ponte, embora o preço por peça melhore significativamente em volumes maiores. Muitos programas aeroespaciais começam com 1–10 primeiras peças para qualificação e depois migram para pedidos recorrentes de 50–500+ peças. Informe o seu uso anual projetado no pedido de cotação para que possamos cotar preços por volume com precisão.
Quanto tempo as peças aeroespaciais usinadas levam para ser produzidas?
Os prazos dependem da complexidade, da disponibilidade do material e dos requisitos de acabamento. Protótipos em ligas comuns como o alumínio 6061 normalmente são enviados em 5–15 dias úteis. Peças que exigem materiais especiais, inspeção de tolerância estreita ou múltiplas operações de acabamento geralmente levam de 3–6 semanas. A inspeção da primeira peça e a documentação de certificação adicionam tempo, portanto inclua-as no seu cronograma para peças críticas para voo ou de qualificação.
Quais arquivos preciso enviar para uma cotação?
Forneça arquivos CAD 3D em formato STEP ou IGES junto com desenhos 2D que especifiquem tolerâncias, dimensões críticas, material, acabamento e requisitos de inspeção. Se os desenhos estiverem incompletos, nossa equipe de engenharia pode sinalizar ambiguidades antes da cotação. Para programas com restrições de controle de exportação como o ITAR, mencione isso no seu pedido de cotação para que possamos confirmar os requisitos aplicáveis desde o início.
Que documentação de qualidade acompanha as peças aeroespaciais?
As entregas padrão incluem um relatório de inspeção dimensional e certificados de material rastreáveis ao fabricante. Sob solicitação, fornecemos relatórios de inspeção da primeira peça (FAI), certificados de conformidade e rastreabilidade completa do material. Como os requisitos de documentação variam entre programas aeroespaciais, liste os relatórios de que precisa no seu pedido de cotação para que o preço cotado reflita o escopo completo de inspeção.
Como os dados do meu projeto são protegidos?
Os arquivos de projeto são usados apenas para cotar e produzir as suas peças, e NDAs podem ser executados antes que qualquer dado técnico seja liberado. O tratamento de dados segue práticas documentadas e o acesso é limitado ao pessoal de engenharia designado ao seu projeto. Para projetos sob controle de exportação, confirmamos as restrições aplicáveis desde o início.