
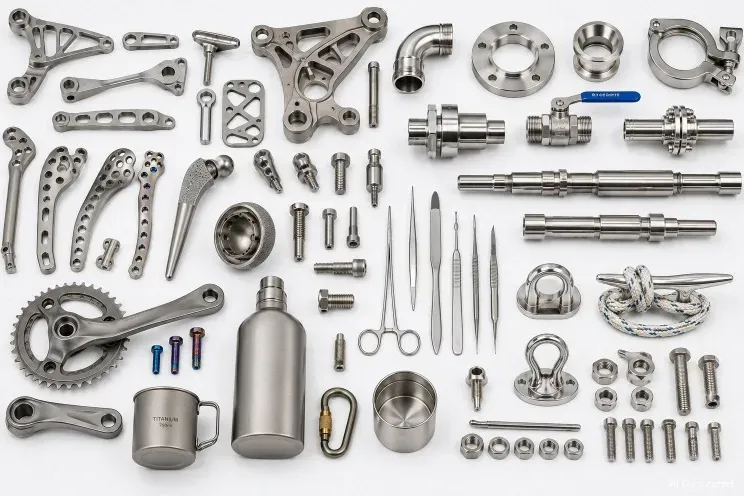
L'usinage du titane récompense l'expérience : la faible conductivité thermique, le durcissement à la coupe et le retour élastique punissent les trajectoires d'outil incorrectes. Nous usinons Ti-6Al-4V (Grade 5) et des pièces en Grade 2 pur commercial avec des installations rigides et une gestion disciplinée de la chaleur.
Les projets typiques en titane incluent des supports structurels légers, des composants de fluides à forte corrosion et des pièces de type biocompatible où les certificats de matériaux et la traçabilité sont importants.
Capacités
- Ti-6Al-4V Grade 5 et usinage de qualité CP 2
- Stratégies de fluide de refroidissement à basse vitesse de coupe et haute pression
- Traçabilité des matériaux et certificats de l'usine
- Caractéristiques à tolérance stricte après révision
Matériaux typiques
Titane Grade 5 (Ti-6Al-4V), Grade 2 CP, Grade 4 sur demande.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Usiné, passivation, anodisation (couleur Type II), microbillage, polissage.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
±0.01 mm réalisable sur les caractéristiques critiques après revue ; CMM vérification sur demande.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Questions fréquentes
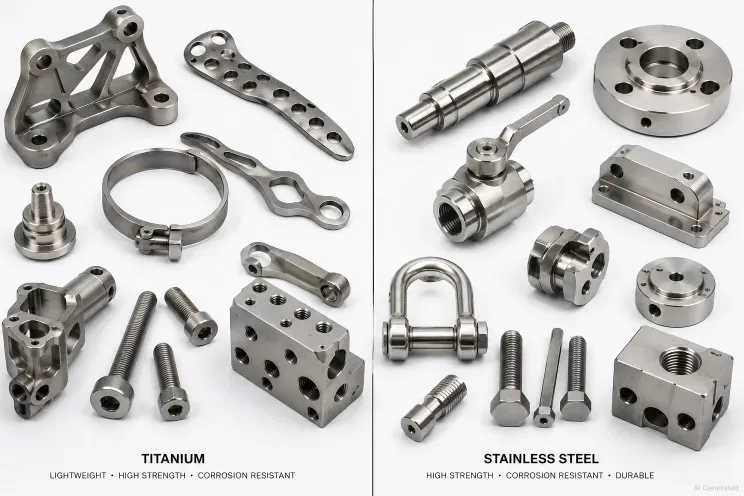
Le titane en vaut-il la peine par rapport à l'acier inoxydable ?
Lorsque la résistance par rapport au poids, la résistance à la corrosion ou la biocompatibilité déterminent la conception, le titane l'emporte malgré un coût plus élevé. Pour les pièces statiques guidées par le coût, l'acier inoxydable est généralement suffisant.
Pouvez-vous fournir des certificats de matériau en titane ?
Oui. Des certificats d'usine avec les propriétés chimiques et mécaniques sont disponibles avec l'expédition.
Comment réduisez-vous le coût usinage du titane ?
En verrouillant le processus tôt : insertions correctes, surplombs stables, refroidissement haute pression et retours DFM qui éliminent les tolérances trop strictes.