
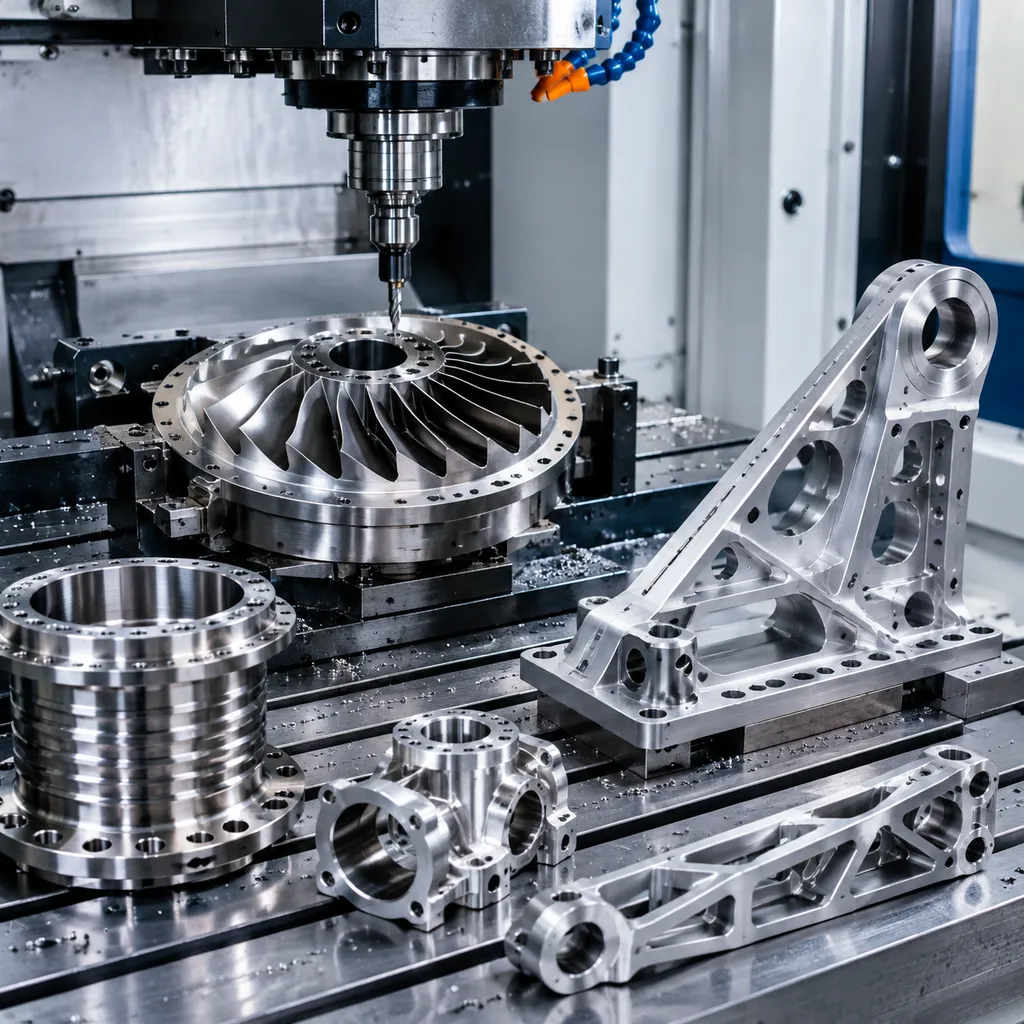
航空宇宙加工は、航空機、宇宙船、人工衛星、および無人システムのための部品の精密CNC製造を指します。これには、構造取り付け具、エンジンマウント、ハウジング、ファスナーなど、許容差、材料の完全性、および追跡可能性が重要な部品が含まれます。典型的な作業は、 3軸フライス加工、多軸加工、アルミニウム、チタン、ステンレス鋼の旋削に及びます。一般的な産業加工とは異なり、航空宇宙部品は厳密な設計図面、材料証明書、検査要件を満たす必要があり、多くの場合、複雑な形状が 5軸能力と初品から量産までの厳格な工程管理を要求します。
航空宇宙部品のバイヤーにとって、サプライチェーンのリスク低減が重要です。航空宇宙要件に適合した設備と検査工程で図面通りに加工を行うため、サプライヤー監査にかける時間を減らし、プログラム管理に集中できます。5個のプロトタイプバッチが必要な場合でも、加工されたフィッティングやハウジングの継続的な生産が必要な場合でも、見積もりから納品までを1つのチームが一貫して担当します。競争力のある見積もり、一貫したドキュメント、そして単一の調整窓口をご提供します。
ご依頼の流れはシンプルです。3Dモデル(STEPまたはIGES)、公差と主要特性を指定した2D図面、および材料認証、表面仕上げ、輸出管理規制などの特別な要件を含むRFQ(見積依頼書)を提出してください。当社のエンジニアリングチームがリクエストを確認し、通常数営業日以内に見積もりを返信します。量産にコミットする前に、完全な検査レポート付きの初回品を注文することができます。プログラム全体を通じて、当社チームがドキュメントと納期調整をコーディネートし、エンジニアリングチームと現場の間で情報が途切れることのないよう支援します。
加工能力
- 複雑な航空宇宙用形状および構造部品のための3-、 4-、および 5-軸フライス加工
- CNCのブッシング、継手、および回転部品の量産までの回転
- アルミニウム、チタン、ステンレス鋼、および高温航空宇宙合金の加工
- 重要寸法でのCMM検証による±0.005 mmへの高精度作業
- 寸法報告書、材料証明書、完全なトレーサビリティを伴う初回品検査
- 要望に応じた製造性設計のフィードバックを伴う低ボリューム生産によるプロトタイピング
主な対応材料
一般的な材料には、アルミニウム 2024、 6061、 7050、および 7075;チタン級 2 およびGrade 5(Ti-6Al-4V);ステンレス鋼 303、 304、 316、 15-5 PH、および 17-4 PH;ニッケル合金(Inconel 625および 718);さらにマグネシウムおよびエンジニアリングプラスチックが含まれ、ミルトレース可能な材料証明書はリクエストに応じて入手可能です。
| 材質 / 規格 | 標準的な状態 | 被削性 | 適する用途 |
|---|---|---|---|
| アルミニウム 6061 | T6(溶体化処理・時効硬化) | 容易:切削性が良く、切屑処理も安定 | ブラケット、ハウジング、治具、試作から量産へ |
| アルミニウム 7075 | T6 / T651 | やや難:工具摩耗が多く、剛性のあるセットアップが前提 | 高強度・軽量化が重要な部品。溶接には不向き |
| ステンレス 304 / 304L | 焼なまし | 加工硬化する:低速切削、正前角すくい角 | 一般的な耐食性。食品・プロセス設備 |
| ステンレス 316 / 316L | 焼なまし | 304より粘い:工具摩耗が増加 | 塩化物環境、海洋、医療・医薬品用途 |
| 炭素鋼 1018 / 1045 | 圧延 / 焼ならし | 容易〜中程度:錆止めが必要 | シャフト、板、溶接構造物、金型ベース |
| 真鍮 C360 | H02 半硬質 | 極めて容易:高速切削で良好な仕上げ | 継手、ブッシュ、コネクタ、装飾部品 |
| 銅 C110 | 焼なまし / H02 | 粘り材:鋭利な工具と大きなすくい角 | 導電性、ブスバー、熱管理 |
| チタン Grade 5(Ti-6Al-4V) | ミルアニール | 困難:低速切削、熱管理、工具摩耗 | 航空宇宙、医療、軽量高強度部品 |
| エンジニアリングプラスチック(POM、PEEK、PA) | 押出 / 焼なまし | 容易〜粘り材:ソフトジョーと鋭利な工具 | 絶縁、低摩擦、耐薬品・耐摩耗部品 |
仕上げ
利用可能な仕上げには、タイプIIおよびタイプIII(ハード)アノダイズ処理、化学転換皮膜、不動態化処理、無電解ニッケルめっきおよび電解ニッケルめっき、ビーズブラスト、研磨、および工業用塗装が含まれ、図面に適用され、出荷前に検証されます。
| 表面処理 | 効果 | 指定すべき場面 |
|---|---|---|
| 切削仕上げのまま | 工具痕が残る。Ra は通常 1.6〜3.2 µm | 機能だけが求められる部品 |
| ビードブラスト | 均一なマット面。工具痕をぼかす | アルマイト前の外観部品 |
| アルマイト タイプ II | 酸化皮膜を形成。色指定が可能 | アルミの外観と中程度の耐食・耐摩耗が要るとき |
| 硬質アルマイト タイプ III | より厚く硬い酸化皮膜 | 摺動・摩耗するアルミ面 |
| クロメート処理 | 導電性を保つ薄い保護皮膜 | アルミの電気ボンディングやアース |
| 無電解ニッケル | 均一で硬く耐食性のある皮膜 | 摩耗と腐食の両方。ボア内部も含む |
| 亜鉛めっき | 経済的な犠牲防食 | 屋内・屋外庇下の鋼部品 |
| 粉体塗装 | 厚く耐久性のある装飾皮膜 | 外観が要件のとき |
| 不動態化 | 遊離鉄を除去し酸化皮膜を回復 | 切削後のステンレス部品 |
| 焼なまし / 熱処理 | 加工前後の残留応力を除去 | 加工に耐えるべき薄肉・狭公差部品 |
公差
標準公差はISO 2768 medium(中級)に準拠していますが、通常は±0.05 mm(±0.002 in)を維持し、部品の幾何学形状、材料、および検査方法に応じて±0.005 mm(±0.0002 in)までの精度を実現可能です。
| 図面指示 | 必要なこと | コストとリードタイムへの影響 |
|---|---|---|
| 一般:±0.25 mm / ±0.010 in | 標準工具、寸法検査 | 基準:上乗せなし |
| 標準:±0.13 mm / ±0.005 in | 良好な状態の工作機械、初品検査 | 小幅な上乗せ。通常の見積もり前提 |
| 精密:±0.025 mm / ±0.001 in | 研削・ダイヤモンド工具、温度管理、CMM | 段差的増加:切削が遅くなり全数検査 |
| 高精密:±0.013 mm / ±0.0005 in | 仕上げパス、ゲージ、環境管理 | 切削が価格を支配。別工程になることが多い |
| 位置度・角度度(GD&T) | データム管理、関連する形状は一体セットアップで | データムがまたぐセットアップ数に依存 |
| 表面粗さ Ra 0.8 µm 以下 | 細かい切り込み、研磨または仕上げパス | 切削時間だけでなく工程が増える |
よくある質問
航空宇宙加工の最小注文数量は何ですか?
固定のMOQ(最小発注数量)はありません。1個からのプロトタイプ注文やブリッジ生産も承っており、数量が増えるほど単価は大幅に改善されます。多くの航空宇宙プログラムでは、認定用に1〜10個の初回品から始まり、その後50〜500個以上の継続注文に移行します。正確な数量見積もりを行うため、RFQに年間予定量を記載してください。
航空宇宙用の機械加工部品の製造にはどのくらい時間がかかりますか?
リードタイムは、複雑さ、材料の入手可能性、および仕上げ要件によって異なります。 6061 アルミニウムなどの一般的な合金での試作部品は、通常 5~15 営業日で出荷されます。特殊材料、厳密な公差検査、または複数の仕上げ作業を必要とする部品は、一般的に 3~6 週間かかります。初品検査や認証書類作成には時間がかかるため、飛行に重要な部品や認定用部品のスケジュールにはそれを組み込んでください。
見積もりのためにどのファイルを提出する必要がありますか?
公差、重要寸法、材料、仕上げ、検査要件を指定した2D図面と共に、STEPまたはIGES形式の3D CADファイルを提供してください。図面が不完全な場合、見積もりの前にエンジニアリングチームが不明確な点を指摘します。ITARなどの輸出管理規制があるプログラムの場合、適用される要件を事前に確認できるよう、RFQにその旨を記載してください。
航空宇宙部品にはどのような品質文書が付属していますか?
標準的な納品物には、寸法検査レポートと製造所まで遡及可能な材料証明書が含まれます。ご要望に応じて、初回品検査レポート(FAI)、適合証明書、完全な材料トレーサビリティを提供します。航空宇宙プログラムによってドキュメント要件が異なるため、見積価格が完全な検査範囲を反映するよう、RFQに必要なレポートをリストアップしてください。
私の設計データはどのように保護されていますか?
設計ファイルは見積もりと部品製作のみに使用され、技術データが開示される前にNDA(秘密保持契約)を締結することが可能です。データ管理は文書化された手順に従って行われ、アクセスはプロジェクトに割り当てられたエンジニアリング要員に限定されます。輸出管理対象の設計については、事前に適用される制限を確認いたします。