
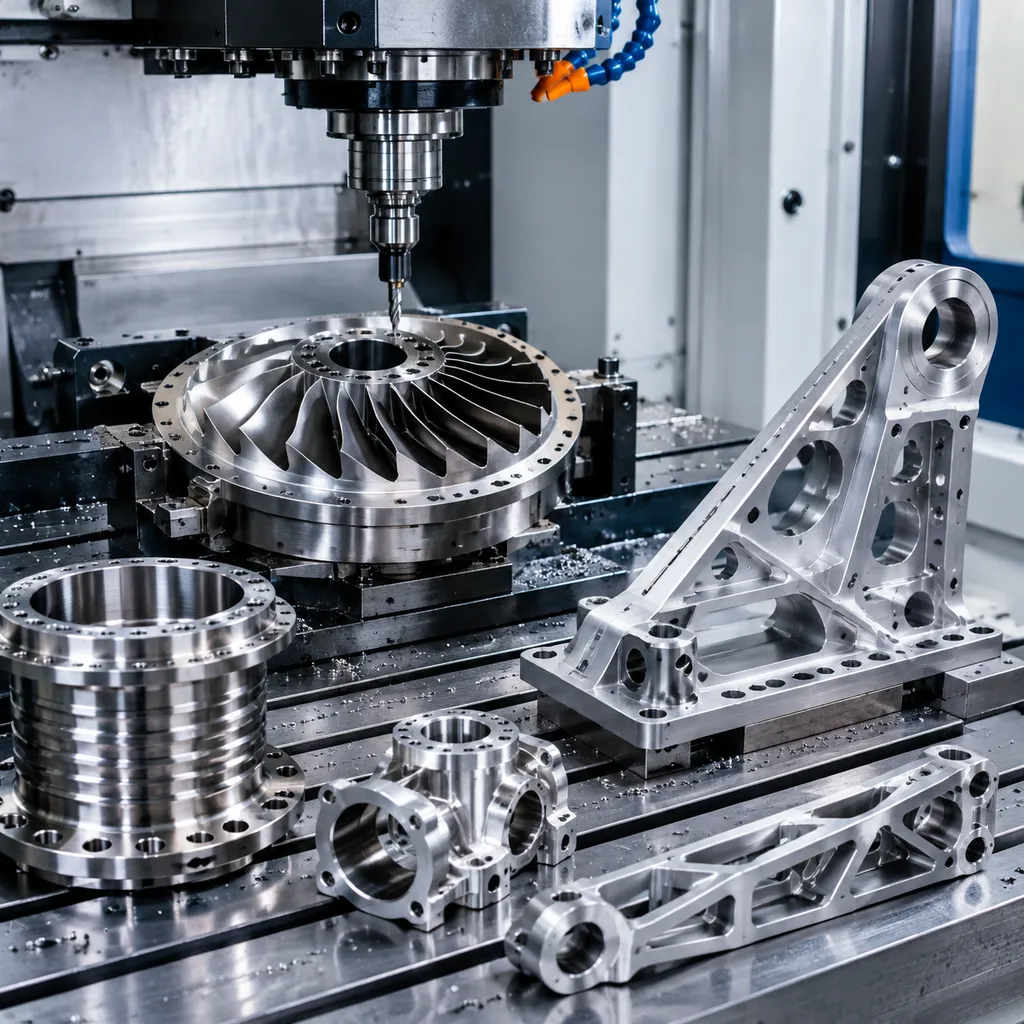
Obróbka lotnicza to precyzyjna produkcja CNC komponentów dla samolotów, statków kosmicznych, satelitów i systemów bezzałogowych — części takich jak złączki konstrukcyjne, mocowania silników, obudowy i elementy złączne, gdzie tolerancje, integralność materiału i identyfikowalność są krytyczne. Typowa praca obejmuje frezowanie 3-osiowe, obróbkę wieloosiową i toczenie z aluminium, tytanu i stali nierdzewnej. W przeciwieństwie do ogólnej obróbki przemysłowej części lotnicze muszą spełniać rygorystyczne rysunki inżynieryjne, atesty materiałowe i wymagania kontrolne, a często mają złożoną geometrię wymagającą zdolności 5-osiowych i zdyscyplinowanej kontroli procesu od pierwszej sztuki do produkcji.
Dla kupujących lotniczych wartość leży w zmniejszaniu ryzyka łańcucha dostaw. Obrabiamy według Twojego rysunku na wyposażeniu i w procesach kontrolnych dobranych do wymagań lotniczych, więc spędzasz mniej czasu na audytach dostawców, a więcej na zarządzaniu programami. Niezależnie od tego, czy potrzebujesz partii pięciu prototypów, czy ciągłej produkcji złączek i obudów, jeden zespół prowadzi zlecenie od wyceny do dostawy — z porównywalnymi wycenami, spójną dokumentacją i jednym punktem koordynacji.
Start jest prosty: prześlij zapytanie ofertowe z modelami 3D (STEP lub IGES), rysunkami 2D z tolerancjami i cechami kluczowymi oraz wszelkimi wymaganiami specjalnymi, takimi jak atesty materiałowe, wykończenia powierzchni czy ograniczenia kontroli eksportu. Nasz zespół inżynieryjny przegląda zapytanie i zwykle odsyła wyceny w ciągu kilku dni roboczych. Możesz zamówić pierwsze sztuki z pełnymi raportami kontroli, zanim zobowiążesz się do wolumenów produkcyjnych. W całym programie nasz zespół koordynuje dokumentację i harmonogram dostaw, aby nic nie zginęło między Twoim zespołem inżynieryjnym a halą.
Możliwości
- Frezowanie 3-, 4- i 5-osiowe dla złożonych geometrii lotniczych i części konstrukcyjnych
- Toczenie CNC tulei, złączek i komponentów obrotowych po wolumeny produkcyjne
- Obróbka aluminium, tytanu, stali nierdzewnej i wysokotemperaturowych stopów lotniczych
- Praca o ciasnych tolerancjach do ±0.005 mm na wymiarach krytycznych z weryfikacją CMM
- Inspekcja pierwszej sztuki z raportami wymiarowymi, atestami materiałowymi i pełną identyfikowalnością
- Prototypowanie po produkcję małoseryjną, na życzenie z uwagami dotyczącymi technologiczności konstrukcji
Typowe materiały
Typowe materiały to aluminium 2024, 6061, 7050 i 7075; tytan Grade 2 i Grade 5 (Ti-6Al-4V); stal nierdzewna 303, 304, 316, 15-5 PH i 17-4 PH; stopy niklu, takie jak Inconel 625 i 718; ponadto magnez i tworzywa inżynieryjne, z atestami materiałowymi identyfikowalnymi do huty na życzenie.
| Materiał / gatunek | Typowy stan | Obrabialność | Gdzie się sprawdza |
|---|---|---|---|
| Aluminium 6061 | T6 (utwardzanie roztworzeniem i starzenie) | Łatwy: dobra skrawalność, dobra kontrola wióra | Wsporniki, obudowy, przyrządy, prototypy aż po produkcję seryjną |
| Aluminium 7075 | T6 / T651 | Trudniejszy: większe zużycie narzędzia, wymaga sztywnej obróbki | Części o wysokiej wytrzymałości i krytycznej wadze; nie do spawania |
| Stainless 304 / 304L | Wyżarzony | Umocnia się przy obróbce: niższe prędkości, dodatni nacisk | Ogólna odporność na korozję, przemysł spożywczy i procesowy |
| Stainless 316 / 316L | Wyżarzony | Twardszy w obróbce niż 304: większe zużycie narzędzia | Chlorki, środowisko morskie, zastosowania medyczne i farmaceutyczne |
| Carbon steel 1018 / 1045 | Walcowany / normalizowany | Łatwy do umiarkowanego; wymaga ochrony przed rdzą | Wały, płyty, konstrukcje spawane, korpusy oprzyrządowania |
| Brass C360 | H02 półtwardy | Doskonała: wysokie prędkości, czysta powierzchnia | Złączki, tuleje, złącza, części dekoracyjne |
| Copper C110 | Wyżarzony / H02 | Kleisty: ostre narzędzia i duże kąty natarcia | Przewodność, szyny zbiorcze, zarządzanie ciepłem |
| Titanium Grade 5 (Ti-6Al-4V) | Wyżarzony w hucie | Trudny: niskie prędkości, kontrola ciepła, zużycie narzędzia | Lotnictwo i kosmonautyka, medycyna, lekkie części wysokowytrzymałe |
| Tworzywa inżynieryjne (POM, PEEK, PA) | Wytłaczane / wyżarzane | Od łatwego do kleistego: miękkie szczęki, ostre narzędzia | Izolacja, niskie tarcie, części chemiczne i odporne na zużycie |
Wykończenia
Dostępne wykończenia obejmują anodowanie typu II i typu III (twarde), powłoki konwersyjne chemiczne, pasywację, chemiczne i elektrolityczne niklowanie, śrutowanie kulowe, polerowanie i malowanie przemysłowe — nakładane według rysunku i weryfikowane przed wysyłką.
| Wykończenie | Co daje | Kiedy je określić |
|---|---|---|
| Po obróbce | Ślady narzędzia widoczne; Ra typowo 1.6-3.2 µm | Część musi tylko działać |
| Śrutowanie mikrokulkami | Jednolita matowa powierzchnia, maskuje ślady narzędzia | Części dekoracyjne przed eloksowaniem |
| Elokowanie Type II | Buduje warstwę tlenku; opcje kolorów | Wygląd aluminium plus umiarkowana odporność na korozję i zużycie |
| Elokowanie twarde Type III | Grubsza, twardsza warstwa tlenku | Ślizgowe lub ścierające się powierzchnie aluminiowe |
| Konwersja chromatowa | Cienka warstwa ochronna pozostająca przewodząca | Złącza elektryczne lub uziemienie na aluminium |
| Nikiel chemiczny | Jednolita, twarda, odporna na korozję warstwa | Zużycie plus korozja, także wewnątrz otworów |
| Cynkowanie | Ekonomiczna ochrona anodowa przed korozją | Części stalowe w pomieszczeniach lub pod zadaszeniem |
| Malowanie proszkowe | Gruba, trwała, dekoracyjna warstwa | Kiedy wygląd jest wymaganiem |
| Pasywacja | Usuwa wolne żelazo i odtwarza warstwę tlenku | Części ze stali nierdzewnej po obróbce |
| Wygrzewanie odprężające / obróbka cieplna | Usuwa naprężenia szczątkowe przed lub po obróbce | Cienkie ścianki i ciasne tolerancje, które muszą przetrwać obróbkę |
Tolerancje
Tolerancje standardowe zgodne z ISO 2768 medium, przy czym rutynowo utrzymujemy ±0.05 mm (±0.002 in) i możemy osiągnąć cechy do ±0.005 mm (±0.0002 in) w zależności od geometrii części, materiału i metody kontroli.
| Wymagany wymiar | Co jest potrzebne | Wpływ na koszt i czas realizacji |
|---|---|---|
| Ogólny: ±0.25 mm / ±0.010 in | Narzędzia standardowe, kontrola wymiarowa | Punkt wyjścia: bez dopłaty |
| Standardowy: ±0.13 mm / ±0.005 in | Maszyna w dobrym stanie, kontrola pierwszej sztuki | Niewielka dopłata; typowy standard wyceny |
| Ciasny: ±0.025 mm / ±0.001 in | Narzędzia szlifowane lub diamentowe, kontrola temperatury, CMM | Skok jakościowy: wolniejsze przejścia plus pełna kontrola |
| Precyzyjny: ±0.013 mm / ±0.0005 in | Przejścia wykańczające, wzorce, kontrolowane środowisko | Obróbka dominuje w cenie; często osobna operacja |
| Pozycja / kątowość (GD&T) | Kontrola baz, jedno mocowanie dla powiązanych cech | Zależy od tego, przez ile mocowań przechodzi baza |
| Chropowatość Ra 0.8 µm lub mniejsza | Drobniejsze przejścia, polerowanie lub przejście wykańczające | Dodaje etap procesu, nie tylko czas obróbki |
Najczęściej zadawane pytania
Jaka jest minimalna wielkość zamówienia przy obróbce lotniczej?
Nie ma sztywnego MOQ. Przyjmujemy zamówienia pojedynczych prototypów i produkcję pomostową, choć cena za sztukę wyraźnie poprawia się przy większych wolumenach. Wiele programów lotniczych zaczyna od 1–10 pierwszych sztuk do kwalifikacji, a następnie przechodzi do powtarzalnych zamówień po 50–500+ sztuk. Podaj przewidywane zużycie roczne w zapytaniu, abyśmy dokładnie wycenili ceny wolumenowe.
Jak długo trwa produkcja obrabianych części lotniczych?
Czasy realizacji zależą od złożoności, dostępności materiałów i wymagań wykończeniowych. Prototypy z popularnych stopów, takich jak aluminium 6061, są zwykle wysyłane w ciągu 5–15 dni roboczych. Części wymagające materiałów specjalnych, kontroli ciasnych tolerancji lub wielu operacji wykończeniowych zajmują zwykle 3–6 tygodni. Inspekcja pierwszej sztuki i dokumentacja certyfikacyjna wydłużają czas, więc uwzględnij je w harmonogramie części krytycznych dla lotu lub kwalifikacyjnych.
Jakie pliki muszę przesłać, aby otrzymać wycenę?
Prześlij pliki CAD 3D w formacie STEP lub IGES wraz z rysunkami 2D określającymi tolerancje, wymiary krytyczne, materiał, wykończenie i wymagania kontrolne. Jeśli rysunki są niekompletne, nasz zespół inżynieryjny może wskazać niejasności przed wyceną. Dla programów objętych ograniczeniami kontroli eksportu, takimi jak ITAR, zaznacz to w zapytaniu, abyśmy mogli potwierdzić właściwe wymagania z góry.
Jaka dokumentacja jakości towarzyszy częściom lotniczym?
Standardowe elementy dostawy obejmują raport z inspekcji wymiarowej i atesty materiałowe identyfikowalne do huty. Na życzenie dostarczamy raporty inspekcji pierwszej sztuki (FAI), certyfikaty zgodności i pełną identyfikowalność materiałową. Ponieważ wymagania dokumentacyjne różnią się między programami lotniczymi, wymień potrzebne raporty w zapytaniu, aby wyceniona cena odzwierciedlała pełen zakres kontroli.
Jak chronione są moje dane konstrukcyjne?
Pliki konstrukcyjne służą wyłącznie do wyceny i produkcji Twoich części, a umowy NDA mogą zostać zawarte przed udostępnieniem jakichkolwiek danych technicznych. Gospodarowanie danymi opiera się na udokumentowanych praktykach, a dostęp jest ograniczony do personelu inżynieryjnego przypisanego do Twojego projektu. Dla konstrukcji objętych kontrolą eksportu potwierdzamy właściwe ograniczenia z góry.