
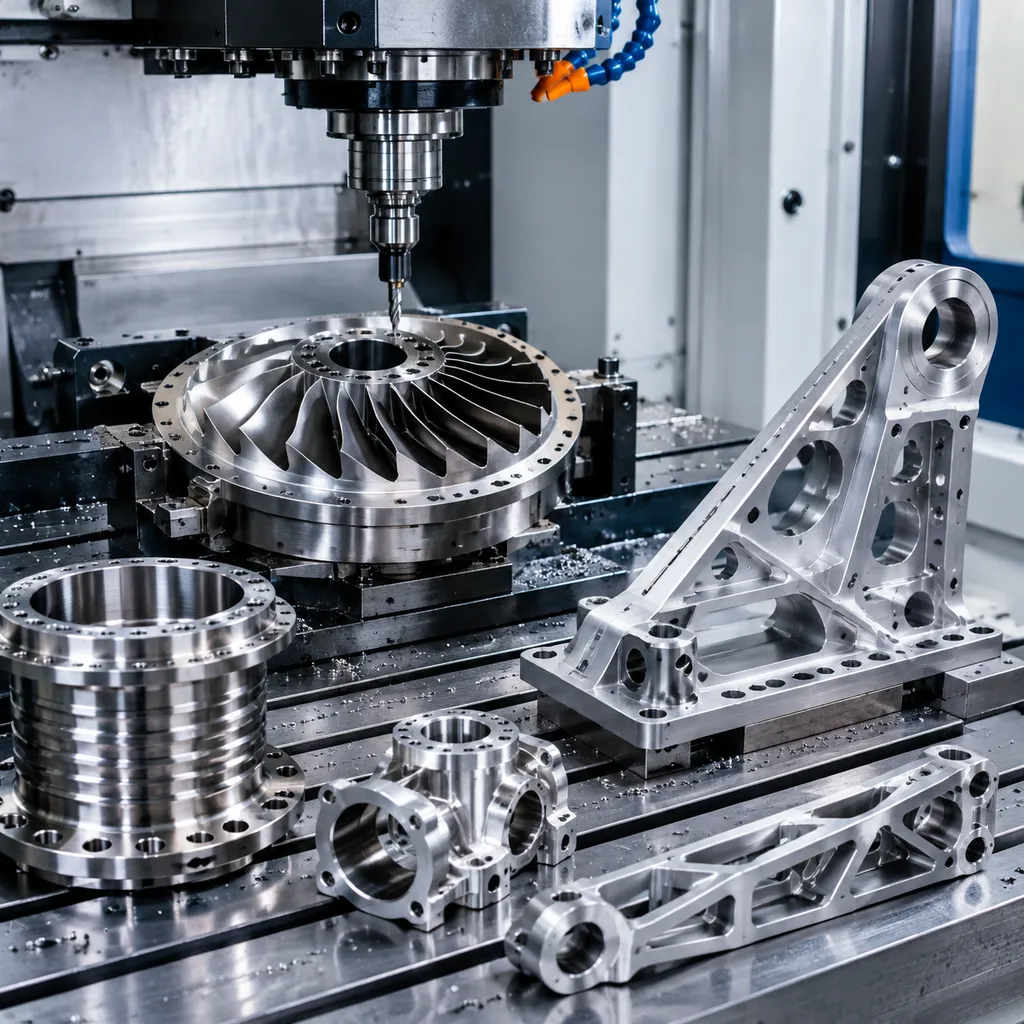
Die Zerspanung für die Luft- und Raumfahrt umfasst die präzise CNC-Fertigung von Komponenten für Flugzeuge, Raumfahrzeuge, Satelliten und unbemannte Systeme – Teile wie Strukturbeschläge, Motorhalterungen, Gehäuse und Befestigungselemente, bei denen Toleranzen, Materialintegrität und Rückverfolgbarkeit kritisch sind. Typische Aufgaben umfassen 3-Achsen-Fräsen, mehrachsige Bearbeitung und Drehen in Aluminium, Titan und Edelstahl. Anders als bei der allgemeinen industriellen Zerspanung müssen Luft- und Raumfahrtteile strenge Konstruktionszeichnungen, Materialzertifikate und Prüfanforderungen erfüllen und weisen häufig komplexe Geometrien auf, die 5-Achsen-Kompetenz sowie konsequente Prozesskontrolle vom Erstmuster bis zur Serienproduktion erfordern.
Für Einkäufer in der Luft- und Raumfahrt liegt der Wert in der Risikominimierung in der Lieferkette. Wir bearbeiten nach Ihren Zeichnungen auf Anlagen und mit Inspektionsprozessen, die auf die Anforderungen der Luft- und Raumfahrt abgestimmt sind, damit Sie weniger Zeit mit der Auditerung von Lieferanten und mehr Zeit mit dem Management von Programmen verbringen. Ob Sie eine Prototypencharge von fünf Stück oder die laufende Produktion von gedrehten Formteilen und Gehäusen benötigen, ein Team übernimmt den Auftrag vom Angebot bis zur Lieferung – mit vergleichbaren Angeboten, konsistenter Dokumentation und einem einzigen Koordinierungspunkt.
Der Einstieg ist unkompliziert: Reichen Sie eine RFQ mit Ihren 3D-Modellen (STEP oder IGES), 2D-Zeichnungen mit Toleranzen und Schlüsseleigenschaften sowie etwaigen Sonderanforderungen wie Materialzertifikaten, Oberflächenbeschichtungen oder Exportkontrollbeschränkungen ein. Unser Ingenieurteam prüft Ihre Anfrage und sendet in der Regel innerhalb weniger Werktage Angebote. Sie können Erstmuster mit vollständigen Prüfberichten bestellen, bevor Sie sich zu Produktionsvolumina verpflichten. Während des Programms koordiniert unser Team die Dokumentation und Lieferplanung, damit nichts zwischen Ihrem Ingenieurteam und der Werkstatt verloren geht.
Kompetenzen
- 3-, 4- und 5-Achsen-Fräsen für komplexe Luft- und Raumfahrtgeometrien und Strukturbauteile
- CNC-Drehen von Buchsen, Beschlägen und rotationssymmetrischen Bauteilen bis hin zu Serienstückzahlen
- Bearbeitung von Aluminium, Titan, Edelstahl und hochtemperaturfesten Luft- und Raumfahrtlegierungen
- Arbeiten mit engen Toleranzen bis ±0.005 mm bei kritischen Maßen, verifiziert per Koordinatenmessgerät (CMM)
- Erstmusterprüfung mit Maßprüfberichten, Materialzertifikaten und vollständiger Rückverfolgbarkeit
- Vom Prototyp bis zur Kleinserienfertigung, auf Anfrage mit Feedback zur fertigungsgerechten Konstruktion (Design for Manufacturing)
Typische Werkstoffe
Übliche Werkstoffe sind Aluminium 2024, 6061, 7050 und 7075; Titan Grade 2 und Grade 5 (Ti-6Al-4V); Edelstahl 303, 304, 316, 15-5 PH und 17-4 PH; Nickellegierungen wie Inconel 625 und 718; sowie Magnesium und technische Kunststoffe – Materialzertifikate mit Rückverfolgbarkeit bis zum Erzeugerwerk sind auf Anfrage erhältlich.
| Werkstoff / Güte | Typischer Zustand | Zerspanbarkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 6061 | T6 (lösungsgeglüht und ausgehärtet) | Leicht: gut zerspanbar, gute Spankontrolle | Halterungen, Gehäuse, Vorrichtungen, Prototypen bis zur Serie |
| Aluminium 7075 | T6 / T651 | Schwerer: mehr Werkzeugverschleiß, versteifte Aufspannungen nötig | Hochfeste, gewichtskritische Teile; nicht zum Schweißen geeignet |
| Edelstahl 304 / 304L | Weichgeglüht | Kaltverfestigend: niedrigere Schnittgeschwindigkeiten, Positive Vorschübe | Allgemeine Korrosionsbeständigkeit, Lebensmittel- und Verfahrenstechnik |
| Edelstahl 316 / 316L | Weichgeglüht | Zäher als 304: mehr Werkzeugverschleiß | Chlorid-, Marine-, Medizin- und Pharmaanwendungen |
| Kohlenstoffstahl 1018 / 1045 | Walzblank / normalisiert | Leicht bis mittel; braucht Rostschutz | Wellen, Platten, Schweißkonstruktionen, Werkzeugkörper |
| Messing C360 | H02 halbhart | Ausgezeichnet: hohe Geschwindigkeiten, saubere Flächen | Beschläge, Buchsen, Verbinder, dekorative Teile |
| Kupfer C110 | Weichgeglüht / H02 | Zäh: scharfe Werkzeuge und große Spanwinkel | Leitfähigkeit, Stromschienen, Wärmemanagement |
| Titan Grade 5 (Ti-6Al-4V) | Wärmebehandelt | Schwierig: niedrige Geschwindigkeiten, Wärmekontrolle, Werkzeugverschleiß | Luft- und Raumfahrt, Medizintechnik, leichte Hochlastteile |
| Technische Kunststoffe (POM, PEEK, PA) | Extrudiert / getempert | Leicht bis zäh: Spannbacken weich, scharfe Werkzeuge | Isolation, Reibungsminderung, Chemie- und Verschleißteile |
Oberflächen
Verfügbare Oberflächenbeschichtungen umfassen Eloxieren Typ II und Typ III (hart), chemische Umwandlungsbeschichtungen, Passivierung, stromlose und elektrolytische Vernickelung, Perlenstrahlen, Polieren und industrielle Lackierung, die gemäß Zeichnung aufgebracht und vor dem Versand überprüft werden.
| Veredelung | Was sie bewirkt | Angeben, wenn |
|---|---|---|
| Blank zerspant | Werkzeugspuren sichtbar; Ra typisch 1,6–3,2 µm | Das Teil muss nur funktionieren |
| Glasperlenstrahlen | Uniforme matte Oberfläche, überdeckt Werkzeugspuren | Sichtteile vor dem Eloxieren |
| Eloxal Typ II | Baut eine Oxidschicht auf; Farboptionen | Aluminium-Optik plus mäßiger Korrosions- und Verschleißschutz |
| Harteloxal Typ III | Dickere, härtere Oxidschicht | Gleitende oder belastete Aluminiumflächen |
| Chromatierung | Dünner Schutzfilm, der leitfähig bleibt | Elektrisches Bonden oder Erdung an Aluminium |
| Chemisch Nickel | Uniforme, harte, korrosionsbeständige Schicht | Verschleiß plus Korrosion, auch in Bohrungen |
| Verzinken | Wirtschaftlicher Opferschutz gegen Korrosion | Stahlteile im Innen- oder geschützten Außenbereich |
| Pulverbeschichtung | Dicke, dauerhafte, dekorative Schicht | Das Aussehen ist die Anforderung |
| Passivieren | Entfernt freies Eisen und stellt die Oxidschicht wieder her | Edelstahlteile nach der Zerspanung |
| Spannungsarmglühen / Wärmebehandlung | Baut Eigenspannungen vor oder nach der Bearbeitung ab | Dünne Wände und enge Toleranzen, die die Bearbeitung überstehen müssen |
Toleranzen
Standardtoleranzen folgen ISO 2768 medium, wobei wir routinemäßig ±0,05 mm (±0,002 in) einhalten und je nach Bauteilgeometrie, Material und Prüfmethode Merkmale bis zu ±0,005 mm (±0,0002 in) erreichen können.
| Zeichnungseintrag | Was er erfordert | Wirkung auf Kosten und Durchlaufzeit |
|---|---|---|
| Allgemein: ±0,25 mm / ±0,010 in | Standardwerkzeug, Maßprüfung | Basis: kein Aufschlag |
| Standard: ±0,13 mm / ±0,005 in | Maschine in gutem Zustand, Erstteilprüfung | Geringer Aufschlag; der übliche Kalkulationsstandard |
| Eng: ±0,025 mm / ±0,001 in | Geschliffene oder Diamantwerkzeuge, Temperaturkontrolle, KMG | Sprungänderung: langsamere Schnitte plus Vollprüfung |
| Präzision: ±0,013 mm / ±0,0005 in | Schlichtsäle, Lehren, kontrollierte Umgebung | Die Zerspanung bestimmt den Preis; oft ein eigenes Verfahren |
| Position / Winkeligkeit (GD&T) | Bezugskontrolle, eine Aufspannung für zusammenhängende Features | Hängt davon ab, über wie viele Aufspannungen sich der Bezug erstreckt |
| Oberfläche Ra 0,8 µm oder feiner | Feinere Zustellung, Polieren oder Schlichtdurchgang | Bringt einen Verfahrensschritt, nicht nur Zerspanungszeit |
Häufige Fragen
Gibt es eine Mindestbestellmenge für die Luft- und Raumfahrt-Zerspanung?
Es gibt keine feste Mindestbestellmenge (MOQ). Wir akzeptieren Einzelstück-Prototypenaufträge und Brückenproduktionsläufe, wobei der Stückpreis bei höheren Volumina deutlich sinkt. Viele Luft- und Raumfahrtprogramme beginnen mit 1–10 Erstmustern zur Qualifizierung und gehen dann zu wiederkehrenden Bestellungen von 50–500+ Stück über. Geben Sie Ihre prognostizierte Jahresverwendung in der RFQ an, damit wir die Volumenpreise genau anbieten können.
Wie lange dauert die Fertigung zerspanter Luft- und Raumfahrtteile?
Die Vorlaufzeiten hängen von Komplexität, Materialverfügbarkeit und Anforderungen an die Oberflächenbehandlung ab. Prototypen aus gängigen Legierungen wie Aluminium 6061 werden in der Regel innerhalb von 5–15 Werktagen versandt. Teile, die Spezialwerkstoffe, Feintoleranzprüfung oder mehrere Bearbeitungsschritte der Oberflächenveredelung erfordern, benötigen meist 3–6 Wochen. Erstmusterprüfung und Zertifizierungsdokumentation verursachen zusätzlichen Zeitaufwand – planen Sie dies bei flugkritischen oder zu qualifizierenden Teilen in Ihrem Zeitplan ein.
Welche Dateien muss ich für ein Angebot einreichen?
Stellen Sie 3D-CAD-Dateien im STEP- oder IGES-Format zusammen mit 2D-Zeichnungen bereit, die Toleranzen, kritische Maße, Material, Oberfläche und Prüfanforderungen spezifizieren. Wenn Zeichnungen unvollständig sind, kann unser Ingenieurteam Unklarheiten vor der Angebotserstellung kennzeichnen. Für Programme mit Exportkontrollbeschränkungen wie ITAR erwähnen Sie dies bitte in Ihrer RFQ, damit wir die geltenden Anforderungen vorab bestätigen können.
Welche Qualitätsdokumentation wird mit den Luft- und Raumfahrtteilen geliefert?
Zu den Standardlieferumfängen gehören ein dimensionsbezogener Prüfbericht und Materialzertifikate, die bis zum Werk rückverfolgbar sind. Auf Anfrage stellen wir Erstmusterprüfberichte (FAI), Konformitätszertifikate und vollständige Materialrückverfolgbarkeit zur Verfügung. Da die Dokumentationsanforderungen in Luft- und Raumfahrtprogrammen variieren, listen Sie bitte die benötigten Berichte in Ihrer RFQ auf, damit die angebotenen Preise den vollständigen Prüfungsumfang widerspiegeln.
Wie werden meine Konstruktionsdaten geschützt?
Designdateien werden nur zur Angebotserstellung und Produktion Ihrer Teile verwendet, und NDAs können ausgeführt werden, bevor technische Daten freigegeben werden. Der Datenverkehr folgt dokumentierten Praktiken und der Zugriff ist auf das Ingenieurpersonal beschränkt, das Ihrem Projekt zugewiesen ist. Für exportkontrollierte Designs bestätigen wir die geltenden Beschränkungen vorab.