
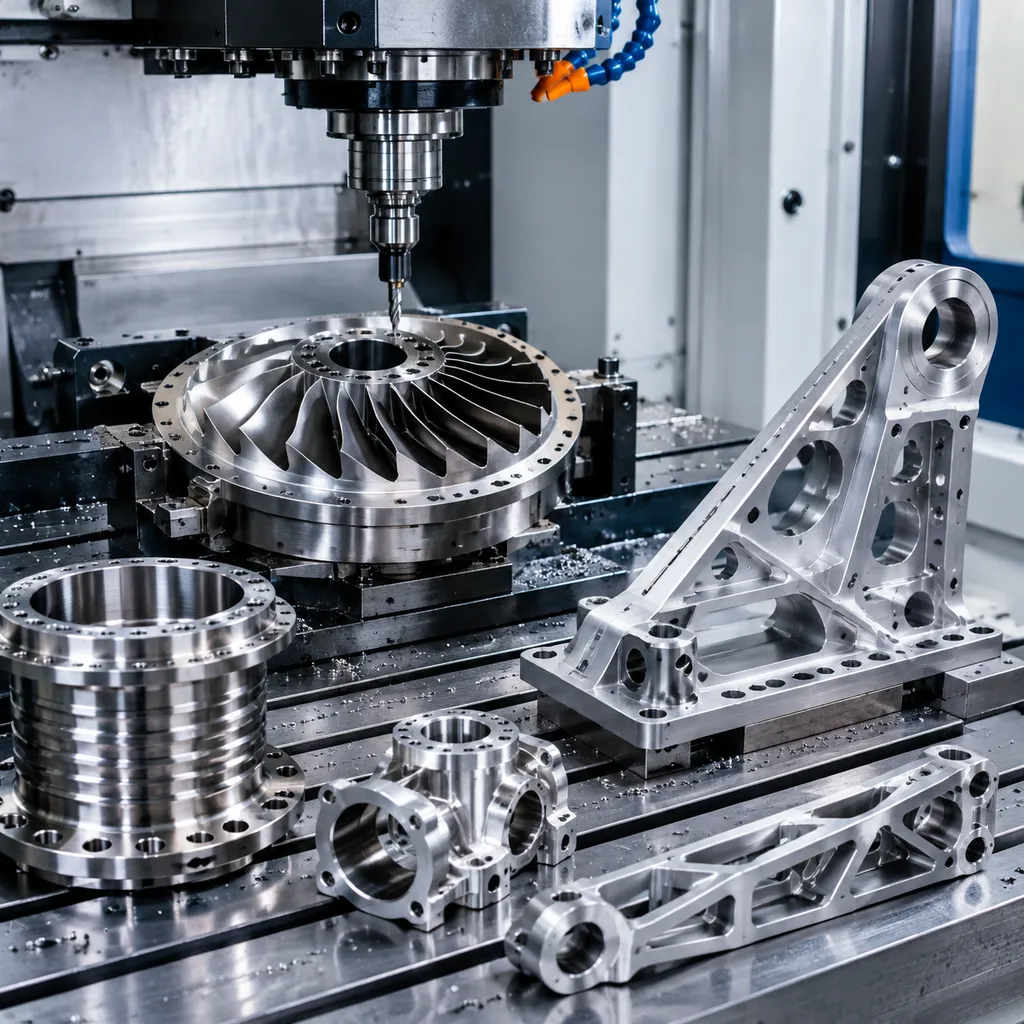
La lavorazione aerospaziale è la produzione CNC di precisione di componenti per aerei, veicoli spaziali, satelliti e sistemi senza pilota — parti come raccordi strutturali, supporti motore, scatoli e fissaggi dove tolleranze, integrità del materiale e tracciabilità sono critiche. Il lavoro tipico comprende fresatura a 3 assi, lavorazione multiasse e tornitura in alluminio, titanio e acciaio inox. A differenza della lavorazione industriale generale, le parti aerospaziali devono soddisfare disegni tecnici rigorosi, certificazioni dei materiali e requisiti di ispezione, e spesso implicano geometrie complesse che richiedono capacità a 5 assi e un controllo di processo disciplinato dal primo pezzo alla produzione.
Per gli acquirenti aerospaziali il valore sta nel ridurre il rischio della catena di fornitura. Lavoriamo secondo il tuo disegno su attrezzature e processi di ispezione adeguati ai requisiti aerospaziali, così spendi meno tempo a auditare i fornitori e più tempo a gestire i programmi. Che tu abbia bisogno di un lotto prototipale di cinque pezzi o di una produzione continuativa di raccordi e scatoli lavorati, un unico team gestisce il lavoro dal preventivo alla consegna — con preventivi confrontabili, documentazione costante e un unico punto di coordinamento.
Iniziare è semplice: invia una richiesta di offerta con i tuoi modelli 3D (STEP o IGES), i disegni 2D con tolleranze e caratteristiche chiave ed eventuali requisiti speciali come certificazioni dei materiali, finiture superficiali o restrizioni di controllo delle esportazioni. Il nostro ufficio tecnico esamina la richiesta e in genere restituisce i preventivi entro pochi giorni lavorativi. Puoi ordinare primi pezzi con rapporti di ispezione completi prima di impegnarti sui volumi di produzione. Per tutta la durata del programma, il nostro team coordina documentazione e programmazione delle consegne, così nulla si perde tra il tuo ufficio tecnico e la officina.
Capacità produttive
- Fresatura a 3, 4 e 5 assi per geometrie aerospaziali complesse e parti strutturali
- Tornitura CNC di boccole, raccordi e componenti rotazionali fino a volumi di produzione
- Lavorazione di alluminio, titanio, acciaio inox e leghe aerospaziali ad alta temperatura
- Lavori a tolleranza stretta fino a ±0.005 mm sulle quote critiche con verifica CMM
- Ispezione del primo pezzo con rapporti dimensionali, certificati dei materiali e piena tracciabilità
- Prototipazione fino alla produzione in piccole serie con feedback di producibilità su richiesta
Materiali tipici
I materiali comuni includono alluminio 2024, 6061, 7050 e 7075; titanio Grado 2 e Grado 5 (Ti-6Al-4V); acciaio inox 303, 304, 316, 15-5 PH e 17-4 PH; leghe di nichel come Inconel 625 e 718; oltre a magnesio e materie plastiche tecniche, con certificazioni dei materiali tracciabili a fonderia disponibili su richiesta.
| Materiale / qualità | Stato tipico | Lavorabilità | Dove si adatta |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizzato e invecchiato) | Facile: buona lavorabilità, buon controllo del truciolo | Staffe, scatolature, attrezzature, prototipi verso la produzione |
| Aluminium 7075 | T6 / T651 | Più difficile: maggiore usura utensile, richiede attacchi rigidi | Parti ad alta resistenza e critiche per il peso; non saldabile |
| Stainless 304 / 304L | Ricotto | Incruenta: velocità più basse, avanzamento positivo | Resistenza generale alla corrosione, apparecchiature alimentari e di processo |
| Stainless 316 / 316L | Ricotto | Più tenace del 304: maggiore usura utensile | Esposizione a cloruri, ambiente marino, ambito medico e farmaceutico |
| Carbon steel 1018 / 1045 | Laminata / normalizzata | Facile o media; richiede protezione dalla ruggine | Alberi, lamiere, costruzioni saldate, corpi di attrezzatura |
| Brass C360 | H02 semiduro | Eccellente: alte velocità, finitura pulita | Raccordi, boccole, connettori, parti decorative |
| Copper C110 | Ricotto / H02 | Pastosa: utensili affilati e alti angoli di spoglia | Conducibilità, sbarre, gestione termica |
| Titanium Grade 5 (Ti-6Al-4V) | Ricotto di laminazione | Difficile: basse velocità, controllo del calore, usura utensile | Aerospazio, settore medico e parti leggere ad alta resistenza |
| Plastici tecnici (POM, PEEK, PA) | Estrusi / ricotti | Da facile a pastosa: morse morbide, utensili affilati | Isolamento, basso attrito, parti chimiche e antiusura |
Finiture
Le finiture disponibili includono anodizzazione Tipo II e Tipo III (dura), trattamento di conversione chimica, passivazione, nichelatura elettrolitica ed elettroless, sabbiatura a microsfere, lucidatura e verniciatura industriale, applicate su disegno e verificate prima della spedizione.
| Finitura | Cosa fa | Specificarla quando |
|---|---|---|
| Così come lavorata | Segni utensile visibili; Ra tipico 1.6-3.2 µm | Il pezzo deve solo funzionare |
| Sabbiatura a microsfere | Superficie opaca uniforme, nasconde i segni utensile | Parti estetiche prima dell'anodizzazione |
| Anodizzazione Tipo II | Crea uno strato di ossido; opzioni di colore | Estetica dell'alluminio più moderata resistenza a corrosione e usura |
| Anodizzazione dura Tipo III | Strato di ossido più spesso e duro | Superfici in alluminio soggette a scorrimento o usura |
| Conversione al cromato | Pellicola protettiva sottile che resta conduttiva | Bonding elettrico o messa a terra sull'alluminio |
| Nichel chimico | Strato uniforme, duro e resistente alla corrosione | Usura più corrosione, incluso l'interno dei fori |
| Zincatura | Protezione sacrificale economica dalla corrosione | Parti in acciaio in servizio interno o riparato |
| Verniciatura a polvere | Strato spesso, durevole e decorativo | Quando l'aspetto è il requisito |
| Passivazione | Rimuove il ferro libero e ripristina il film di ossido | Parti in acciaio inox dopo la lavorazione |
| Distensione / trattamento termico | Elimina le tensioni residue prima o dopo la lavorazione | Pareti sottili e tolleranze ristrette che devono sopravvivere alla lavorazione |
Tolleranze
Le tolleranze standard seguono ISO 2768 media, mentre manteniamo abitualmente ±0.05 mm (±0.002 in) e possiamo ottenere caratteristiche fino a ±0.005 mm (±0.0002 in) a seconda della geometria del pezzo, del materiale e del metodo di ispezione.
| Quota indicata | Cosa richiede | Effetto su costi e tempi di consegna |
|---|---|---|
| Generale: ±0.25 mm / ±0.010 in | Utensileria standard, controllo dimensionale | Base: nessun supplemento |
| Standard: ±0.13 mm / ±0.005 in | Macchina in buono stato, verifica del primo pezzo | Supplemento contenuto; il default abituale nei preventivi |
| Ristretta: ±0.025 mm / ±0.001 in | Utensili rettificati o al diamante, controllo della temperatura, CMM | Cambio di gradino: passate più lente più ispezione completa |
| Precisione: ±0.013 mm / ±0.0005 in | Passate di finitura, misuratori, ambiente controllato | La lavorazione domina il prezzo; spesso un'operazione separata |
| Posizione / angularità (GD&T) | Controllo dei dati, un solo attacco per le quote correlate | Dipende da quanti attacchi copre il dato di riferimento |
| Rugosità Ra 0.8 µm o inferiore | Passate più fini, lucidatura o passata di finitura | Aggiunge una fase di processo, non solo tempo di lavorazione |
Domande frequenti
Qual è la quantità minima di ordinazione per la lavorazione aerospaziale?
Non esiste MOQ fissa. Accettiamo ordini prototipali in pezzo singolo e lotti di produzione ponte, anche se il prezzo per pezzo migliora sensibilmente a volumi più alti. Molti programmi aerospaziali partono con 1–10 primi pezzi per la qualificazione, per poi passare a ordini ricorrenti di 50–500+ pezzi. Indica nell'RFQ il tuo utilizzo annuo previsto così possiamo quotare con precisione i prezzi a volume.
Quanto tempo serve per produrre le parti aerospaziali lavorate?
I tempi di consegna dipendono da complessità, disponibilità del materiale e requisiti di finitura. I prototipi in leghe comuni come l'alluminio 6061 vengono in genere spediti entro 5–15 giorni lavorativi. Le parti che richiedono materiali speciali, ispezione a tolleranza stretta o più lavorazioni di finitura richiedono in genere 3–6 settimane. L'ispezione del primo pezzo e la documentazione di certificazione aggiungono tempo, quindi pianificali nel tuo programma per le parti critiche per il volo o da qualificare.
Quali file devo inviare per un preventivo?
Fornisci file CAD 3D in formato STEP o IGES insieme a disegni 2D che specifichino tolleranze, quote critiche, materiale, finitura e requisiti di ispezione. Se i disegni sono incompleti, il nostro ufficio tecnico può segnalare le ambiguità prima del preventivo. Per i programmi con restrizioni di controllo delle esportazioni come ITAR, menzionalo nella richiesta di offerta così possiamo confermare subito i requisiti applicabili.
Quale documentazione di qualità accompagna le parti aerospaziali?
I risultati standard includono un rapporto di ispezione dimensionale e certificati dei materiali tracciabili a fonderia. Su richiesta forniamo rapporti di ispezione del primo articolo (FAI), certificati di conformità e piena tracciabilità dei materiali. Poiché i requisiti documentali variano tra i programmi aerospaziali, elenca nella richiesta di offerta i rapporti di cui hai bisogno, così che il prezzo quotato rifletta l'intero perimetro di ispezione.
Come sono protetti i dati del mio progetto?
I file di progetto sono utilizzati solo per quotare e produrre le tue parti e possono essere sottoscritti NDA prima del rilascio di qualsiasi dato tecnico. La gestione dei dati segue pratiche documentate e l'accesso è limitato al personale tecnico assegnato al tuo progetto. Per i progetti soggetti a controllo delle esportazioni confermiamo subito le restrizioni applicabili.