
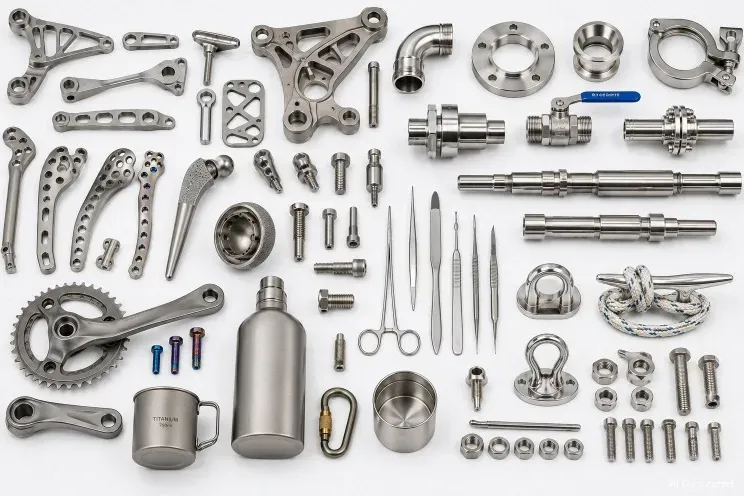
Obróbka tytanu wynagradza doświadczenie: niska przewodność cieplna, umocnienie zgniotem i sprężynowanie powrotne karzą za błędne trajektorie narzędzi. Obrabiamy części z Ti-6Al-4V (Grade 5) i tytanu technicznie czystego Grade 2 na sztywnych ustawieniach z dyscyplinowanym zarządzaniem ciepłem.
Typowe projekty tytanowe obejmują lekkie wsporniki konstrukcyjne, komponenty przepływowe o wysokiej odporności na korozję oraz części w stylu biokompatybilnych, gdzie liczą się atesty materiałowe i identyfikowalność.
Możliwości
- Obróbka Ti-6Al-4V Grade 5 i technicznie czystego Grade 2
- Strategie niskiej prędkości skrawania z chłodziwem wysokociśnieniowym
- Identyfikowalność materiału i atesty hutnicze
- Cechy o ciasnych tolerancjach po przeglądzie
Typowe materiały
Tytan Grade 5 (Ti-6Al-4V), Grade 2 technicznie czysty, Grade 4 na życzenie.
| Materiał / gatunek | Typowy stan | Obrabialność | Gdzie się sprawdza |
|---|---|---|---|
| Aluminium 6061 | T6 (utwardzanie roztworzeniem i starzenie) | Łatwy: dobra skrawalność, dobra kontrola wióra | Wsporniki, obudowy, przyrządy, prototypy aż po produkcję seryjną |
| Aluminium 7075 | T6 / T651 | Trudniejszy: większe zużycie narzędzia, wymaga sztywnej obróbki | Części o wysokiej wytrzymałości i krytycznej wadze; nie do spawania |
| Stainless 304 / 304L | Wyżarzony | Umocnia się przy obróbce: niższe prędkości, dodatni nacisk | Ogólna odporność na korozję, przemysł spożywczy i procesowy |
| Stainless 316 / 316L | Wyżarzony | Twardszy w obróbce niż 304: większe zużycie narzędzia | Chlorki, środowisko morskie, zastosowania medyczne i farmaceutyczne |
| Carbon steel 1018 / 1045 | Walcowany / normalizowany | Łatwy do umiarkowanego; wymaga ochrony przed rdzą | Wały, płyty, konstrukcje spawane, korpusy oprzyrządowania |
| Brass C360 | H02 półtwardy | Doskonała: wysokie prędkości, czysta powierzchnia | Złączki, tuleje, złącza, części dekoracyjne |
| Copper C110 | Wyżarzony / H02 | Kleisty: ostre narzędzia i duże kąty natarcia | Przewodność, szyny zbiorcze, zarządzanie ciepłem |
| Titanium Grade 5 (Ti-6Al-4V) | Wyżarzony w hucie | Trudny: niskie prędkości, kontrola ciepła, zużycie narzędzia | Lotnictwo i kosmonautyka, medycyna, lekkie części wysokowytrzymałe |
| Tworzywa inżynieryjne (POM, PEEK, PA) | Wytłaczane / wyżarzane | Od łatwego do kleistego: miękkie szczęki, ostre narzędzia | Izolacja, niskie tarcie, części chemiczne i odporne na zużycie |
Wykończenia
Stan po obróbce, pasywacja, anodowanie (kolorowe typ II), śrutowanie kulowe, polerowanie.
| Wykończenie | Co daje | Kiedy je określić |
|---|---|---|
| Po obróbce | Ślady narzędzia widoczne; Ra typowo 1.6-3.2 µm | Część musi tylko działać |
| Śrutowanie mikrokulkami | Jednolita matowa powierzchnia, maskuje ślady narzędzia | Części dekoracyjne przed eloksowaniem |
| Elokowanie Type II | Buduje warstwę tlenku; opcje kolorów | Wygląd aluminium plus umiarkowana odporność na korozję i zużycie |
| Elokowanie twarde Type III | Grubsza, twardsza warstwa tlenku | Ślizgowe lub ścierające się powierzchnie aluminiowe |
| Konwersja chromatowa | Cienka warstwa ochronna pozostająca przewodząca | Złącza elektryczne lub uziemienie na aluminium |
| Nikiel chemiczny | Jednolita, twarda, odporna na korozję warstwa | Zużycie plus korozja, także wewnątrz otworów |
| Cynkowanie | Ekonomiczna ochrona anodowa przed korozją | Części stalowe w pomieszczeniach lub pod zadaszeniem |
| Malowanie proszkowe | Gruba, trwała, dekoracyjna warstwa | Kiedy wygląd jest wymaganiem |
| Pasywacja | Usuwa wolne żelazo i odtwarza warstwę tlenku | Części ze stali nierdzewnej po obróbce |
| Wygrzewanie odprężające / obróbka cieplna | Usuwa naprężenia szczątkowe przed lub po obróbce | Cienkie ścianki i ciasne tolerancje, które muszą przetrwać obróbkę |
Tolerancje
±0.01 mm osiągalne na cechach krytycznych po przeglądzie; weryfikacja CMM na życzenie.
| Wymagany wymiar | Co jest potrzebne | Wpływ na koszt i czas realizacji |
|---|---|---|
| Ogólny: ±0.25 mm / ±0.010 in | Narzędzia standardowe, kontrola wymiarowa | Punkt wyjścia: bez dopłaty |
| Standardowy: ±0.13 mm / ±0.005 in | Maszyna w dobrym stanie, kontrola pierwszej sztuki | Niewielka dopłata; typowy standard wyceny |
| Ciasny: ±0.025 mm / ±0.001 in | Narzędzia szlifowane lub diamentowe, kontrola temperatury, CMM | Skok jakościowy: wolniejsze przejścia plus pełna kontrola |
| Precyzyjny: ±0.013 mm / ±0.0005 in | Przejścia wykańczające, wzorce, kontrolowane środowisko | Obróbka dominuje w cenie; często osobna operacja |
| Pozycja / kątowość (GD&T) | Kontrola baz, jedno mocowanie dla powiązanych cech | Zależy od tego, przez ile mocowań przechodzi baza |
| Chropowatość Ra 0.8 µm lub mniejsza | Drobniejsze przejścia, polerowanie lub przejście wykańczające | Dodaje etap procesu, nie tylko czas obróbki |
Najczęściej zadawane pytania
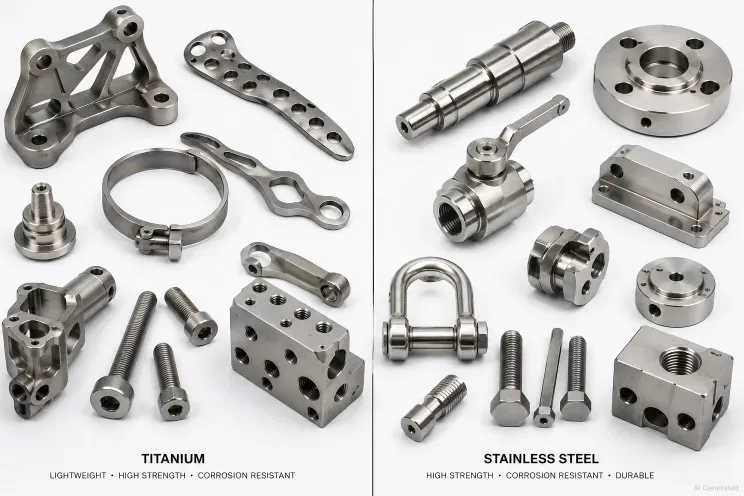
Czy tytan jest wart swojej ceny w porównaniu ze stalą nierdzewną?
Gdy konstrukcję determinują stosunek wytrzymałości do masy, odporność na korozję lub biokompatybilność, tytan wygrywa mimo wyższych kosztów. Dla statycznych części kosztowych zwykle wystarczy stal nierdzewna.
Czy możecie dostarczyć atesty materiałowe dla tytanu?
Tak. Atesty hutnicze ze składem chemicznym i właściwościami mechanicznymi są dołączane do wysyłki.
Jak obniżacie koszt obróbki tytanu?
Poprzez wczesne ustalenie procesu: właściwe płytki, stabilne wysięgi, chłodziwo wysokociśnieniowe i uwagi DFM usuwające zbędne ciasne tolerancje.