
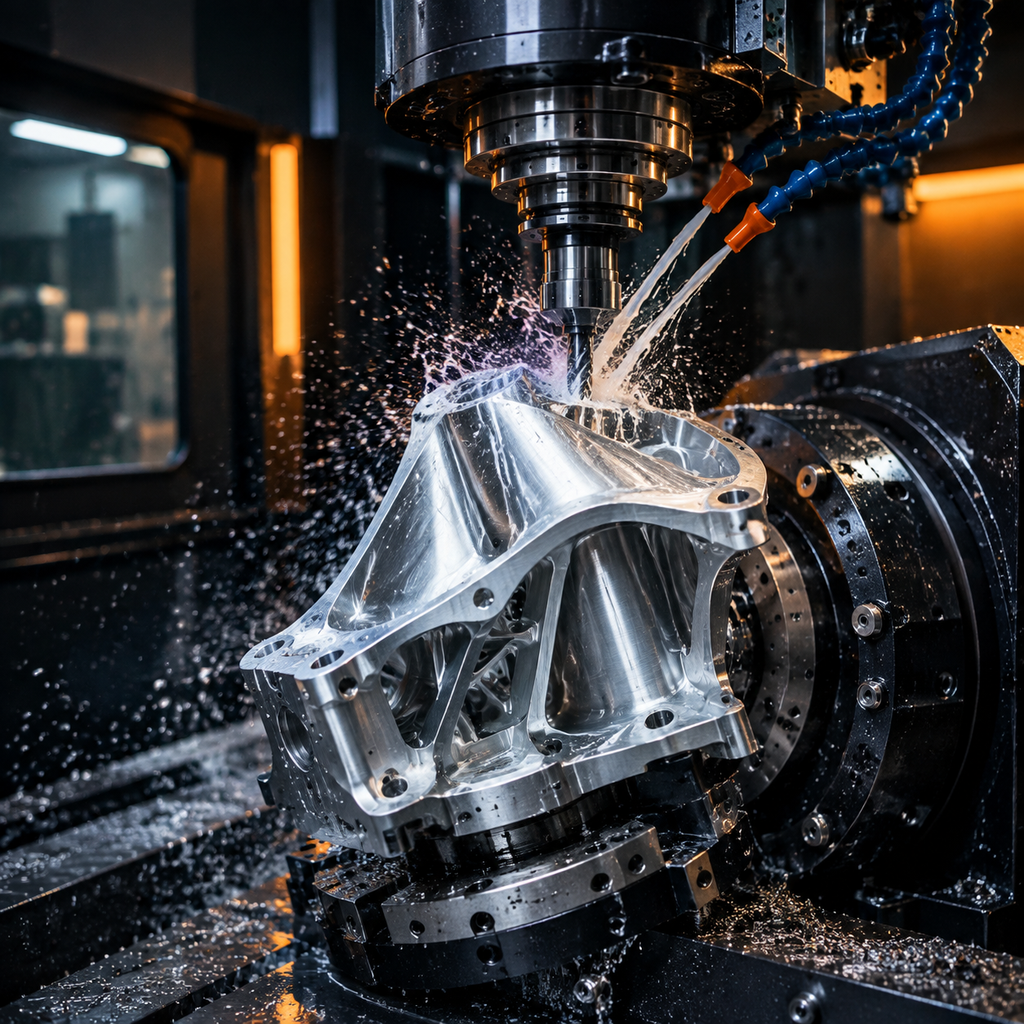
マシンショップとは、原材料を切断・成形・仕上げして、精密な金属およびプラスチック部品を製造する設備を備えた工場です。一般的な作業には、CNCフライス加工、CNC旋盤加工、ドリル加工、タップ加工、研削加工、および二次仕上げが含まれ、寸法精度を保証する検査機器によってサポートされています。マシンショップは、小規模なプロトタイピング拠点から大量生産工場まで多岐にわたり、特定の材料、部品サイズ、または航空宇宙、医療、自動車、産業機器などの業界に特化している場合も多くあります。このサービスページでは、見積もりから納品に至るまで、当社のマシンショップから加工部品を発注する際にバイヤーが期待できることを詳しく説明します。
バイヤーにとっての主な課題は、マシンショップを見つけること自体ではありません。部品、生産数量、リスクプロファイルに合致したパートナーを見つけることです。当社は自社設備でお客様の部品を加工するため、実際に作業を行う担当者との適合性を直接確認できます。見積もりの開始前に、すべての注文について設備、検査能力、材料の在庫状況が審査されます。お客様は、統一された見積もりフォーマット、生産を通じた単一のプロジェクト窓口、明確な品質文書基準のもとで作業を進めることができます。これにより、サプライヤー選定の期間が短縮され、品質不良のリスクが低減され、価格比較も容易になります。
プロセスは、バイヤーが3D CADファイル、公差を記載した2D図面、材料仕様、数量、および表面処理の要件を含むRFQを提出することから始まります。通常、見積もりは数営業日以内に送付され、部品ごとおよび注文ごとのリードタイムが確認されます。見積もりが承認されると、合意された検査および文書化の手順(指定された場合の寸法検査報告書や材料証明書など)に従って、部品は生産に移ります。プロセス全体を通じて、見積もりを行った同じエンジニアが、納期に影響を与える前に、製造可能性、公差、スケジュールに関する質問を解決します。
加工能力
- プロトタイプから低~中量生産までのCNCのフライス加工および旋削加工。
- 複雑な形状や高精度の特徴のための3軸、 4軸、および 5軸加工。
- ドリル加工、タップ加工、リーミング、ねじ切り、精密研削を含む二次加工。
- 陽極酸化、めっき、粉体塗装、パッシベーションなどの表面仕上げ。
- 重要な寸法のCMM確認を伴う工程内および最終検査。
- コストとリードタイムを削減するための製造性設計レビューと見積もり支援。
主な対応材料
一般的な材料には、アルミニウム合金(6061、7075)、ステンレス鋼(303、304、316)、炭素鋼および合金鋼、真鍮、銅、チタン、ABS、ナイロン、POM、PEEKなどのエンジニアリングプラスチックが含まれます。その他のグレードもご要望に応じてご利用可能です。
| 材質 / 規格 | 標準的な状態 | 被削性 | 適する用途 |
|---|---|---|---|
| アルミニウム 6061 | T6(溶体化処理・時効硬化) | 容易:切削性が良く、切屑処理も安定 | ブラケット、ハウジング、治具、試作から量産へ |
| アルミニウム 7075 | T6 / T651 | やや難:工具摩耗が多く、剛性のあるセットアップが前提 | 高強度・軽量化が重要な部品。溶接には不向き |
| ステンレス 304 / 304L | 焼なまし | 加工硬化する:低速切削、正前角すくい角 | 一般的な耐食性。食品・プロセス設備 |
| ステンレス 316 / 316L | 焼なまし | 304より粘い:工具摩耗が増加 | 塩化物環境、海洋、医療・医薬品用途 |
| 炭素鋼 1018 / 1045 | 圧延 / 焼ならし | 容易〜中程度:錆止めが必要 | シャフト、板、溶接構造物、金型ベース |
| 真鍮 C360 | H02 半硬質 | 極めて容易:高速切削で良好な仕上げ | 継手、ブッシュ、コネクタ、装飾部品 |
| 銅 C110 | 焼なまし / H02 | 粘り材:鋭利な工具と大きなすくい角 | 導電性、ブスバー、熱管理 |
| チタン Grade 5(Ti-6Al-4V) | ミルアニール | 困難:低速切削、熱管理、工具摩耗 | 航空宇宙、医療、軽量高強度部品 |
| エンジニアリングプラスチック(POM、PEEK、PA) | 押出 / 焼なまし | 容易〜粘り材:ソフトジョーと鋭利な工具 | 絶縁、低摩擦、耐薬品・耐摩耗部品 |
仕上げ
利用可能な仕上げには、陽極酸化処理(タイプIIおよびタイプIII)、亜鉛およびニッケルメッキ、パッシベーション、黒色酸化物、粉体塗装、ビードブラスト、研磨、図面で指定されたカスタム仕上げが含まれます。
| 表面処理 | 効果 | 指定すべき場面 |
|---|---|---|
| 切削仕上げのまま | 工具痕が残る。Ra は通常 1.6〜3.2 µm | 機能だけが求められる部品 |
| ビードブラスト | 均一なマット面。工具痕をぼかす | アルマイト前の外観部品 |
| アルマイト タイプ II | 酸化皮膜を形成。色指定が可能 | アルミの外観と中程度の耐食・耐摩耗が要るとき |
| 硬質アルマイト タイプ III | より厚く硬い酸化皮膜 | 摺動・摩耗するアルミ面 |
| クロメート処理 | 導電性を保つ薄い保護皮膜 | アルミの電気ボンディングやアース |
| 無電解ニッケル | 均一で硬く耐食性のある皮膜 | 摩耗と腐食の両方。ボア内部も含む |
| 亜鉛めっき | 経済的な犠牲防食 | 屋内・屋外庇下の鋼部品 |
| 粉体塗装 | 厚く耐久性のある装飾皮膜 | 外観が要件のとき |
| 不動態化 | 遊離鉄を除去し酸化皮膜を回復 | 切削後のステンレス部品 |
| 焼なまし / 熱処理 | 加工前後の残留応力を除去 | 加工に耐えるべき薄肉・狭公差部品 |
公差
標準のCNC公差は通常±0.1 mm(±0.005 in)を維持しますが、部品の形状や材料に応じて、重要な特徴に関しては±0.01 mmまたはそれ以上の厳しい公差を達成することも可能です。
| 図面指示 | 必要なこと | コストとリードタイムへの影響 |
|---|---|---|
| 一般:±0.25 mm / ±0.010 in | 標準工具、寸法検査 | 基準:上乗せなし |
| 標準:±0.13 mm / ±0.005 in | 良好な状態の工作機械、初品検査 | 小幅な上乗せ。通常の見積もり前提 |
| 精密:±0.025 mm / ±0.001 in | 研削・ダイヤモンド工具、温度管理、CMM | 段差的増加:切削が遅くなり全数検査 |
| 高精密:±0.013 mm / ±0.0005 in | 仕上げパス、ゲージ、環境管理 | 切削が価格を支配。別工程になることが多い |
| 位置度・角度度(GD&T) | データム管理、関連する形状は一体セットアップで | データムがまたぐセットアップ数に依存 |
| 表面粗さ Ra 0.8 µm 以下 | 細かい切り込み、研磨または仕上げパス | 切削時間だけでなく工程が増える |
よくある質問
最低注文数量(MOQ)はありますか?
ほとんどの提携機械加工工場は、単一の試作部品から数千個の生産数量までの注文を受け付けています。最小注文数量(MOQ)は、特定のパートナー、部品の複雑さ、および材料の調達に依存します—一部の棒材または鋳造部品には実際的な最低数量が必要です。大量生産に入る前に小規模な初回試作が必要な場合は、それをRFQに明記すれば、見積もりをそれに応じて構成できます。
機械工場の注文は通常どのくらい時間がかかりますか?
リードタイムは、部品の複雑さ、数量、材料の入手可能性、仕上げの要件によって異なります。一般的な材料で作られた試作部品は通常1〜2週間で出荷されます。生産ロットや外部での仕上げが必要な部品、入手困難な材料を使用する部品は一般的に3〜6週間かかります。確定リードタイムは各見積もりに明記されており、緊急プログラム向けに迅速なオプションをリクエストすることも可能です。
見積もりのためにどのファイルを提供する必要がありますか?
3D CAD モデル(STEP 形式が望ましい)に加え、寸法、公差、材料指定、仕上げ仕様を含む2D図面があると、最も正確な見積もりが可能です。図面がない場合でも、重要な特徴や数量に関する注記付きの3Dモデルで十分な場合があります。完全で明確なファイルは、確認のやり取りを減らし、見積もりサイクルを短縮することもできます。
注文に対してどのような品質文書を要求できますか?
標準的な文書には通常、最終検査や寸法報告書が含まれます。材料証明書、一番品検査(FAI)、適合証明書は要求に応じて提供可能であり、コストやリードタイムに影響する場合があります。文書の要件はRFQで指定して、パートナーが正確に見積もることができるようにし、重要寸法は図面上で重点的に検証するために示す必要があります。
私のデザインと知的財産はどのように保護されますか?
あなたのCADファイルと図面は、プロジェクトの見積もりを行う特定のパートナーとだけ共有され、プラットフォームおよびそのサプライヤーを対象とする機密保持条件の下で扱われます。パートナーは契約上、他の顧客向けにあなたのデザインを作成、共有、または再利用することが禁止されています。プロジェクトでファイルを公開する前に署名済みのNDAが必要な場合、これはRFQプロセスの一環として手配することが可能です。