
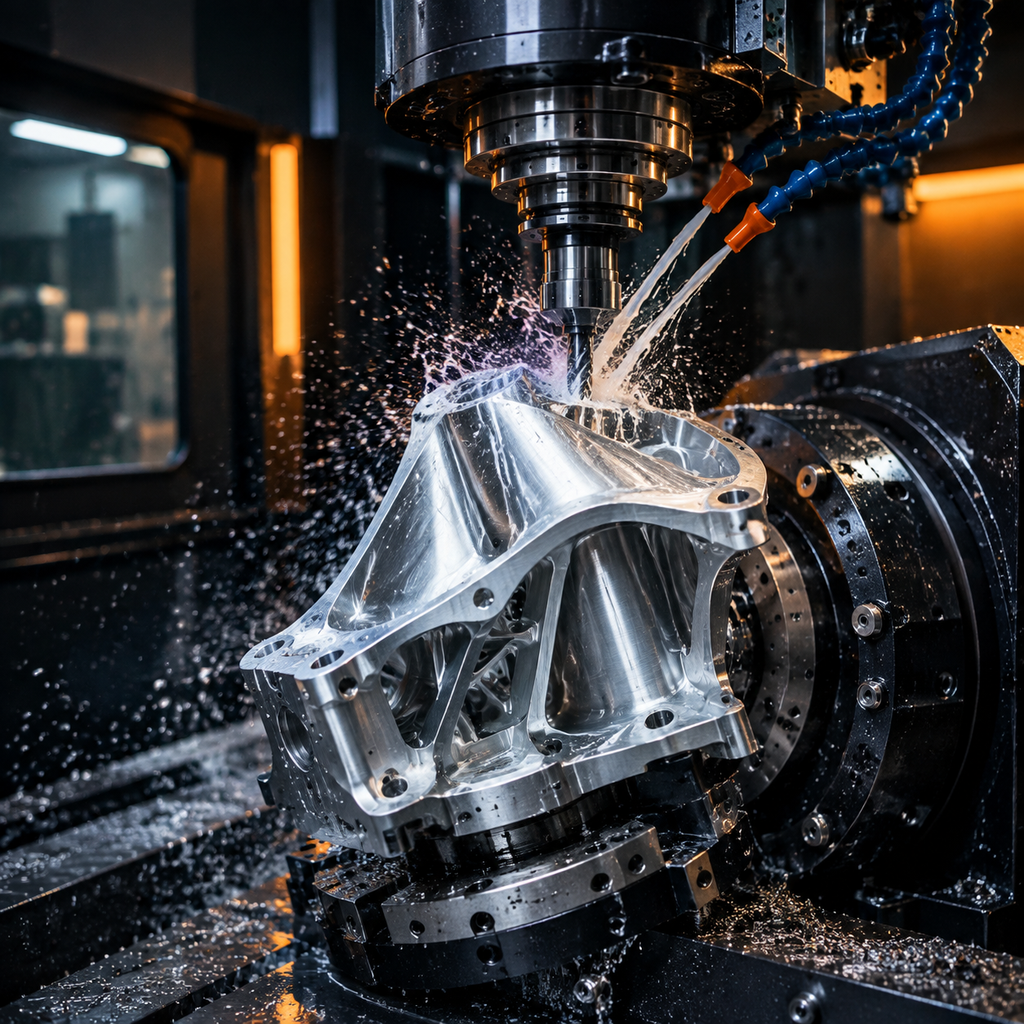
Bir makine atölyesi, ham stoğu hassas metal ve plastik bileşenlere kesmek, şekillendirmek ve bitirmek üzere donatılmış bir üretim tesisidir. Tipik operasyonlar arasında CNC frezeleme, CNC torna, delme, diş açma, taşlama ve ikincil yüzey işlemleri yer alır; boyutsal doğruluğu doğrulayan denetim ekipmanı bunları destekler. Makine atölyeleri küçük prototip hücrelerinden yüksek hacimli üretim tesislerine uzanır ve çoğu belirli malzemeler, parça boyutları veya havacılık, medikal, otomotiv ve endüstriyel ekipman gibi sektörlerde uzmanlaşır. Bu hizmet sayfası, alıcıların işlenmiş parçalar sipariş ederken — fiyatlandırmadan teslimata — makine atölyemizden neler bekleyebileceğini açıklar.
Alıcılar için asıl zorluk bir makine atölyesi bulmak değil; parçaya, hacme ve risk profiline uyan birini bulmaktır. Parçalarınızı kendi ekipmanımızda işleriz; böylece uyum, işi gerçekten yürütecek kişilerle netleşir. Her sipariş, fiyatlandırma başlamadan önce ekipmanımıza, denetim yetkinliğimize ve malzeme bulunurluğumuza göre incelenir. Tek bir teklif formatı, üretim boyunca tek bir proje iletişim noktası ve tanımlı kalite dokümantasyonu standartlarıyla çalışırsınız. Bu, tedarikçi seçimini kısaltır, kalite kaçakları riskini düşürür ve fiyatlandırmayı karşılaştırması kolay hale getirir.
Süreç, alıcı 3B CAD dosyaları, toleranslı 2B teknik resimler, malzeme şartnameleri, adetler ve varsa yüzey işlemi gereksinimleriyle bir RFQ gönderdiğinde başlar. Teklifler genellikle birkaç iş günü içinde gelir; teslim süreleri parça ve sipariş başına teyit edilir. Bir teklif onaylandıktan sonra parçalar, üzerinde anlaşılan denetim ve dokümantasyon adımlarıyla — boyutsal raporlar ve belirtildiği yerlerde malzeme sertifikaları gibi — üretime alınır. Süreç boyunca, parçanızı fiyatlandıran aynı mühendis, üretilebilirlik, toleranslar ve takvim konusundaki soruları teslimatı etkilemeden önce çözer.
Yetenekler
- Prototipten düşük ve orta hacimli üretim süreçlerine CNC frezeleme ve torna.
- Karmaşık geometriler ve sıkı toleranslı özellikler için 3, 4 ve 5 eksenli işleme.
- Delme, diş açma, reamer geçirme, diş çekme ve hassas taşlama dahil ikincil operasyonlar.
- Eloksal kaplama, galvaniz kaplama, elektrostatik toz boya ve pasivasyon gibi yüzey işlemleri.
- Kritik ölçülerin CMM doğrulamasıyla süreç içi ve son denetim.
- Maliyeti ve teslim süresini azaltmak için üretilebilirlik incelemesi (DFM) ve teklif desteği.
Tipik malzemeler
Yaygın malzemeler arasında alüminyum alaşımları (6061, 7075), paslanmaz çelikler (303, 304, 316), karbon ve alaşımlı çelikler, pirinç, bakır, titanyum ve ABS, naylon, POM, PEEK gibi mühendislik plastikleri yer alır; diğer kaliteler talep üzerine mevcuttur.
| Malzeme / kalite | Tipik durum | İşlenebilirlik | Nerede kullanılır |
|---|---|---|---|
| Aluminium 6061 | T6 (çözeltilmiş ve yaşlandırılmış) | Kolay: iyi talaş kontrolü, rahat işlenir | Braketler, gövdehler, bağlama aparatları, prototipten seri üretime |
| Aluminium 7075 | T6 / T651 | Daha zor: fazla takım aşınması, rijit bağlama gerektirir | Yüksek mukavemetli, ağırlık-kritik parçalar; kaynağa uygun değil |
| Stainless 304 / 304L | Tavlanmış | Sertleşir: daha düşük devir, pozitif ilerleme | Genel korozyon direnci, gıda ve proses ekipmanları |
| Stainless 316 / 316L | Tavlanmış | 304'den daha zor: fazla takım aşınması | Klorürlü ortamlar, denizcilik, medikal ve farmasötik uygulamalar |
| Carbon steel 1018 / 1045 | Haddelenmiş / normalize | Kolaydan orta seviyeye; paslanmaya karşı korunmalı | Mil, levha, kaynaklı konstrüksiyonlar, aparat gövdeleri |
| Brass C360 | H02 yarı sert | Mükemmel: yüksek devir, temiz yüzey | Fittingler, burçlar, konektörler, dekoratif parçalar |
| Copper C110 | Tavlanmış / H02 | Yapışkan: keskin takımlar ve büyük açılar gerekir | İletkenlik, baralar, ısı yönetimi |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrika tavlamalı | Zor: düşük devir, ısı kontrolü, takım aşınması | Havacılık ve uzay, medikal, hafif yüksek mukavemetli parçalar |
| Mühendislik plastikleri (POM, PEEK, PA) | Ektrüde / tavlanmış | Kolaydan yapışkana: yumuşak ağızlar, keskin takımlar | İzolasyon, düşük sürtünme, kimya ve aşınma parçaları |
Kaplamalar
Mevcut yüzey işlemleri arasında eloksal kaplama (Tip II ve Tip III), çinko ve nikel galvaniz kaplama, pasivasyon, siyah oksit, elektrostatik toz boya, kum neşterleme, parlatma ve teknik resme göre şartlandırılan özel işlemler bulunur.
| Yüzey işlemi | Ne yapar | Ne zaman belirtilir |
|---|---|---|
| İşlenmiş olarak | Takım izleri görünür; Ra tipik 1.6-3.2 µm | Parça yalnızca işlevini görecekse |
| Kum veya cam bilye püskürtme | Düzgün mat yüzey, takım izlerini gizler | Eloksal öncesi kozmetik parçalar |
| Eloksal Type II | Oksit tabakası oluşturur; renk seçenekleri | Alüminyum görünümü artı orta düzey korozyon ve aşınma direnci |
| Sert eloksal Type III | Daha kalın ve sert oksit tabakası | Kayma veya aşınmaya maruz alüminyum yüzeyler |
| Kromat dönüşümü | İletkenliğini koruyan ince koruyucu film | Alüminyumda elektriksel birleştirme veya topraklama |
| Elektrosız nikel | Düzgün, sert, korozyona dayanıklı tabaka | Aşınma artı korozyon, delik iç yüzeyleri dahil |
| Çinko kaplama | Ekonomik, fedakâr korozyon koruması | İç mekân veya korumalı ortamdaki çelik parçalar |
| Toz boya | Kalın, dayanıklı, dekoratif tabaka | Görünüm şart olduğunda |
| Pasivasyon | Serbest demiri uzaklaştırır, oksit tabakasını onarır | İşleme sonrası paslanmaz çelik parçalar |
| Gerilmeye alma / ısıl işlem | İşleme öncesi veya sonrası artık gerilmeleri giderir | İşlemeye dayanması gereken ince et kalınlıkları ve sıkı toleranslar |
Toleranslar
Standart CNC toleransları tipik olarak ±0.1 mm (±0.005 inç) tutar; parça geometrisine ve malzemeye bağlı olarak kritik özelliklerde ±0.01 mm (incelemeden sonra ulaşılabilir) veya daha iyisi elde edilebilir.
| Teknik resim ibaresi | Neyi gerektirir | Maliyet ve teslim süresine etkisi |
|---|---|---|
| Genel: ±0.25 mm / ±0.010 in | Standart takım, boyut kontrolü | Referans: ek ücret yok |
| Standart: ±0.13 mm / ±0.005 in | İyi durumda tezgâh, ilk parça kontrolü | Küçük ek ücret; tekliflerde olağan varsayılan |
| Sıkı: ±0.025 mm / ±0.001 in | Taşlanmış veya elmas takım, sıcaklık kontrolü, CMM | Kademeli artış: yavaş kesimler artı tam denetim |
| Hassas: ±0.013 mm / ±0.0005 in | Bitirme geçişleri, mastarlar, kontrollü ortam | Fiyatı işleme hâkim olur; sıkça ayrı bir operasyon |
| Konum / açısallık (GD&T) | Referans kontrolü, ilişkili yüzeyler için tek bağlama | Referansın kaç bağlamaya yayıldığına bağlı |
| Yüzey pürüzlülüğü Ra 0.8 µm veya daha iyi | Daha ince geçişler, parlatma veya bitirme geçişi | Sadece işleme süresi değil ayrı bir işlem adımı ekler |
Sıkça sorulan sorular
Minimum sipariş adedi (MOQ) var mı?
Tek bir prototip parçadan binlerce adetlik üretim miktarlarına kadar sipariş kabul ederiz. MOQ'lar parça karmaşıklığına ve malzeme tedarikine bağlıdır — bazı çubuk stok veya döküm gereksinimleri pratik minimumlar taşır. Hacme taahhüt etmeden önce küçük bir ilk parça süreci gerekiyorsa bunu RFQ'nuzda belirtin, teklifi buna göre yapılandıralım.
Makine atölyesi siparişleri genellikle ne kadar sürer?
Teslim süreleri parça karmaşıklığına, adede, malzeme bulunurluğuna ve yüzey işlemi gereksinimlerine göre değişir. Yaygın malzemelerdeki prototip parçalar sıkça bir ila iki hafta içinde gönderilir; üretim süreçleri ve ek yüzey işlemi adımı veya bulunması zor stok gerektiren parçalar genellikle üç ila altı hafta sürer. Teyit edilen teslim süreleri her teklifte belirtilir ve acil programlar için hızlandırılmış seçenekler talep edilebilir.
Teklif için hangi dosyaları sağlamam gerekiyor?
Ölçüleri, toleransları, malzeme tanımlarını ve yüzey işlemi şartnamesini içeren bir 2B teknik resimle birlikte bir 3B CAD modeli (tercihen STEP formatı) en doğru teklifi verir. Teknik resim mevcut değilse, kritik özellikler ve adetlerle ilgili notları taşıyan 3B model yeterli olabilir. Eksiksiz, belirsizliği olmayan dosyalar ayrıca ileri geri soruları azaltır ve fiyatlandırma döngüsünü kısaltır.
Siparişimle birlikte hangi kalite dokümantasyonunu talep edebilirim?
Standart dokümantasyon tipik olarak bir son denetim veya boyutsal rapor içerir; malzeme sertifikaları, ilk parça denetimi (FAI) ve uygunluk sertifikaları talep halinde sağlanır ve maliyeti veya teslim süresini etkileyebilir. Doğru fiyatlandırabilmemiz için dokümantasyon gereksinimlerini RFQ'da belirtin ve odaklı doğrulama için kritik ölçüler teknik resimde işaretlenmelidir.
Tasarımım ve fikri mülkiyetim nasıl korunuyor?
CAD dosyalarınız ve teknik resimleriniz yalnızca parçalarınızı fiyatlandırmak ve üretmek için kullanılır ve asla başka müşterilerle paylaşılmaz. Tasarımlarınızı kimseyi başka için üretmeyiz, paylaşmayız veya yeniden kullanmayız. Projeniz dosyalar paylaşılmadan önce imzalı bir NDA gerektiriyorsa, bu RFQ sürecinin bir parçası olarak düzenlenebilir.