
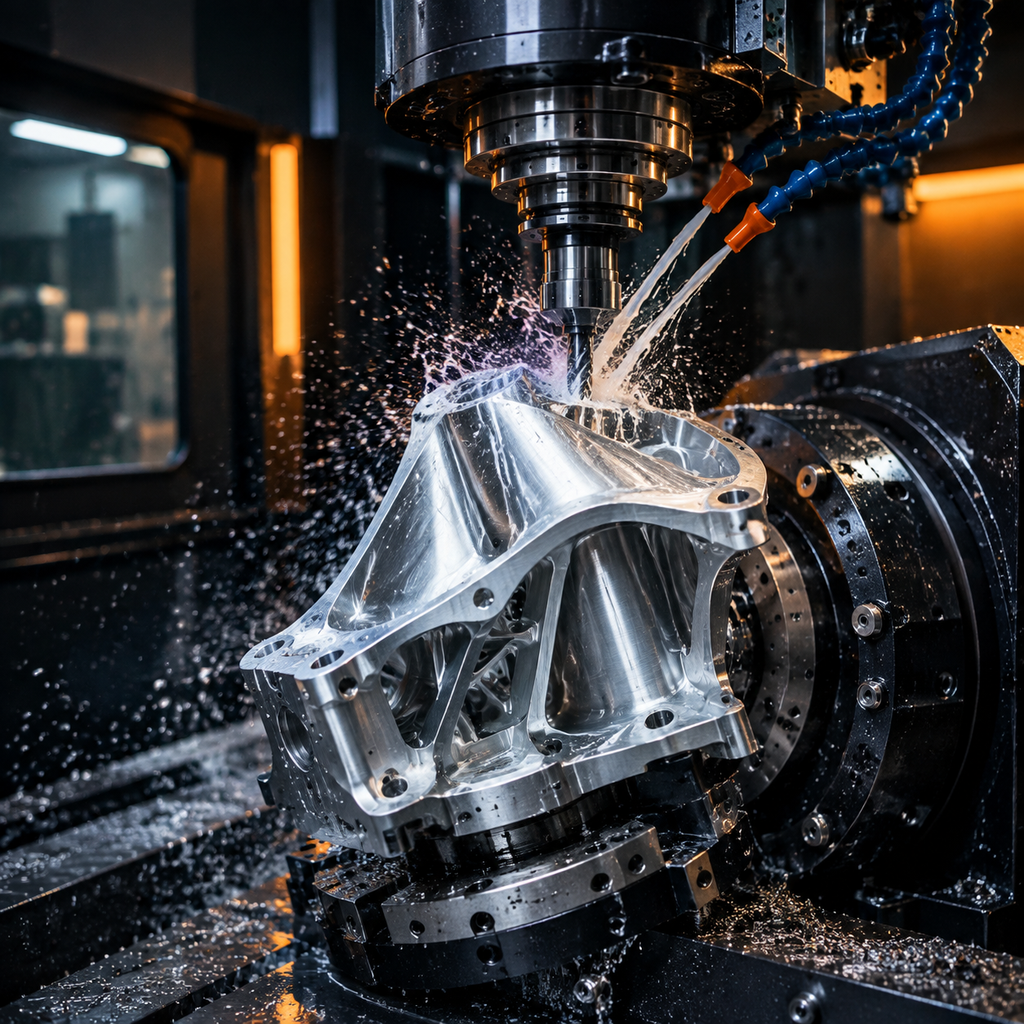
Un atelier d'usinage est une installation de fabrication équipée pour couper, façonner et finir des bruts afin d'obtenir des composants métalliques et plastiques de précision. Les opérations typiques incluent le fraisage CNC, le tournage CNC, le perçage, le taraudage, le meulage et la finition secondaire, soutenus par des équipements d'inspection qui vérifient la précision dimensionnelle. Les ateliers d'usinage vont des petites cellules de prototypage aux installations de production à grand volume, et beaucoup se spécialisent dans des matériaux particuliers, des tailles de pièces ou des industries telles que l'aérospatiale, le médical, l'automobile et les équipements industriels. Cette page de service explique ce que les acheteurs peuvent attendre lors de la commande de pièces usinées dans notre atelier, du devis à la livraison.
Pour les acheteurs, le principal défi est rarement de trouver un atelier d'usinage — c'est d'en trouver un qui convienne à la pièce, au volume et au profil de risque. Nous usinons vos pièces sur notre propre équipement, donc cette adéquation est réglée avec les personnes qui exécuteront réellement le travail. Chaque commande est examinée par rapport à notre équipement, notre capacité d'inspection et la disponibilité des matériaux avant le début du devis. Vous travaillez avec un seul format de devis, un seul contact de projet tout au long de la production et des normes de documentation de qualité définies. Cela raccourcit la sélection des fournisseurs, réduit le risque de fuites de qualité et rend la comparaison des prix simple.
Le processus commence lorsqu'un acheteur soumet une demande de devis avec des fichiers CAO 3D, des dessins 2D avec tolérances, des spécifications de matériaux, des quantités et toutes exigences de finition. Les devis arrivent généralement en quelques jours ouvrables, avec des délais confirmés par pièce et par commande. Une fois le devis approuvé, les pièces passent en production avec des étapes d'inspection et de documentation convenues, telles que des rapports dimensionnels et des certificats de matériaux lorsque spécifié. Tout au long du processus, le même ingénieur qui a établi le devis de votre pièce résout les questions relatives à la fabricabilité, aux tolérances et à la planification avant qu'elles n'affectent la livraison.
Capacités
- CNC fraisage et tournage pour des prototypes jusqu'à des productions à faible et moyen volume.
- Usinage sur les axes 3-, 4- et 5- pour des géométries complexes et des caractéristiques à tolérances strictes.
- Opérations secondaires incluant le perçage, le taraudage, l'alésage, le filetage et le meulage de précision.
- Finition de surface telle que l'anodisation, le plaquage, le revêtement en poudre et la passivation.
- Inspection en cours et finale avec vérification CMM des dimensions critiques.
- Examen de la conception pour la fabricabilité et support pour les devis afin de réduire les coûts et les délais.
Matériaux typiques
Les matériaux courants incluent les alliages d'aluminium (6061, 7075), les aciers inoxydables (303, 304, 316), les aciers au carbone et alliés, le laiton, le cuivre, le titane et les plastiques techniques tels que l'ABS, le nylon, le POM et le PEEK, d'autres qualités étant disponibles sur demande.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Les finitions disponibles incluent l'anodisation (Type II et Type III), le revêtement en zinc et en nickel, la passivation, l'oxyde noir, le revêtement en poudre, le sablage aux billes, le polissage et les finitions personnalisées spécifiées sur le dessin.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
Les tolérances standard CNC sont généralement de ±0.1 mm (±0.005 in), avec des tolérances plus strictes allant jusqu'à ±0.01 mm ou mieux, réalisables sur des caractéristiques critiques selon la géométrie et le matériau de la pièce.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Questions fréquentes
Y a-t-il une quantité minimum de commande (MOQ) ?
Nous acceptons les commandes, d'une seule pièce prototype jusqu'à des quantités de production de milliers d'unités. Les MOQ dépendent de la complexité de la pièce et de l'approvisionnement des matériaux — certaines exigences de bar-stock ou de moulage comportent des minima pratiques. Si vous avez besoin d'une petite première série avant de vous engager sur le volume, indiquez-le dans votre RFQ et nous structurerons le devis en conséquence.
Combien de temps les commandes d'atelier mécanique prennent-elles généralement ?
Les délais de livraison varient en fonction de la complexité des pièces, de la quantité, de la disponibilité des matériaux et des exigences de finition. Les pièces prototypes en matériaux courants sont souvent expédiées en une à deux semaines ; les séries de production et les pièces nécessitant une finition externe ou des matériaux difficiles à obtenir prennent généralement de trois à six semaines. Les délais confirmés sont indiqués sur chaque devis, et des options accélérées peuvent être demandées pour les programmes urgents.
Quels fichiers dois-je fournir pour obtenir un devis ?
Un modèle 3D CAD (le format STEP est préféré) ainsi qu'un dessin 2D avec les dimensions, les tolérances, les indications de matériaux et les spécifications de finition permettent d'obtenir le devis le plus précis. Si un dessin n'est pas disponible, le modèle 3D avec des notes sur les caractéristiques critiques et les quantités peut suffire. Des fichiers complets et non ambigus réduisent également les allers-retours de questions et raccourcissent le cycle de devis.
Quelle documentation de qualité puis-je demander avec ma commande ?
La documentation standard comprend généralement un rapport d'inspection finale ou dimensionnel ; les certificats de matériau, l'inspection de premier article (FAI) et les certificats de conformité sont disponibles sur demande et peuvent influencer le coût ou le délai. Spécifiez les exigences en matière de documentation dans la demande de cotation afin que le partenaire puisse les chiffrer avec précision, et les dimensions critiques doivent être signalées sur le dessin pour une vérification ciblée.
Comment mes créations et ma propriété intellectuelle sont-elles protégées ?
Vos fichiers CAO et vos plans sont utilisés uniquement pour coter et produire vos pièces, et ne sont jamais partagés avec d'autres clients. Nous ne produisons, ne partageons ni ne réutilisons vos conceptions pour quiconque d'autre. Si votre projet nécessite un NDA signé avant la libération des fichiers, cela peut être arrangé dans le cadre du processus de RFQ.