
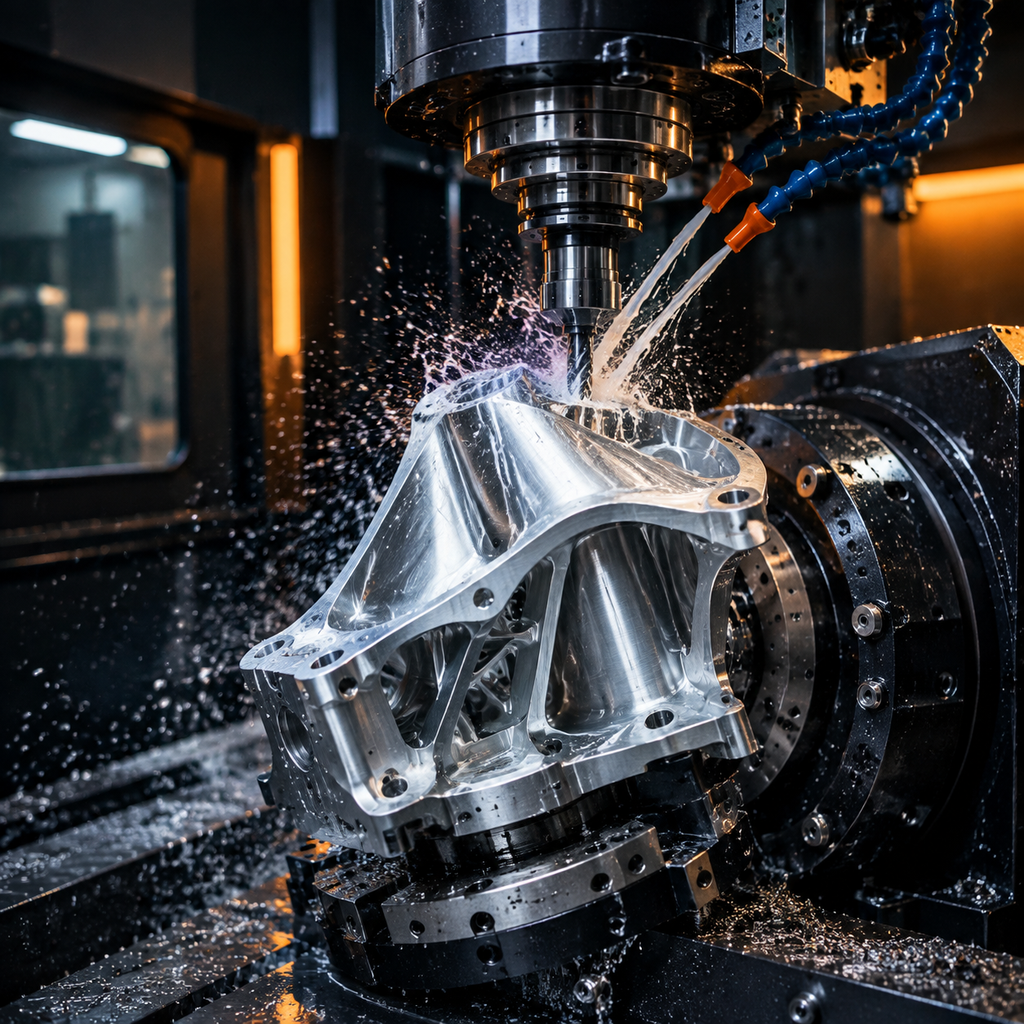
Uma oficina de usinagem é uma instalação de manufatura equipada para cortar, conformar e dar acabamento à matéria-prima em componentes metálicos e plásticos precisos. As operações típicas incluem fresamento CNC, torneamento CNC, furação, rosqueamento, retificação e acabamento secundário, apoiadas por equipamentos de inspeção que verificam a precisão dimensional. As oficinas de usinagem variam de pequenas células de prototipagem a instalações de produção de alto volume, e muitas são especializadas em materiais, tamanhos de peça ou setores específicos, como aeroespacial, médico, automotivo e equipamentos industriais. Esta página de serviço explica o que os compradores podem esperar ao encomendar peças usinadas da nossa oficina, da cotação à entrega.
Para os compradores, o principal desafio raramente é encontrar uma oficina de usinagem — é encontrar uma que se adeque à peça, ao volume e ao perfil de risco. Usinamos as suas peças em equipamentos próprios, de modo que essa adequação é acertada com as pessoas que realmente executarão o trabalho. Cada pedido é avaliado contra nossos equipamentos, capacidade de inspeção e disponibilidade de material antes do início da cotação. Você trabalha com um formato de cotação, um contato de projeto durante a produção e padrões definidos de documentação de qualidade. Isso encurta a seleção de fornecedores, reduz o risco de falhas de qualidade e torna os preços fáceis de comparar.
O processo começa quando um comprador envia um pedido de cotação com arquivos CAD 3D, desenhos 2D com tolerâncias, especificações de material, quantidades e quaisquer requisitos de acabamento. As cotações normalmente chegam em poucos dias úteis, com prazos confirmados por peça e por pedido. Uma vez aprovada a cotação, as peças entram em produção com etapas de inspeção e documentação acordadas, como relatórios dimensionais e certificados de material quando especificados. Ao longo do processo, o mesmo engenheiro que cotou a sua peça resolve dúvidas sobre usinabilidade, tolerâncias e programação antes que afetem a entrega.
Capacidades
- Fresamento e torneamento CNC para protótipos e rodadas de produção de baixo e médio volume.
- Usinagem de 3, 4 e 5 eixos para geometrias complexas e recursos de tolerância estreita.
- Operações secundárias incluindo furação, rosqueamento, alargamento, corte de roscas e retificação de precisão.
- Acabamento superficial como anodização, galvanização, pintura eletrostática a pó e passivação.
- Inspeção em processo e final com verificação CMM das dimensões críticas.
- Análise de projeto para manufatura e apoio à cotação para reduzir custo e prazo de entrega.
Materiais típicos
Os materiais comuns incluem ligas de alumínio (6061, 7075), aços inoxidáveis (303, 304, 316), aços-carbono e aços de liga, latão, cobre, titânio e plásticos de engenharia como ABS, nylon, POM e PEEK, com outros graus disponíveis sob consulta.
| Material / liga | Estado típico | Usinabilidade | Onde se encaixa |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado e envelhecido) | Fácil: bom corte, bom controle de cavaco | Suportes, carcaças, dispositivos, protótipos rumo à produção |
| Aluminium 7075 | T6 / T651 | Mais difícil: maior desgaste de ferramenta, exige fixações rígidas | Peças de alta resistência e peso crítico; não indicada para solda |
| Stainless 304 / 304L | Recozido | Encrua: velocidades menores, avanço positivo | Resistência geral à corrosão, equipamentos alimentícios e de processo |
| Stainless 316 / 316L | Recozido | Mais tenaz que o 304: maior desgaste de ferramenta | Exposição a cloretos, ambiente marinho, setor médico e farmacêutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; exige proteção contra ferrugem | Eixos, chapas, conjuntos soldados, corpos de dispositivos |
| Brass C360 | H02 meio duro | Excelente: altas velocidades, acabamento limpo | Conexões, buchas, conectores, peças decorativas |
| Copper C110 | Recozido / H02 | Pegajosa: ferramentas afiadas e grandes ângulos de saída | Condutividade, barramentos, gestão térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recozido de laminação | Difícil: baixas velocidades, controle de calor, desgaste de ferramenta | Aeroespacial, médico e peças leves de alta resistência |
| Plásticos de engenharia (POM, PEEK, PA) | Extrudados / recozidos | De fácil a pegajosa: mordentes macios, ferramentas afiadas | Isolamento, baixo atrito, peças químicas e de desgaste |
Acabamentos
Os acabamentos disponíveis incluem anodização (Tipo II e Tipo III), galvanização por zinco e níquel, passivação, óxido negro, pintura eletrostática a pó, jateamento com microesferas, polimento e acabamentos personalizados especificados por desenho.
| Acabamento | O que faz | Especificar quando |
|---|---|---|
| Como usinado | Marcas de ferramenta visíveis; Ra tipicamente 1.6-3.2 µm | A peça só precisa funcionar |
| Jateamento de microesferas | Superfície fosca uniforme, disfarça as marcas de ferramenta | Peças estéticas antes da anodização |
| Anodização Tipo II | Cria uma camada de óxido; opções de cor | Aparência de alumínio mais resistência moderada à corrosão e ao desgaste |
| Anodização dura Tipo III | Camada de óxido mais espessa e dura | Superfícies de alumínio sujeitas a deslizamento ou desgaste |
| Conversão por cromato | Película protetora fina que permanece condutiva | Aterramento ou ligação elétrica em alumínio |
| Níquel químico | Camada uniforme, dura e resistente à corrosão | Desgaste mais corrosão, inclusive dentro de furos |
| Zinco eletrolítico | Proteção sacrificial econômica contra corrosão | Peças de aço em serviço interno ou abrigado |
| Pintura a pó | Camada espessa, durável e decorativa | Quando a aparência é o requisito |
| Passivação | Remove o ferro livre e restaura o filme de óxido | Peças de aço inox após a usinagem |
| Alívio de tensões / tratamento térmico | Elimina tensões residuais antes ou depois da usinagem | Paredes finas e tolerâncias estreitas que precisam sobreviver à usinagem |
Tolerâncias
As tolerâncias CNC padrão normalmente mantêm ±0.1 mm (±0.005 in), com tolerâncias menores de até ±0.01 mm (alcançável após revisão) ou melhores alcançáveis em recursos críticos, dependendo da geometria da peça e do material.
| Indicação | O que exige | Efeito no custo e no prazo |
|---|---|---|
| Geral: ±0.25 mm / ±0.010 in | Ferramentaria padrão, verificação dimensional | Linha de base: sem acréscimo |
| Padrão: ±0.13 mm / ±0.005 in | Máquina em boas condições, inspeção da primeira peça | Acréscimo pequeno; o padrão usual de orçamento |
| Estreita: ±0.025 mm / ±0.001 in | Ferramentas retificadas ou de diamante, controle de temperatura, CMM | Mudança de degrau: passes mais lentos e inspeção completa |
| Precisão: ±0.013 mm / ±0.0005 in | Passes de acabamento, calibradores, ambiente controlado | A usinagem domina o preço; frequentemente uma operação à parte |
| Posição / angularidade (GD&T) | Controle de datums, uma única fixação quando as feições se relacionam | Depende de quantas fixações o datum atravessa |
| Rugosidade Ra 0.8 µm ou menor | Passes mais finos, polimento ou passe de acabamento | Adiciona uma etapa de processo, não só tempo de usinagem |
Perguntas frequentes
Existe uma quantidade mínima de pedido (MOQ)?
Aceitamos pedidos de uma única peça de protótipo até quantidades de produção de milhares. Os MOQs dependem da complexidade da peça e da origem do material — alguns requisitos de barra ou fundição têm mínimos práticos. Se você precisa de uma pequena rodada inicial antes de se comprometer com o volume, indique isso no seu pedido de cotação e estruturaremos a cotação de acordo.
Quanto tempo os pedidos de oficina de usinagem costumam levar?
Os prazos variam com a complexidade da peça, a quantidade, a disponibilidade do material e os requisitos de acabamento. Peças de protótipo em materiais comuns frequentemente são enviadas em uma a duas semanas; rodadas de produção e peças que exigem etapas adicionais de acabamento ou material difícil de obter geralmente levam de três a seis semanas. Os prazos confirmados constam de cada cotação, e opções aceleradas podem ser solicitadas para programas urgentes.
Quais arquivos preciso fornecer para uma cotação?
Um modelo CAD 3D (de preferência em formato STEP) mais um desenho 2D com dimensões, tolerâncias, especificações de material e acabamento fornecem a cotação mais precisa. Se um desenho não estiver disponível, o modelo 3D com anotações sobre recursos críticos e quantidades pode ser suficiente. Arquivos completos e inequívocos também reduzem perguntas de ida e volta e encurtam o ciclo de cotação.
Que documentação de qualidade posso solicitar com o meu pedido?
A documentação padrão normalmente inclui um relatório de inspeção final ou dimensional; certificados de material, inspeção da primeira peça (FAI) e certificados de conformidade estão disponíveis sob solicitação e podem afetar custo ou prazo. Especifique os requisitos de documentação no pedido de cotação para que possamos cotá-los com precisão, e as dimensões críticas devem ser sinalizadas no desenho para verificação focada.
Como o meu projeto e a minha propriedade intelectual são protegidos?
Seus arquivos CAD e desenhos são usados apenas para cotar e produzir as suas peças, e nunca são compartilhados com outros clientes. Não produzimos, compartilhamos ou reutilizamos os seus projetos para ninguém. Se o seu projeto exigir um NDA assinado antes do envio dos arquivos, isso pode ser providenciado como parte do processo de cotação.