
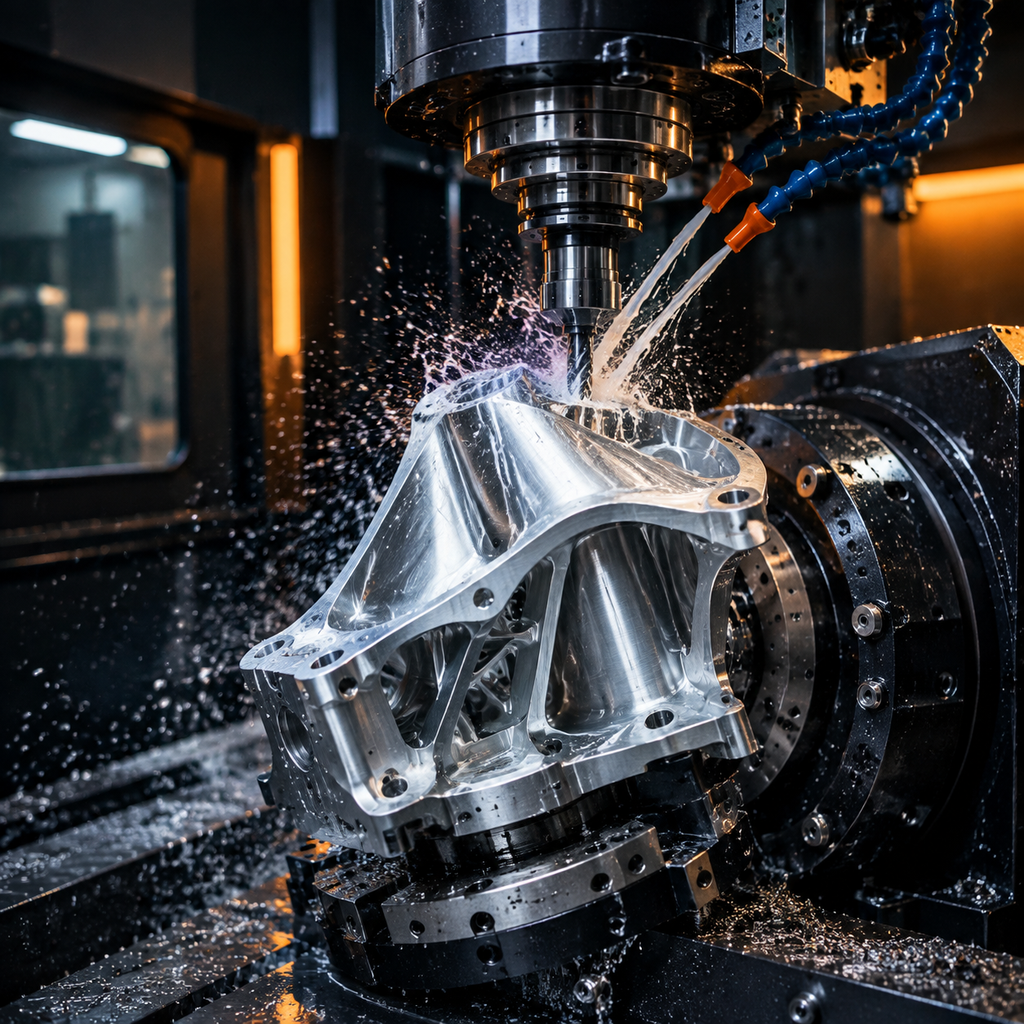
Ein Zerspanungsbetrieb ist eine Fertigungseinrichtung, die dafür ausgestattet ist, Rohteile zu zerspanen, zu formen und zu bearbeiten, sodass daraus präzise Metall- und Kunststoffkomponenten entstehen. Zu den typischen Verfahren gehören CNC-Fräsen, CNC-Drehen, Bohren, Gewindebohren, Schleifen und nachgelagerte Endbearbeitung, unterstützt durch Prüfausrüstung, die die Maßhaltigkeit verifiziert. Zerspanungsbetriebe reichen von kleinen Prototypenzellen bis hin zu Einrichtungen für die Großserienfertigung, und viele sind auf bestimmte Materialien, Bauteilgrößen oder Branchen wie Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und Industrieanlagen spezialisiert. Diese Serviceseite erläutert, was Einkäufer erwarten können, wenn sie zerspante Teile über geprüfte Zerspanungspartner beziehen – von der Angebotserstellung bis zur Lieferung.
Für Käufer ist die Haupt Herausstellung selten das Finden einer Werkstatt – es ist das Finden einer, die zum Bauteil, zum Volumen und zum Risikoprofil passt. Wir fertigen Ihre Teile auf unserer eigenen Ausrüstung, sodass diese Passform mit den Personen geklärt wird, die den Auftrag tatsächlich ausführen werden. Jede Bestellung wird vor Beginn der Angebotserstellung gegen unsere Ausrüstung, Prüffähigkeit und Materialverfügbarkeit geprüft. Sie arbeiten mit einem Angebotsformat, einem Projektkontakt während der Produktion und definierten Qualitätsdokumentationsstandards. Das verkürzt die Lieferantenauswahl, senkt das Risiko von Qualitätsmängeln und macht die Preisvergleichbarkeit unkompliziert.
Der Prozess beginnt, wenn ein Käufer eine RFQ mit 3D-CAD-Dateien, 2D-Zeichnungen mit Toleranzen, Materialspezifikationen, Stückzahlen und allen Oberflächenanforderungen einreicht. Angebote kommen in der Regel innerhalb weniger Werktage, wobei die Lieferzeiten pro Teil und pro Bestellung bestätigt werden. Sobald ein Angebot genehmigt ist, gehen die Teile in die Produktion mit vereinbarten Prüf- und Dokumentationsschritten, wie Dimensionsberichte und Materialzertifikate, wo spezifiziert. Während des gesamten Prozesses beantwortet derselbe Ingenieur, der Ihr Teil angeboten hat, Fragen zur Fertigbarkeit, Toleranzen und Terminplanung, bevor diese die Lieferung beeinträchtigen.
Kompetenzen
- CNC-Fräsen und -Drehen für Prototypen bis hin zu Klein- und Mittelserien.
- 3-, 4- und 5-Achsen-Bearbeitung für komplexe Geometrien und Merkmale mit engen Toleranzen.
- Nachfolgende Arbeitsgänge wie Bohren, Gewindebohren, Reiben, Gewindeschneiden und Präzisionsschleifen.
- Oberflächenbehandlung wie Eloxieren, Galvanisieren, Pulverbeschichten und Passivieren.
- Prozessbegleitende Prüfung und Endkontrolle mit CMM-Verifizierung kritischer Maße.
- Überprüfung der fertigungsgerechten Konstruktion (DFM) und Angebotsunterstützung zur Reduzierung von Kosten und Lieferzeiten.
Typische Werkstoffe
Zu den gängigen Materialien gehören Aluminiumlegierungen (6061, 7075), nichtrostende Stähle (303, 304, 316), Kohlenstoff- und Legierungsstähle, Messing, Kupfer, Titan und technische Kunststoffe wie ABS, Nylon, POM und PEEK; andere Sorten sind auf Anfrage erhältlich.
| Werkstoff / Güte | Typischer Zustand | Zerspanbarkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 6061 | T6 (lösungsgeglüht und ausgehärtet) | Leicht: gut zerspanbar, gute Spankontrolle | Halterungen, Gehäuse, Vorrichtungen, Prototypen bis zur Serie |
| Aluminium 7075 | T6 / T651 | Schwerer: mehr Werkzeugverschleiß, versteifte Aufspannungen nötig | Hochfeste, gewichtskritische Teile; nicht zum Schweißen geeignet |
| Edelstahl 304 / 304L | Weichgeglüht | Kaltverfestigend: niedrigere Schnittgeschwindigkeiten, Positive Vorschübe | Allgemeine Korrosionsbeständigkeit, Lebensmittel- und Verfahrenstechnik |
| Edelstahl 316 / 316L | Weichgeglüht | Zäher als 304: mehr Werkzeugverschleiß | Chlorid-, Marine-, Medizin- und Pharmaanwendungen |
| Kohlenstoffstahl 1018 / 1045 | Walzblank / normalisiert | Leicht bis mittel; braucht Rostschutz | Wellen, Platten, Schweißkonstruktionen, Werkzeugkörper |
| Messing C360 | H02 halbhart | Ausgezeichnet: hohe Geschwindigkeiten, saubere Flächen | Beschläge, Buchsen, Verbinder, dekorative Teile |
| Kupfer C110 | Weichgeglüht / H02 | Zäh: scharfe Werkzeuge und große Spanwinkel | Leitfähigkeit, Stromschienen, Wärmemanagement |
| Titan Grade 5 (Ti-6Al-4V) | Wärmebehandelt | Schwierig: niedrige Geschwindigkeiten, Wärmekontrolle, Werkzeugverschleiß | Luft- und Raumfahrt, Medizintechnik, leichte Hochlastteile |
| Technische Kunststoffe (POM, PEEK, PA) | Extrudiert / getempert | Leicht bis zäh: Spannbacken weich, scharfe Werkzeuge | Isolation, Reibungsminderung, Chemie- und Verschleißteile |
Oberflächen
Verfügbare Oberflächenbehandlungen umfassen Eloxieren (Typ II und Typ III), Verzinken und Vernickeln, Passivieren, Schwarzoxid-Behandlung, Pulverbeschichten, Kugelstrahlen, Polieren sowie kundenspezifische Oberflächen gemäß Zeichnung.
| Veredelung | Was sie bewirkt | Angeben, wenn |
|---|---|---|
| Blank zerspant | Werkzeugspuren sichtbar; Ra typisch 1,6–3,2 µm | Das Teil muss nur funktionieren |
| Glasperlenstrahlen | Uniforme matte Oberfläche, überdeckt Werkzeugspuren | Sichtteile vor dem Eloxieren |
| Eloxal Typ II | Baut eine Oxidschicht auf; Farboptionen | Aluminium-Optik plus mäßiger Korrosions- und Verschleißschutz |
| Harteloxal Typ III | Dickere, härtere Oxidschicht | Gleitende oder belastete Aluminiumflächen |
| Chromatierung | Dünner Schutzfilm, der leitfähig bleibt | Elektrisches Bonden oder Erdung an Aluminium |
| Chemisch Nickel | Uniforme, harte, korrosionsbeständige Schicht | Verschleiß plus Korrosion, auch in Bohrungen |
| Verzinken | Wirtschaftlicher Opferschutz gegen Korrosion | Stahlteile im Innen- oder geschützten Außenbereich |
| Pulverbeschichtung | Dicke, dauerhafte, dekorative Schicht | Das Aussehen ist die Anforderung |
| Passivieren | Entfernt freies Eisen und stellt die Oxidschicht wieder her | Edelstahlteile nach der Zerspanung |
| Spannungsarmglühen / Wärmebehandlung | Baut Eigenspannungen vor oder nach der Bearbeitung ab | Dünne Wände und enge Toleranzen, die die Bearbeitung überstehen müssen |
Toleranzen
Standard-CNC-Toleranzen liegen typischerweise bei ±0.1 mm (±0.005 in); engere Toleranzen bis hin zu ±0.01 mm oder besser sind bei kritischen Merkmalen abhängig von Bauteilgeometrie und Material erreichbar.
| Zeichnungseintrag | Was er erfordert | Wirkung auf Kosten und Durchlaufzeit |
|---|---|---|
| Allgemein: ±0,25 mm / ±0,010 in | Standardwerkzeug, Maßprüfung | Basis: kein Aufschlag |
| Standard: ±0,13 mm / ±0,005 in | Maschine in gutem Zustand, Erstteilprüfung | Geringer Aufschlag; der übliche Kalkulationsstandard |
| Eng: ±0,025 mm / ±0,001 in | Geschliffene oder Diamantwerkzeuge, Temperaturkontrolle, KMG | Sprungänderung: langsamere Schnitte plus Vollprüfung |
| Präzision: ±0,013 mm / ±0,0005 in | Schlichtsäle, Lehren, kontrollierte Umgebung | Die Zerspanung bestimmt den Preis; oft ein eigenes Verfahren |
| Position / Winkeligkeit (GD&T) | Bezugskontrolle, eine Aufspannung für zusammenhängende Features | Hängt davon ab, über wie viele Aufspannungen sich der Bezug erstreckt |
| Oberfläche Ra 0,8 µm oder feiner | Feinere Zustellung, Polieren oder Schlichtdurchgang | Bringt einen Verfahrensschritt, nicht nur Zerspanungszeit |
Häufige Fragen
Gibt es eine Mindestbestellmenge (MOQ)?
Die meisten Partner-Zerspanungsbetriebe akzeptieren Aufträge vom einzelnen Prototypenteil bis hin zu Serienmengen im Tausenderbereich. Mindestbestellmengen hängen vom jeweiligen Partner, der Bauteilkomplexität und der Materialbeschaffung ab – bei einigen Anforderungen an Stangenmaterial oder Gussteile gibt es praktische Mindestmengen. Wenn Sie vor einer Festlegung auf Serienmengen eine kleine Erstmusterauflage benötigen, geben Sie dies in Ihrer Anfrage an – die Angebote können entsprechend ausgestaltet werden.
Wie lange dauern Aufträge bei Zerspanungsbetrieben in der Regel?
Die Lieferzeiten variieren je nach Bauteilkomplexität, Stückzahl, Materialverfügbarkeit und Anforderungen an die Oberflächenbehandlung. Prototypenteile aus gängigen Materialien werden oft innerhalb von ein bis zwei Wochen versandt; Serienaufträge und Teile, die externe Oberflächenbehandlung oder schwer beschaffbares Ausgangsmaterial erfordern, dauern in der Regel drei bis sechs Wochen. Bestätigte Lieferzeiten werden in jedem Angebot angegeben, und für dringende Projekte können Expressoptionen angefragt werden.
Welche Dateien muss ich für ein Angebot bereitstellen?
Ein 3D-CAD-Modell (im STEP-Format bevorzugt) zusammen mit einer 2D-Zeichnung mit Bemaßungen, Toleranzen, Materialangaben und Oberflächenspezifikationen liefert die genaueste Angebotsgrundlage. Ist keine Zeichnung verfügbar, kann das 3D-Modell mit Hinweisen zu kritischen Merkmalen und Stückzahlen ausreichend sein. Vollständige, eindeutige Dateien reduzieren zudem Rückfragen und verkürzen den Angebotszyklus.
Welche Qualitätsdokumentation kann ich zu meinem Auftrag anfordern?
Die Standarddokumentation umfasst in der Regel eine Endprüfung oder einen Maßbericht; Materialzertifikate, Erstmusterprüfberichte (FAI) und Konformitätszertifikate sind auf Anfrage erhältlich und können sich auf Kosten oder Lieferzeit auswirken. Geben Sie die Anforderungen an die Dokumentation in Ihrer Anfrage an, damit der Partner diese genau kalkulieren kann; kritische Maße sollten in der Zeichnung gekennzeichnet sein, um eine gezielte Prüfung zu ermöglichen.
Wie werden mein Entwurf und mein geistiges Eigentum geschützt?
Ihre CAD-Dateien und Zeichnungen werden ausschließlich mit den Partnern geteilt, die Ihr Projekt anbieten, unter Vertraulichkeitsbedingungen, die die Plattform und ihre Lieferanten abdecken. Die Partner sind vertraglich daran gehindert, Ihre Entwürfe für andere Kunden zu produzieren, weiterzugeben oder wiederzuverwenden. Falls Ihr Projekt unterzeichnete Geheimhaltungsvereinbarungen (NDAs) erfordert, bevor Dateien freigegeben werden, kann dies im Rahmen des Anfrageprozesses organisiert werden.