
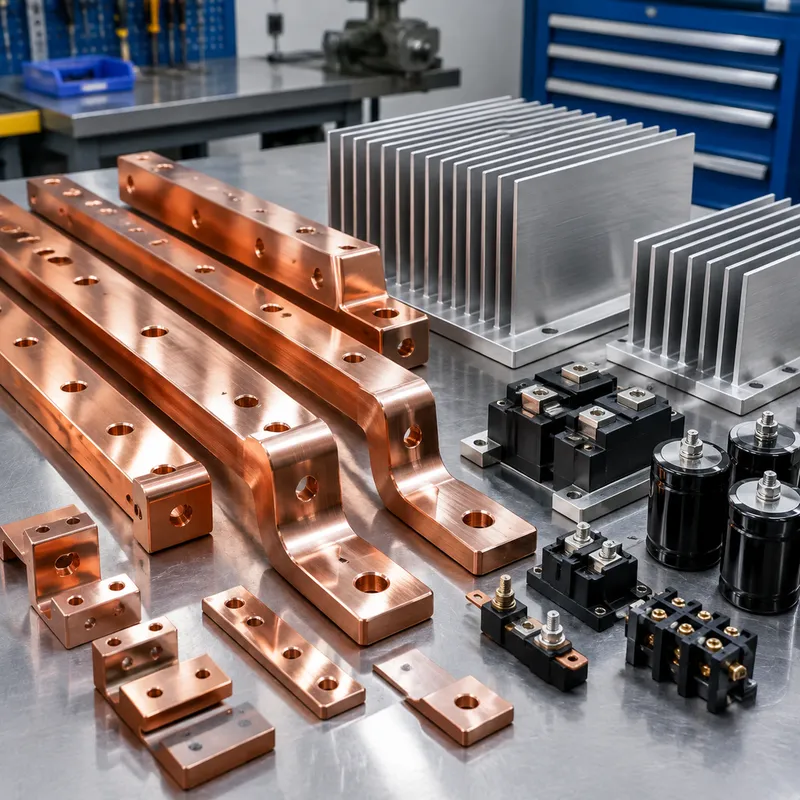
Kupferteile, die wir bearbeiten, umfassen Sammelschienen, Kühlkörper, Induktionsspulen, Schweißelektroden, Dichtungen und hochleitfähige elektrische Komponenten: C10100 - sauerstofffreies Kupfer für die beste Leitfähigkeit und Vakuumnutzung, C11000 -ETP für allgemeine Elektroarbeiten, C145 -Tellurkupfer, wenn die Bearbeitbarkeit am wichtigsten ist.
Kupfer ist weich und gummiartig – es erfordert scharfe, polierte Hartmetallwerkzeuge, kontrollierte Geschwindigkeiten und diszipliniertes Spanbrechen statt roher Gewalt. Wir bearbeiten mit Strategien, die Aufbauschneiden vermeiden, sodass Oberflächen sauber bleiben und Abmessungen eingehalten werden.
Kompetenzen
- C10100/C11000/C145 -Bearbeitung nach Zeichnung
- Strategien für scharfe Werkzeuge bei gummiartigen Legierungen
- Elektrische und thermische Bauteilgeometrie
- Galvanisierungskoordination zur Lötbarkeit
Typische Werkstoffe
Kupfer C10100 (OFE), C11000 (ETP), C145 Tellurkupfer auf Anfrage.
| Werkstoff / Güte | Typischer Zustand | Zerspanbarkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 6061 | T6 (lösungsgeglüht und ausgehärtet) | Leicht: gut zerspanbar, gute Spankontrolle | Halterungen, Gehäuse, Vorrichtungen, Prototypen bis zur Serie |
| Aluminium 7075 | T6 / T651 | Schwerer: mehr Werkzeugverschleiß, versteifte Aufspannungen nötig | Hochfeste, gewichtskritische Teile; nicht zum Schweißen geeignet |
| Edelstahl 304 / 304L | Weichgeglüht | Kaltverfestigend: niedrigere Schnittgeschwindigkeiten, Positive Vorschübe | Allgemeine Korrosionsbeständigkeit, Lebensmittel- und Verfahrenstechnik |
| Edelstahl 316 / 316L | Weichgeglüht | Zäher als 304: mehr Werkzeugverschleiß | Chlorid-, Marine-, Medizin- und Pharmaanwendungen |
| Kohlenstoffstahl 1018 / 1045 | Walzblank / normalisiert | Leicht bis mittel; braucht Rostschutz | Wellen, Platten, Schweißkonstruktionen, Werkzeugkörper |
| Messing C360 | H02 halbhart | Ausgezeichnet: hohe Geschwindigkeiten, saubere Flächen | Beschläge, Buchsen, Verbinder, dekorative Teile |
| Kupfer C110 | Weichgeglüht / H02 | Zäh: scharfe Werkzeuge und große Spanwinkel | Leitfähigkeit, Stromschienen, Wärmemanagement |
| Titan Grade 5 (Ti-6Al-4V) | Wärmebehandelt | Schwierig: niedrige Geschwindigkeiten, Wärmekontrolle, Werkzeugverschleiß | Luft- und Raumfahrt, Medizintechnik, leichte Hochlastteile |
| Technische Kunststoffe (POM, PEEK, PA) | Extrudiert / getempert | Leicht bis zäh: Spannbacken weich, scharfe Werkzeuge | Isolation, Reibungsminderung, Chemie- und Verschleißteile |
Oberflächen
Zinn-, Nickel- und Silberbeschichtung, Polieren, Entgraten; unveredeltes OFE für Vakuumanwendung.
| Veredelung | Was sie bewirkt | Angeben, wenn |
|---|---|---|
| Blank zerspant | Werkzeugspuren sichtbar; Ra typisch 1,6–3,2 µm | Das Teil muss nur funktionieren |
| Glasperlenstrahlen | Uniforme matte Oberfläche, überdeckt Werkzeugspuren | Sichtteile vor dem Eloxieren |
| Eloxal Typ II | Baut eine Oxidschicht auf; Farboptionen | Aluminium-Optik plus mäßiger Korrosions- und Verschleißschutz |
| Harteloxal Typ III | Dickere, härtere Oxidschicht | Gleitende oder belastete Aluminiumflächen |
| Chromatierung | Dünner Schutzfilm, der leitfähig bleibt | Elektrisches Bonden oder Erdung an Aluminium |
| Chemisch Nickel | Uniforme, harte, korrosionsbeständige Schicht | Verschleiß plus Korrosion, auch in Bohrungen |
| Verzinken | Wirtschaftlicher Opferschutz gegen Korrosion | Stahlteile im Innen- oder geschützten Außenbereich |
| Pulverbeschichtung | Dicke, dauerhafte, dekorative Schicht | Das Aussehen ist die Anforderung |
| Passivieren | Entfernt freies Eisen und stellt die Oxidschicht wieder her | Edelstahlteile nach der Zerspanung |
| Spannungsarmglühen / Wärmebehandlung | Baut Eigenspannungen vor oder nach der Bearbeitung ab | Dünne Wände und enge Toleranzen, die die Bearbeitung überstehen müssen |
Toleranzen
ISO 2768-m Standard; ±0.01 mm bei kritischen Merkmalen nach Prüfung erreichbar.
| Zeichnungseintrag | Was er erfordert | Wirkung auf Kosten und Durchlaufzeit |
|---|---|---|
| Allgemein: ±0,25 mm / ±0,010 in | Standardwerkzeug, Maßprüfung | Basis: kein Aufschlag |
| Standard: ±0,13 mm / ±0,005 in | Maschine in gutem Zustand, Erstteilprüfung | Geringer Aufschlag; der übliche Kalkulationsstandard |
| Eng: ±0,025 mm / ±0,001 in | Geschliffene oder Diamantwerkzeuge, Temperaturkontrolle, KMG | Sprungänderung: langsamere Schnitte plus Vollprüfung |
| Präzision: ±0,013 mm / ±0,0005 in | Schlichtsäle, Lehren, kontrollierte Umgebung | Die Zerspanung bestimmt den Preis; oft ein eigenes Verfahren |
| Position / Winkeligkeit (GD&T) | Bezugskontrolle, eine Aufspannung für zusammenhängende Features | Hängt davon ab, über wie viele Aufspannungen sich der Bezug erstreckt |
| Oberfläche Ra 0,8 µm oder feiner | Feinere Zustellung, Polieren oder Schlichtdurchgang | Bringt einen Verfahrensschritt, nicht nur Zerspanungszeit |
Häufige Fragen
Warum ist Kupfer schwerer zu bearbeiten als Messing?
Reines Kupfer ist weich und zäh — Späne verschweißen sich an Schneidkanten und ruinieren die Oberflächenqualität. Wir verwenden scharfe polierte Werkzeuge, kontrollierte Geschwindigkeiten und Tellur-Kupfer (C145), wo das Design eine leichtere Bearbeitung zulässt.
Wie geht man mit Kupferanlauf um?
Reines Kupfer oxidiert schnell. Für elektrische Baugruppen koordinieren wir Zinn- oder Silberbeschichtungen; für Vakuum- und OFE-Teile verpacken wir sie so, dass Handhabung und Oxidation minimiert werden.
Können Sie Sammelschienen mit gebohrten und geschnittenen Gewindefunktionen bearbeiten?
Ja. Sammelschienen, Anschlüsse und Kühlkörper sind Standardarbeit — senden Sie die Zeichnung mit Beschichtungs- und Kennzeichnungsanforderungen, und wir machen ein Angebot dafür.