
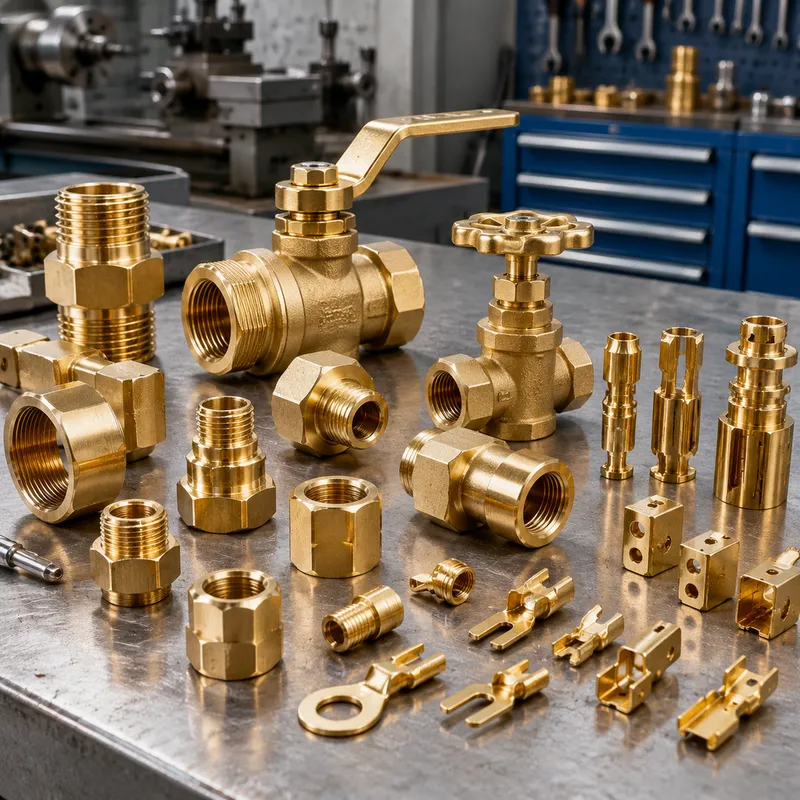
Messingteile, die wir bearbeiten, umfassen Sanitärarmaturen, Ventilkörper, Kupplungen, elektrische Anschlüsse und dekorative Komponenten: C36000 leicht zerspanbares Messing für hochvolumige Drehteile, C260 Patronenmessing, wenn Formbarkeit und Kaltbearbeitbarkeit wichtig sind, C693 blei-freies Messing für Trinkwasseranforderungen.
Messing ist eines der am besten bearbeitbaren Metalle – es läuft bei hohen Spindeldrehzahlen mit hervorragender Spanabfuhr. Wir kennzeichnen Blei- und Beschichtungsaufträge während der DFM-Überprüfung, damit die fertigen Teile den Anforderungen für Trinkwasser und RoHS entsprechen, wo angegeben.
Kompetenzen
- C36000/C260/C693 -Bearbeitung nach Zeichnung
- Gewinde- und Anschlussgeometrie in einer Einrichtung
- Chromat-, Nickel- und Zinnplattierungskoordination
- Gratfreie Oberflächenbearbeitung für Dichtflächen
Typische Werkstoffe
Messing C36000, C260, C34500, bleifreies C693 (Eco Messing) auf Anfrage.
| Werkstoff / Güte | Typischer Zustand | Zerspanbarkeit | Typische Verwendung |
|---|---|---|---|
| Aluminium 6061 | T6 (lösungsgeglüht und ausgehärtet) | Leicht: gut zerspanbar, gute Spankontrolle | Halterungen, Gehäuse, Vorrichtungen, Prototypen bis zur Serie |
| Aluminium 7075 | T6 / T651 | Schwerer: mehr Werkzeugverschleiß, versteifte Aufspannungen nötig | Hochfeste, gewichtskritische Teile; nicht zum Schweißen geeignet |
| Edelstahl 304 / 304L | Weichgeglüht | Kaltverfestigend: niedrigere Schnittgeschwindigkeiten, Positive Vorschübe | Allgemeine Korrosionsbeständigkeit, Lebensmittel- und Verfahrenstechnik |
| Edelstahl 316 / 316L | Weichgeglüht | Zäher als 304: mehr Werkzeugverschleiß | Chlorid-, Marine-, Medizin- und Pharmaanwendungen |
| Kohlenstoffstahl 1018 / 1045 | Walzblank / normalisiert | Leicht bis mittel; braucht Rostschutz | Wellen, Platten, Schweißkonstruktionen, Werkzeugkörper |
| Messing C360 | H02 halbhart | Ausgezeichnet: hohe Geschwindigkeiten, saubere Flächen | Beschläge, Buchsen, Verbinder, dekorative Teile |
| Kupfer C110 | Weichgeglüht / H02 | Zäh: scharfe Werkzeuge und große Spanwinkel | Leitfähigkeit, Stromschienen, Wärmemanagement |
| Titan Grade 5 (Ti-6Al-4V) | Wärmebehandelt | Schwierig: niedrige Geschwindigkeiten, Wärmekontrolle, Werkzeugverschleiß | Luft- und Raumfahrt, Medizintechnik, leichte Hochlastteile |
| Technische Kunststoffe (POM, PEEK, PA) | Extrudiert / getempert | Leicht bis zäh: Spannbacken weich, scharfe Werkzeuge | Isolation, Reibungsminderung, Chemie- und Verschleißteile |
Oberflächen
Klare/gelbe Chromat-, Nickel-, Zinnbeschichtung, Polieren, Kugelstrahlen.
| Veredelung | Was sie bewirkt | Angeben, wenn |
|---|---|---|
| Blank zerspant | Werkzeugspuren sichtbar; Ra typisch 1,6–3,2 µm | Das Teil muss nur funktionieren |
| Glasperlenstrahlen | Uniforme matte Oberfläche, überdeckt Werkzeugspuren | Sichtteile vor dem Eloxieren |
| Eloxal Typ II | Baut eine Oxidschicht auf; Farboptionen | Aluminium-Optik plus mäßiger Korrosions- und Verschleißschutz |
| Harteloxal Typ III | Dickere, härtere Oxidschicht | Gleitende oder belastete Aluminiumflächen |
| Chromatierung | Dünner Schutzfilm, der leitfähig bleibt | Elektrisches Bonden oder Erdung an Aluminium |
| Chemisch Nickel | Uniforme, harte, korrosionsbeständige Schicht | Verschleiß plus Korrosion, auch in Bohrungen |
| Verzinken | Wirtschaftlicher Opferschutz gegen Korrosion | Stahlteile im Innen- oder geschützten Außenbereich |
| Pulverbeschichtung | Dicke, dauerhafte, dekorative Schicht | Das Aussehen ist die Anforderung |
| Passivieren | Entfernt freies Eisen und stellt die Oxidschicht wieder her | Edelstahlteile nach der Zerspanung |
| Spannungsarmglühen / Wärmebehandlung | Baut Eigenspannungen vor oder nach der Bearbeitung ab | Dünne Wände und enge Toleranzen, die die Bearbeitung überstehen müssen |
Toleranzen
ISO 2768-m Standard; ±0.01 mm bei kritischen Merkmalen nach Prüfung erreichbar.
| Zeichnungseintrag | Was er erfordert | Wirkung auf Kosten und Durchlaufzeit |
|---|---|---|
| Allgemein: ±0,25 mm / ±0,010 in | Standardwerkzeug, Maßprüfung | Basis: kein Aufschlag |
| Standard: ±0,13 mm / ±0,005 in | Maschine in gutem Zustand, Erstteilprüfung | Geringer Aufschlag; der übliche Kalkulationsstandard |
| Eng: ±0,025 mm / ±0,001 in | Geschliffene oder Diamantwerkzeuge, Temperaturkontrolle, KMG | Sprungänderung: langsamere Schnitte plus Vollprüfung |
| Präzision: ±0,013 mm / ±0,0005 in | Schlichtsäle, Lehren, kontrollierte Umgebung | Die Zerspanung bestimmt den Preis; oft ein eigenes Verfahren |
| Position / Winkeligkeit (GD&T) | Bezugskontrolle, eine Aufspannung für zusammenhängende Features | Hängt davon ab, über wie viele Aufspannungen sich der Bezug erstreckt |
| Oberfläche Ra 0,8 µm oder feiner | Feinere Zustellung, Polieren oder Schlichtdurchgang | Bringt einen Verfahrensschritt, nicht nur Zerspanungszeit |
Häufige Fragen
Welches Messing für Trinkwasserarmaturen?
Bleifreies C693 (Eco Messing) ist die Standardwahl, wo Trinkwasservorschriften gelten; bestätigen Sie Ihre regionale Niedrig-Lead-Anforderung auf der Zeichnung und wir fertigen danach.
Setzen Messinggewinde fest oder kleben sie?
Messingmaschinen reinigen sauber, aber feine Gewinde können unter Belastung festfressen. Wir kontrollieren die Schnittgeometrie und die Oberflächenbeschaffenheit und empfehlen ein Anti-Festfressmittel oder eine Beschichtung, wenn Baugruppen dauerhaft montiert werden.
Können Sie die Anforderungen an die Beschichtungsdicke erfüllen?
Ja. Geben Sie die Beschichtungsart und -stärke auf der Zeichnung an — wir bearbeiten kritische Abmessungen mit Beschichtungszulage, damit beschichtete Gewinde und Passungen im Toleranzbereich bleiben.