
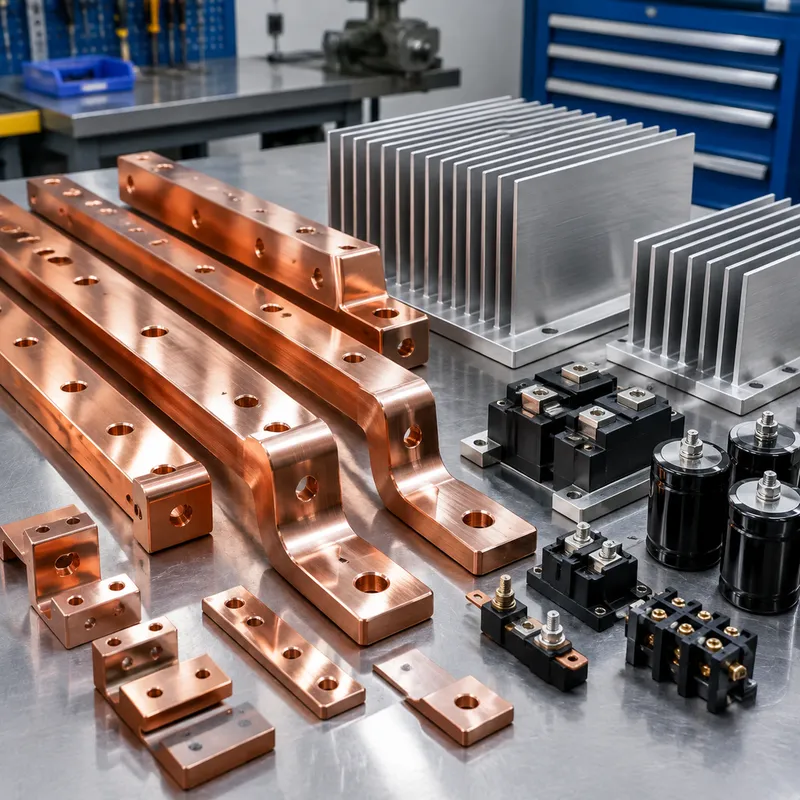
Детали из меди, которые мы обрабатываем, охватывают шины, радиаторы, индукционные катушки, сварочные электроды, уплотнения и высокопроводящие электротехнические компоненты: C10100 — бескислородная медь для наилучшей проводимости и вакуумного применения, C11000 (ETP) для общей электротехники, C145 — теллуровая медь, когда обрабатываемость важнее всего.
Медь мягкая и вязкая — она требует острого полированного твёрдого сплава, контролируемых скоростей и дисциплины стружкодробления, а не грубой силы. Мы обрабатываем стратегиями, избегающими налипания на кромку, чтобы поверхности оставались чистыми, а размеры держались.
Возможности
- Обработка C10100/C11000/C145 по чертежу
- Стратегии с острым инструментом для вязких сплавов
- Геометрия электротехнических и тепловых компонентов
- Координация покрытий для паяемости
Типовые материалы
Медь C10100 (OFE), C11000 (ETP), C145 теллуровая по запросу.
| Материал / марка | Типичное состояние | Обрабатываемость | Типичное применение |
|---|---|---|---|
| Aluminium 6061 | T6 (закалка и старение) | Легко: хорошо режется, хороший контроль стружки | Кронштейны, корпуса, приспособления, прототипы до серии |
| Aluminium 7075 | T6 / T651 | Сложнее: больше износ инструмента, нужна жёсткая наладка | Высокопрочные детали с критичной массой; не для сварки |
| Stainless 304 / 304L | Отожжённое | Наклёпывается: меньшие скорости, положительная подача | Общая коррозионная стойкость, пищевое и технологическое оборудование |
| Stainless 316 / 316L | Отожжённое | Прочнее 304: больше износ инструмента | Хлориды, морская среда, медицинское и фармацевтическое оборудование |
| Carbon steel 1018 / 1045 | Горячекатаное / нормализованное | От легко до средней; нужна защита от ржавчины | Валы, плиты, сварные конструкции, корпуса оснастки |
| Brass C360 | H02 полутвёрдое | Отлично: высокие скорости, чистая поверхность | Фитинги, втулки, соединители, декоративные детали |
| Copper C110 | Отожжённое / H02 | Вязкий материал: острые инструменты и большие передние углы | Электропроводность, токопроводы, термоменеджмент |
| Titanium Grade 5 (Ti-6Al-4V) | Мятоотожжённое (состояние поставки) | Трудно: низкие скорости, контроль нагрева, износ инструмента | Аэрокосмос, медицина, лёгкие высокопрочные детали |
| Инженерные пластики (POM, PEEK, PA) | Экструдированное / отожжённое | От легко до вязких: мягкие губки, острый инструмент | Изоляция, низкое трение, химстойкие и износостойкие детали |
Покрытия
Лужение, никелирование и серебрение, полирование, удаление заусенцев; голая OFE для вакуумного применения.
| Покрытие | Что даёт | Когда указывать |
|---|---|---|
| После обработки | Следы инструмента видны; Ra обычно 1.6-3.2 µm | Деталь должна просто работать |
| Дробеструйная обработка | Равномерная матовая поверхность, скрывает следы инструмента | Декоративные детали перед анодированием |
| Анодирование Type II | Формирует оксидный слой; варианты цвета | Внешний вид алюминия плюс умеренная коррозионная и износостойкость |
| Твёрдое анодирование Type III | Более толстый и твёрдый оксидный слой | Скользящие или изнашиваемые алюминиевые поверхности |
| Хроматное конверсионное покрытие | Тонкая защитная плёнка, сохраняющая проводимость | Электрическое соединение или заземление на алюминии |
| Химическое никелирование | Равномерный, твёрдый, коррозионностойкий слой | Износ плюс коррозия, включая внутренние отверстия |
| Цинкование | Экономичная жертвенная защита от коррозии | Стальные детали внутри помещений или под навесом |
| Порошковое покрытие | Толстый, долговечный, декоративный слой | Когда внешний вид — требование |
| Пассивация | Удаляет свободное железо и восстанавливает оксидную плёнку | Детали из нержавеющей стали после обработки |
| Отпуск для снятия напряжений / термообработка | Снимает остаточные напряжения до или после резания | Тонкие стенки и жёсткие допуски, которые должны выдержать обработку |
Допуски
Стандарт ISO 2768-m; ±0.01 мм достижимо на критических элементах после согласования.
| Допуск на чертеже | Что требуется | Влияние на стоимость и срок |
|---|---|---|
| Общий: ±0.25 mm / ±0.010 in | Стандартный инструмент, размерный контроль | Базовый уровень: без надбавки |
| Стандартный: ±0.13 mm / ±0.005 in | Станок в хорошем состоянии, контроль первой детали | Небольшая надбавка; обычная база для расчёта цены |
| Жёсткий: ±0.025 mm / ±0.001 in | Шлифованный или алмазный инструмент, контроль температуры, КИМ | Скачок: более медленные проходы плюс полный контроль |
| Прецизионный: ±0.013 mm / ±0.0005 in | Чистовые проходы, калибры, контролируемая среда | Механообработка определяет цену; часто отдельная операция |
| Позиция / соосность (GD&T) | Контроль баз, одна наладка для связанных элементов | Зависит от того, скольких наладок касается база |
| Шероховатость Ra 0.8 µm и выше | Меньшие шаги, полирование или чистовой проход | Добавляет этап процесса, а не только время обработки |
Часто задаваемые вопросы
Почему медь обрабатывать сложнее, чем латунь?
Чистая медь мягкая и вязкая — стружка приваривается к режущим кромкам и портит шероховатость. Мы используем острые полированные инструменты, контролируемые скорости и теллуровую медь (C145), где конструкция допускает более лёгкую обработку.
Как вы боретесь с потускнением меди?
Голая медь быстро окисляется. Для электротехнических сборок мы координируем лужение или серебрение; для вакуумных и OFE деталей упаковываем так, чтобы минимизировать манипуляции и окисление.
Можете ли вы обрабатывать шины с просверленными и нарезными элементами?
Да. Шины, клеммы и радиаторы — стандартная работа — пришлите чертёж с требованиями к покрытию и маркировке, и мы рассчитаем по нему.