
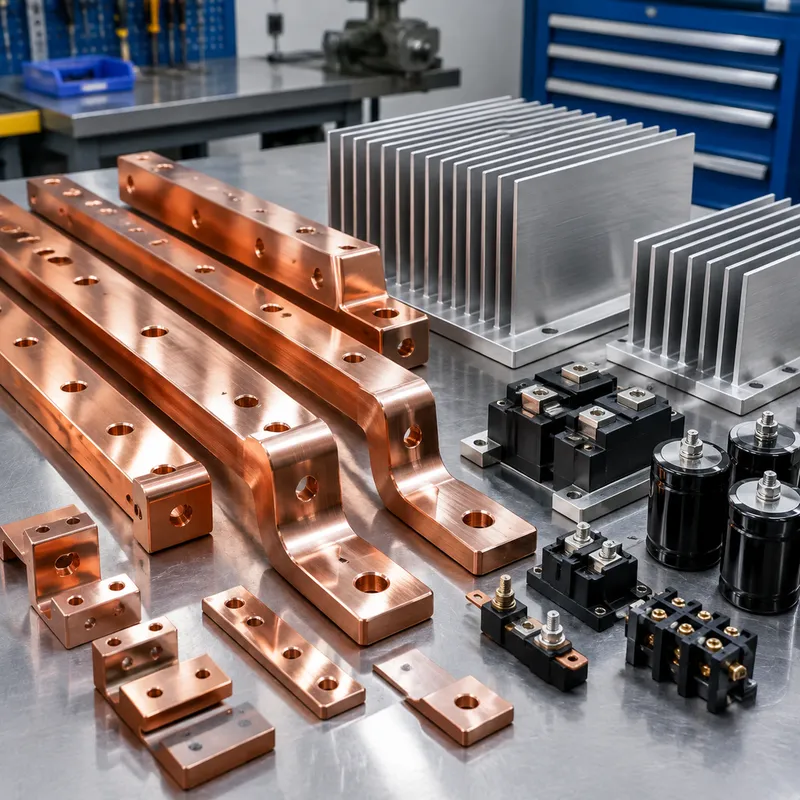
Części miedziane, które obrabiamy, obejmują szyny zbiorcze, radiatory, cewki indukcyjne, elektrody spawalnicze, uszczelnienia i komponenty elektryczne o wysokiej przewodności: miedź beztlenową C10100 dla najlepszej przewodności i zastosowań w próżni, C11000 ETP do prac elektrycznych ogólnych, miedź tellurowa C145, gdy najważniejsza jest obrabialność.
Miedź jest miękka i kleista — wymaga ostrych, polerowanych płytek z węglików, kontrolowanych prędkości i zdyscyplinowanego łamania wiórów zamiast siły brutto. Obrabiamy strategiami unikającymi narastania materiału na ostrzu, tak aby powierzchnie pozostały czyste, a wymiary się utrzymywały.
Możliwości
- Obróbka C10100/C11000/C145 według rysunku
- Strategie ostrzy ostrych dla stopów kleistych
- Geometria komponentów elektrycznych i cieplnych
- Koordynacja powlekania pod lutowalność
Typowe materiały
Miedź C10100 (OFE), C11000 (ETP), miedź tellurowa C145 na życzenie.
| Materiał / gatunek | Typowy stan | Obrabialność | Gdzie się sprawdza |
|---|---|---|---|
| Aluminium 6061 | T6 (utwardzanie roztworzeniem i starzenie) | Łatwy: dobra skrawalność, dobra kontrola wióra | Wsporniki, obudowy, przyrządy, prototypy aż po produkcję seryjną |
| Aluminium 7075 | T6 / T651 | Trudniejszy: większe zużycie narzędzia, wymaga sztywnej obróbki | Części o wysokiej wytrzymałości i krytycznej wadze; nie do spawania |
| Stainless 304 / 304L | Wyżarzony | Umocnia się przy obróbce: niższe prędkości, dodatni nacisk | Ogólna odporność na korozję, przemysł spożywczy i procesowy |
| Stainless 316 / 316L | Wyżarzony | Twardszy w obróbce niż 304: większe zużycie narzędzia | Chlorki, środowisko morskie, zastosowania medyczne i farmaceutyczne |
| Carbon steel 1018 / 1045 | Walcowany / normalizowany | Łatwy do umiarkowanego; wymaga ochrony przed rdzą | Wały, płyty, konstrukcje spawane, korpusy oprzyrządowania |
| Brass C360 | H02 półtwardy | Doskonała: wysokie prędkości, czysta powierzchnia | Złączki, tuleje, złącza, części dekoracyjne |
| Copper C110 | Wyżarzony / H02 | Kleisty: ostre narzędzia i duże kąty natarcia | Przewodność, szyny zbiorcze, zarządzanie ciepłem |
| Titanium Grade 5 (Ti-6Al-4V) | Wyżarzony w hucie | Trudny: niskie prędkości, kontrola ciepła, zużycie narzędzia | Lotnictwo i kosmonautyka, medycyna, lekkie części wysokowytrzymałe |
| Tworzywa inżynieryjne (POM, PEEK, PA) | Wytłaczane / wyżarzane | Od łatwego do kleistego: miękkie szczęki, ostre narzędzia | Izolacja, niskie tarcie, części chemiczne i odporne na zużycie |
Wykończenia
Cynowanie, niklowanie i srebrzenie, polerowanie, usuwanie zadziorów; goła miedź OFE do zastosowań w próżni.
| Wykończenie | Co daje | Kiedy je określić |
|---|---|---|
| Po obróbce | Ślady narzędzia widoczne; Ra typowo 1.6-3.2 µm | Część musi tylko działać |
| Śrutowanie mikrokulkami | Jednolita matowa powierzchnia, maskuje ślady narzędzia | Części dekoracyjne przed eloksowaniem |
| Elokowanie Type II | Buduje warstwę tlenku; opcje kolorów | Wygląd aluminium plus umiarkowana odporność na korozję i zużycie |
| Elokowanie twarde Type III | Grubsza, twardsza warstwa tlenku | Ślizgowe lub ścierające się powierzchnie aluminiowe |
| Konwersja chromatowa | Cienka warstwa ochronna pozostająca przewodząca | Złącza elektryczne lub uziemienie na aluminium |
| Nikiel chemiczny | Jednolita, twarda, odporna na korozję warstwa | Zużycie plus korozja, także wewnątrz otworów |
| Cynkowanie | Ekonomiczna ochrona anodowa przed korozją | Części stalowe w pomieszczeniach lub pod zadaszeniem |
| Malowanie proszkowe | Gruba, trwała, dekoracyjna warstwa | Kiedy wygląd jest wymaganiem |
| Pasywacja | Usuwa wolne żelazo i odtwarza warstwę tlenku | Części ze stali nierdzewnej po obróbce |
| Wygrzewanie odprężające / obróbka cieplna | Usuwa naprężenia szczątkowe przed lub po obróbce | Cienkie ścianki i ciasne tolerancje, które muszą przetrwać obróbkę |
Tolerancje
Standard ISO 2768-m; ±0.01 mm osiągalne na cechach krytycznych po przeglądzie.
| Wymagany wymiar | Co jest potrzebne | Wpływ na koszt i czas realizacji |
|---|---|---|
| Ogólny: ±0.25 mm / ±0.010 in | Narzędzia standardowe, kontrola wymiarowa | Punkt wyjścia: bez dopłaty |
| Standardowy: ±0.13 mm / ±0.005 in | Maszyna w dobrym stanie, kontrola pierwszej sztuki | Niewielka dopłata; typowy standard wyceny |
| Ciasny: ±0.025 mm / ±0.001 in | Narzędzia szlifowane lub diamentowe, kontrola temperatury, CMM | Skok jakościowy: wolniejsze przejścia plus pełna kontrola |
| Precyzyjny: ±0.013 mm / ±0.0005 in | Przejścia wykańczające, wzorce, kontrolowane środowisko | Obróbka dominuje w cenie; często osobna operacja |
| Pozycja / kątowość (GD&T) | Kontrola baz, jedno mocowanie dla powiązanych cech | Zależy od tego, przez ile mocowań przechodzi baza |
| Chropowatość Ra 0.8 µm lub mniejsza | Drobniejsze przejścia, polerowanie lub przejście wykańczające | Dodaje etap procesu, nie tylko czas obróbki |
Najczęściej zadawane pytania
Dlaczego miedź jest trudniejsza w obróbce niż mosiądz?
Czysta miedź jest miękka i kleista — wióry zgrzewają się z ostrzami i psują wykończenie powierzchni. Używamy ostrych, polerowanych narzędzi, kontrolowanych prędkości oraz miedzi tellurowej (C145), gdy konstrukcja pozwala na łatwiejszą obróbkę.
Jak radzicie sobie z matowieniem miedzi?
Goła miedź szybko się utlenia. Dla złączy elektrycznych koordynujemy cynowanie lub srebrzenie; dla części próżniowych i OFE pakujemy je tak, aby zminimalizować przenoszenie i utlenianie.
Czy możecie obrabiać szyny zbiorcze z otworami wierconymi i gwintowanymi?
Tak. Szyny zbiorcze, zaciski i radiatory to praca standardowa — wyślij rysunek z wymaganiami powlekania i znakowania, a wycenimy według niego.