
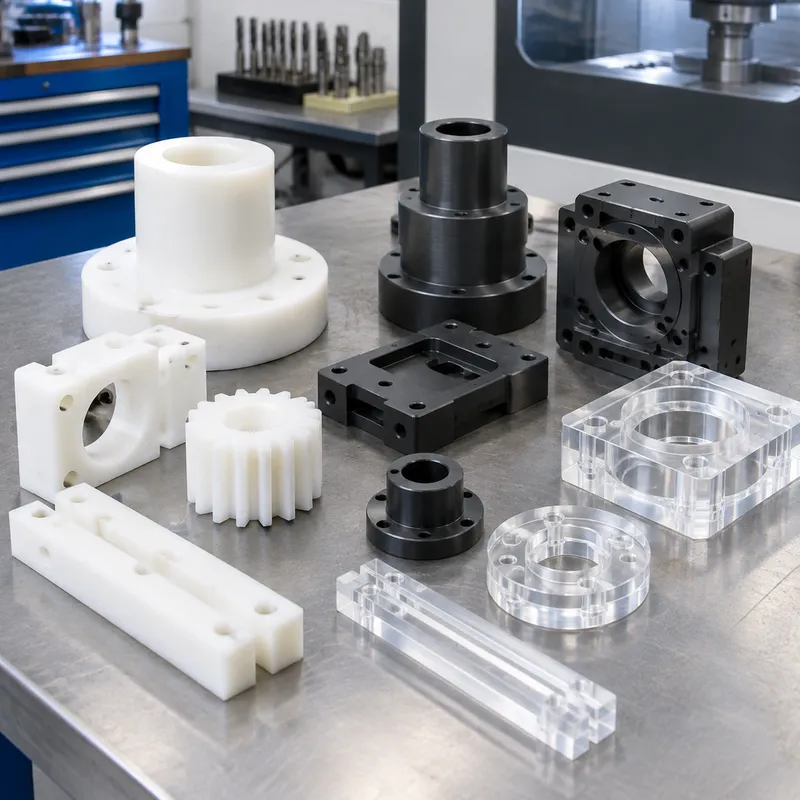
Les pièces en plastique que nous usinons comprennent des prototypes de couvertures, des isolateurs, des engrenages, des bagues, des composants d'usure, des pièces de qualité médicale PEEK et des lentilles acryliques optiques : ABS et POM (Delrin) pour un usage général, nylon 6/6 pour l'usure, PEEK pour la température et la stérilisation, PTFE pour un usage chimique et à faible friction.
Les plastiques se comportent différemment des métaux — l'expansion thermique est environ dix fois plus élevée et la chaleur s'accumule rapidement, donc nous utilisons des outils tranchants et polis, des vitesses prudentes et un fraisage en montée pour éviter que les arêtes ne fondent ou s'ébréchent. Les tolérances reflètent le matériau, pas des espoirs irréalistes.
Capacités
- Usinage ABS/POM/nylon/PEEK/PTFE selon plan
- Stratégies d'outil tranchant contre la fusion et l'ébréchure
- Polissage à la flamme et au tampon sur acrylique
- Coordination de recuit pour le soulagement des contraintes
Matériaux typiques
ABS, POM-C (Delrin), Nylon 6/6, PEEK, PTFE, HDPE/UHMW, polycarbonate, acrylique (PMMA).
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Usiné tel quel, ébavuré, acrylique poli à la flamme/polissage au chiffon, recuit sur demande.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
ISO 2768-m général ; ±0.05 mm typique, ±0.02 mm sur les caractéristiques critiques.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |
Questions fréquentes
PEEK ou Delrin pour mon application ?
Delrin (POM-C) convient aux pièces mécaniques de précision à coût modéré ; PEEK convient aux températures élevées, à la stérilisation et à l'exposition chimique à un prix premium. Nous recommandons en fonction de l'environnement d'exploitation.
Pourquoi les tolérances plastiques sont-elles plus larges que celles des métaux ?
Les plastiques se dilatent et se contractent avec la température et la contrainte environ dix fois plus que les métaux. ±0.05 mm est typique ; nous maintenons ±0.02 mm sur les caractéristiques critiques avec un matériau stable et un processus contrôlé.
Peut-on usiner des pièces en acrylique transparent ?
Oui. Nous usinons l'acrylique avec des outils tranchants et le polissons jusqu'à la transparence lorsque la géométrie le permet — envoyez le dessin et indiquez quelles faces doivent rester optiquement claires.